

橡胶密封件对胶料分散均匀性和批次稳定性要求极高,而混炼环节的设备配置往往是决定这些指标的关键前提。不少厂家在出现分散不良、焦烧或批次波动时,优先调整工艺参数,却忽略了设备规格本身是否与胶料特性匹配——尤其是啮合式密炼机的转子构型、容积和温控设计。本文从设备配置这一角度切入,分析啮合机规格中需要重点审视的几个维度,帮助读者在设备选型和升级时建立更清晰的判断框架。
啮合式密炼机的核心在于转子的啮合构型,它与剪切分散效果直接相关。与切线型转子相比,啮合转子的突出特点是两根转子之间的间隙较小,物料通过该间隙时受到强烈的挤压和剪切作用。这种机理对高硬度、高黏度的密封件胶料尤其适用,能够更高效地打破填料团聚体。
在规格选型时,需要关注转子棱顶与室壁之间的间隙,以及两条转子之间的啮合间隙。这两个间隙决定了分散效果的上限:间隙过小,剪切虽强但温升快,容易导致胶料早期硫化;间隙偏大,分散能力下降,混炼时间被迫延长,反而增加能耗和批次差异。密封件厂家在评估精密啮合机规格时,应结合自身胶料的门尼黏度和填料体系,确认设备出厂时的间隙设定是否留有调整余地。
很多采购人员在对比设备规格时,习惯性地把混炼室容积作为第一指标,认为容积越大产能越高。但在啮合式密炼机中,容积的利用效率取决于填充系数,即实际投料量与混炼室有效容积的比例。啮合式转子的吃料能力通常强于切线型,但不同规格的设备对填充系数的敏感度不同。
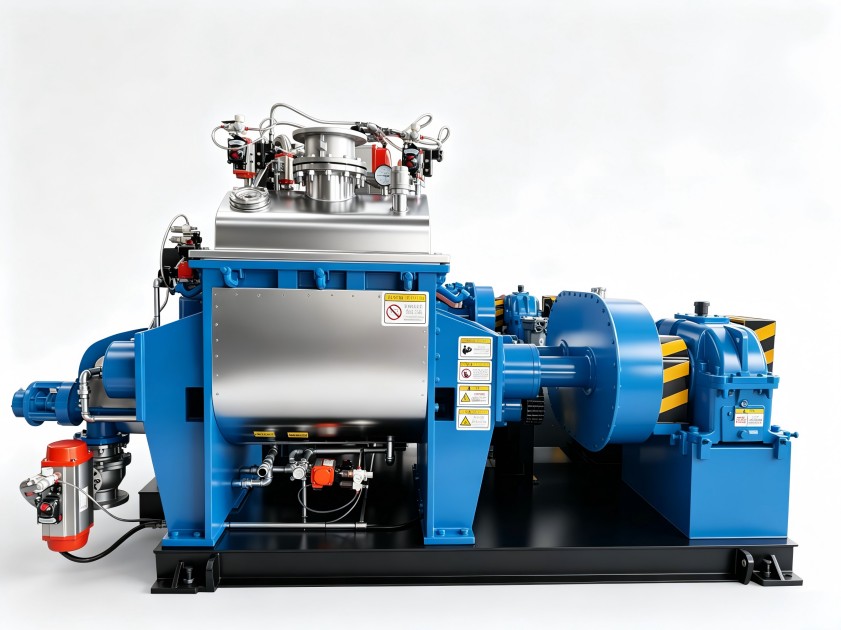
如果填充系数过高,胶料在混炼室内没有足够的翻转空间,会导致局部过热和分散不均;填充系数过低,则剪切作用减弱,同样影响混炼质量。橡胶密封件生产中的常见问题是配方中填料比例高、生热快,这要求混炼室容积与填充系数之间存在更精确的匹配关系。用户在比较不同厂家的精密啮合机规格时,不应只看数字大小,而要结合自己每批次的投料量,反过来计算合适的容积范围。
密封件胶料中的硫化剂和促进剂对温度非常敏感,混炼过程中的温度波动直接影响焦烧时间。啮合式密炼机由于剪切作用强烈,胶料升温速度明显快于切线型设备,因此温控系统的设计逻辑与散热能力在整个规格中的权重应当更高。
判断一台设备温控规格是否可靠,可以关注几个具体配置。一是转子内部和混炼室壁的循环水路设计,能否保证各区域的换热效率一致;二是测温装置的响应速度与位置,是否能够真实反映胶料温度而非仅监测室壁温度;三是温控系统的调节精度,能否在高速混炼的工况下将温度波动控制在较窄范围内。对于密封件生产而言,一台啮合机如果无法提供稳定的温度环境,即使转子结构和容积都合适,批次稳定性依然难以保障。
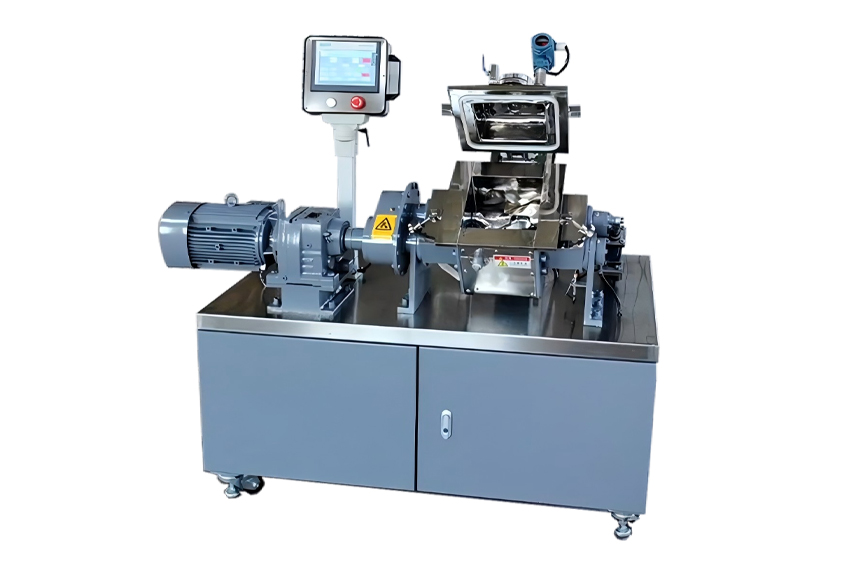
回到采购视角,对比不同厂家提供的精密啮合机规格时,建议从实际工况倒推需求。可以把自家最具代表性的3-5个胶料配方拿出来,分别测算其填充体积、混炼温升速度和能耗特征,再与设备的有效容积、转子转速范围和温控能力逐项核对。适合密封件生产的啮合式密炼机,应当在最高转速工况下仍然能维持胶料温度在安全窗口内,同时在较低填充系数时仍有足够的混炼强度。
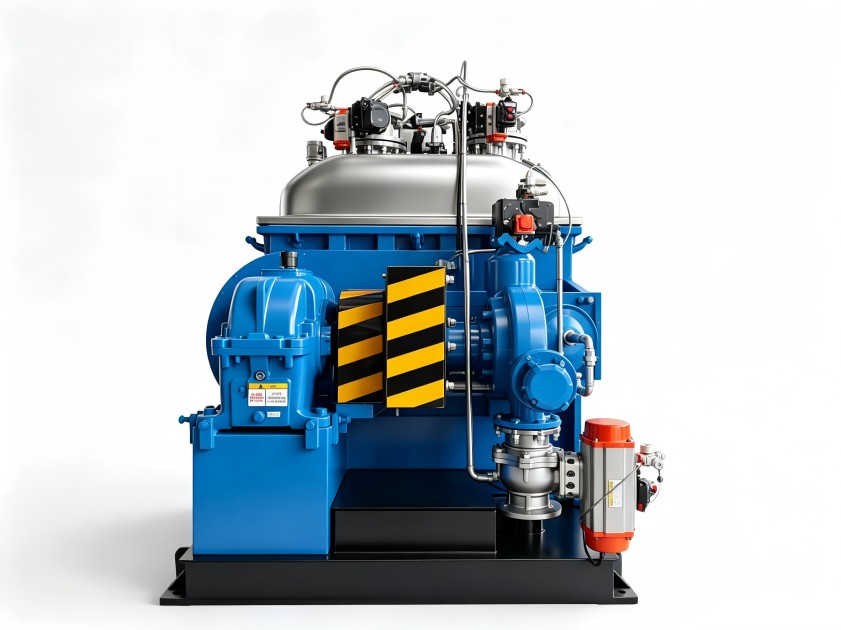
另外,设备维护的便利性也应列入规格对比的考量。啮合式密炼机的转子结构相对复杂,密封形式和维护空间是否合理,直接关系到后续运行中的停机时间。密封件生产订单通常批量小、牌号多,频繁换胶清洗是常态,此时设备的排料结构、清理便捷性和辅助系统的配套完整性,对实际生产效率的影响绝不亚于混炼性能本身。
橡胶密封件行业面临的混炼挑战,往往不是单一参数能够解决的。啮合机规格的合理性,体现在转子构型、容积设定、温控能力与具体胶料工况的匹配程度上。利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
