

在电线电缆料的生产中,一个普遍的矛盾是:为了提升填料(如碳酸钙、氢氧化铝)或颜料在聚乙烯、PVC基材中的分散性,操作者倾向于延长混炼时间或提高转速,但这往往导致物料局部过热分解、螺杆与机筒磨损速率异常加快,甚至因剪切热失控影响批次稳定性。许多生产管理者将此归咎于“设备功率不足”或“材质不够耐磨”,却忽略了设备核心结构参数与工艺目标匹配度的根源问题。本文将避开泛泛的性能参数罗列,从捏炼室长径比、转子构型与工艺填充系数这三个相互关联的配置维度切入,解析它们如何共同决定混合强度、热历程分布与生产效率,帮助您在选型或工艺优化时,建立更清晰的判断逻辑。
提到捏合机或双螺杆造粒机的长径比,常见的理解是影响物料停留时间和混合程度。但对于电缆料这种对热历史敏感的材料,需要更细致的拆解。长径比实质上是将混炼过程在物理空间上进行了分段。
一个相对较大的长径比(例如40:1以上),意味着设备有更充裕的长度来设置不同的功能段。对于电缆料生产,这允许将物料的输送、塑化、分散混合、排气(去除低分子挥发物)以及最后的均化建压过程区分得更为清晰。好处在于,每个阶段的剪切强度和温度可以独立控制。例如,在填料分散段施加高剪切后,可以在后续的均化段通过改变螺杆元件设计降低剪切,让物料温度有一个“松弛”过程,避免热量持续累积。反之,如果长径比过小,各功能段被压缩,为了达到分散效果,可能不得不全程维持较高的螺杆转速,导致物料经历单一而强烈的剪切场,局部过热风险显著增加。
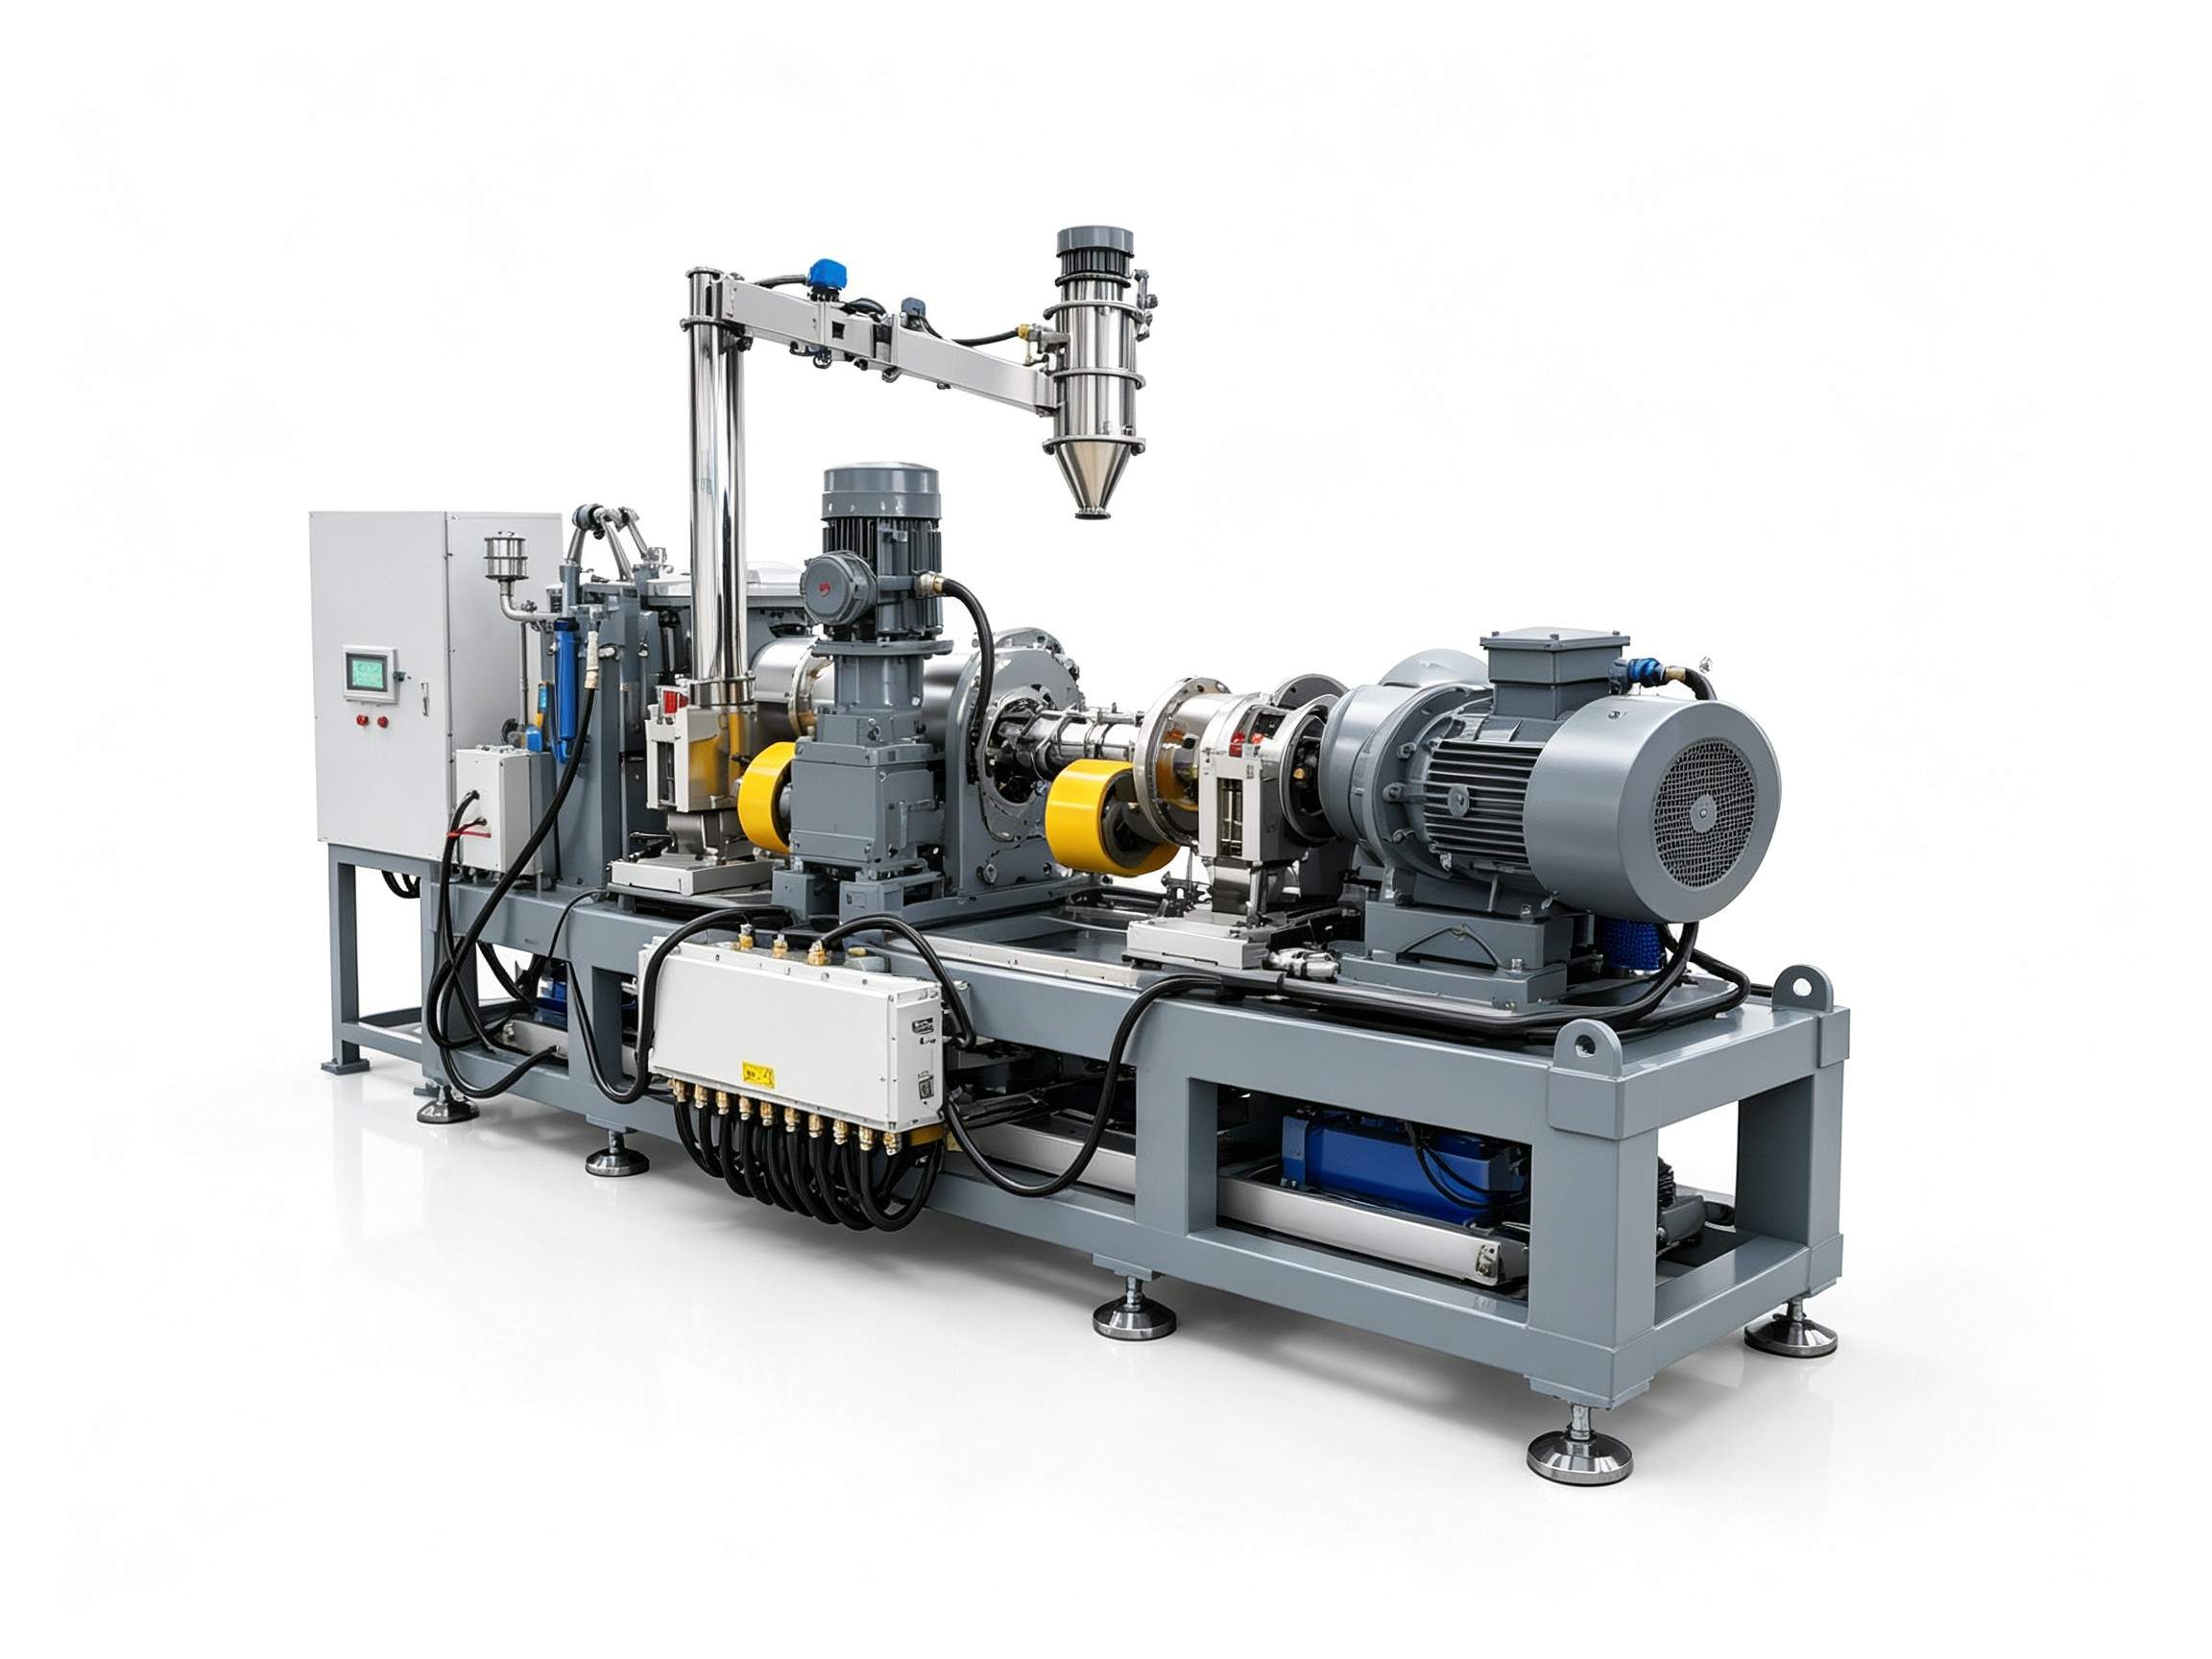
因此,在评估用于生产低烟无卤阻燃料或特种绝缘料的捏合混炼造粒机时,不应只关注总长径比的数值,而应询问设备供应商关于螺杆构型的设计理念:是否针对电缆料工艺特点进行了分段设计?各段的温控是否独立精准?这直接关系到您能否实现“强分散”与“温和热历史”的平衡。

转子(或螺杆)是提供剪切与输送动力的核心部件。在电缆料混炼中,常见的误区是认为捏合块越多、角度越尖锐,混合效果就越好。这种认知可能将设备推向过度设计的境地,并加速磨损。

电缆料的混合包含分布混合(让组分均匀分布)和分散混合(打破填料团块)。分布混合更需要温和的折叠与对流,而分散混合需要集中的高剪切应力。先进的转子构型设计,是在一根轴上科学排布不同功能的螺纹元件与捏合块。例如:
对于含有大量无机阻燃填料的电缆料,初期需要高剪切来打破团聚,但后期过度的剪切会使填料颗粒被过度破碎,反而可能影响材料的电性能或机械性能。因此,一套“前段强分散、后段弱剪切均化”的螺杆构型,往往比全段强剪切的构型更能生产出综合性能优异的电缆料,同时保护设备免受异常磨损。选型时,了解供应商能否根据您的具体配方(如填料含量、粒径、树脂熔指)提供转子构型的定制化组合方案,是判断其技术能力的关键。
填充系数,即物料体积占捏炼室有效容积的比例,是一个常被设定后就忽略的工艺参数。然而,它对混炼质量和能耗有直接影响。在电缆料捏合混炼造粒机的连续生产过程中,填充系数并非固定不变。
过低的填充率(例如低于30%)会导致物料在捏炼室中无法形成有效的料塞密封,剪切传递效率低,混合效果差,且由于物料与金属表面的接触比例相对增大,反而可能因摩擦生热导致局部过热。同时,产能利用率低,单位能耗升高。
过高的填充率(例如超过80%)则会导致物料输送阻力过大,主电机负载急剧增加,散热困难,同样会引起整体温升过高,并可能造成喂料堵塞或挤出段建压不稳,影响造粒的均匀性。
理想的填充系数是一个动态平衡点,通常在50%-70%之间,并根据物料特性(如粉末流动性、熔体黏度)和螺杆转速进行调整。它需要与螺杆转速、喂料速度联锁控制。一些先进的系统会通过监测主电机电流或机头压力来间接判断并反馈调节填充状态。在选型时,关注设备的喂料系统(是体积式还是失重式?)及其与主机的联动控制精度,对于实现稳定、高效、节能的连续混炼至关重要。
一套高效的电缆料捏合混炼造粒生产线,其稳定性不仅取决于主机。以下几个外围配置往往决定最终产品的均一性和生产连续性:
将主机设备与这些外围系统作为一个整体方案来考量,才能确保从混炼到造粒的全流程顺畅与品质可控。孤立地追求主机参数而忽视系统匹配,是许多生产线无法达到设计产能和品质目标的常见原因。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
