

橡胶密封件生产企业对硫化机并不陌生,但很多车间管理者对安全的认知还停留在“只要员工戴好手套、不碰热板就行”。事实上,真正的事故隐患往往集中在模具拆装流程、液压系统状态以及温度控制的稳定性上。本文从设备配置、工艺参数和生产管理三个维度,梳理硫化机操作安全注意事项,帮助您找出车间里最容易被忽视的薄弱环节。
不少硫化机在安全门联锁失效后仍在继续生产,操作工为了赶产量,习惯用一只手按启动、另一只手伸进模腔调整胶料。一旦联锁失灵,合模动作不会因为门未关闭而停止,这是引起压伤事故的常见原因。检查硫化机操作安全注意事项时,应优先确认安全门联锁是否有效、紧急停止按钮是否在合模和开模两个方向都能独立触发,并且需要双手同时按下才能启动合模动作。
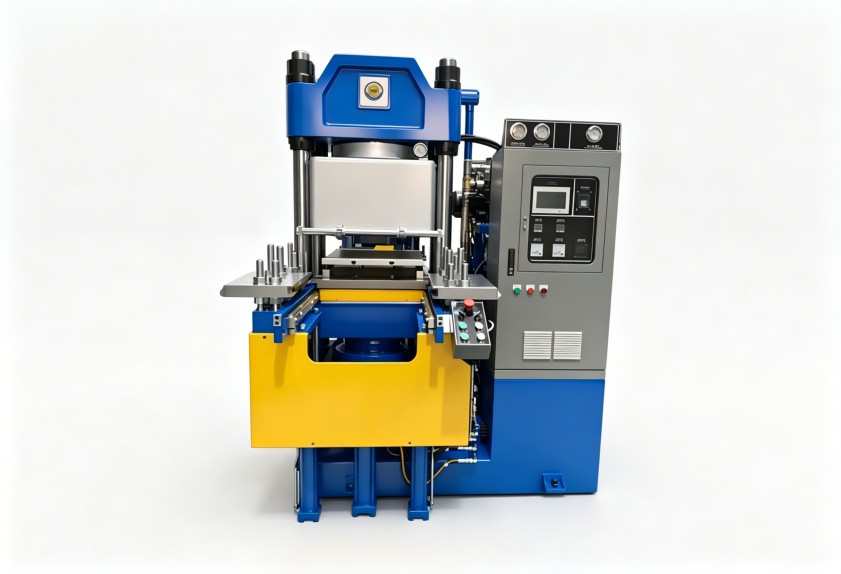
橡胶密封件厚壁制品在硫化结束后,模腔内部往往还残留有蒸汽压力。如果卸压不及时,操作工直接开启模具,高温高压气体夹带胶料碎片喷出,烫伤风险极高。规范的操作流程要求先完成卸压动作,待压力表归零后再开启安全挡板。设备上应配置清晰的卸压状态指示灯,避免操作工凭经验判断是否已经泄压。
密封件模具通常采用电加热或蒸汽加热,热板表面温度不均会导致制品局部欠硫,但温度传感器故障引发的局部过热却常常被忽视。当热板温度超过设定值上限,模具内部残留的水分或低分子挥发物会急剧气化,轻则导致模腔胀裂,重则引发喷模伤人。
硫化机操作安全注意事项中,必须把超温保护装置的功能测试纳入定期检查项。不要只依赖温控仪表显示正常就默认安全,每班开机前用接触式测温仪抽查热板四角与中心位置的温差,是投入成本低、效果直观的检测手段。
部分车间为赶订单私自缩短硫化时间,制品未完全熟化就开模取件,操作工为了判断是否硫化到位,习惯性用手触碰制品边缘感受温度。这种习惯一旦遇到温度异常的模具,极易造成烫伤。工艺参数的调整应当由技术人员统一管理,现场操作工只负责按设定程序执行,不对硫化时间做临时调整。
硫化机的合模力由液压系统提供,液压缸密封圈老化后出现内泄,会导致合模速度变慢或锁模力不足。这时候操作工往往会反复按动启动按钮尝试合模,而慢速爬行的模板极易卡住操作工的手指。定期检查液压油清洁度、观察油缸有无爬行现象,是硫化机操作安全注意事项中被低估的一项。每月拆检一次油缸密封件,远比出了事故再检修更划算。
密封件模具更换频繁,换模时需要使用吊装工具,但很多企业忽略了模腔内部残胶的清理环节。操作工在窄小的模腔内用尖锐工具铲除残胶时,如果此时有人误触启动开关,后果非常严重。换模作业期间,应在控制面板上挂置“禁止合模”标识牌,并让设备处于断电状态,从管理机制上防止误操作。
应急预案不能只贴在墙上。橡胶密封件车间应当针对三种典型异常工况进行实操演练:一是合模动作异常时如何快速拍停设备;二是硫化过程中蒸汽管路泄漏的紧急切断流程;三是模具卡料后如何安全复位,而不是强行用撬棒硬顶。
硫化机操作安全注意事项中,应急处置的核心原则是“先断电、后处理”。但不同厂家的控制柜断电位置不同,操作工如果对断电开关位置不熟悉,紧急状态下很容易延误处置时机。建议每季度组织一次断电位置确认演练,要求所有操作人员都能在五秒内找到并触发急停装置。结合工艺特点评估设备安全配置是否到位,是降低事故率的有效路径。
橡胶密封件行业的硫化作业环境涉及高温、高压、电气等多重风险因素,安全管理的改善不能依赖一次培训或一次设备检修。建议车间建立隐患排查台账,将每日点检发现的联锁失灵、温控漂移、液压渗漏等问题记录下来,每周汇总分析频次,优先处理重复出现的异常项。利拿实业在橡塑设备领域积累了多年经验,能够围绕设备配置和操作流程,为企业提供贴合实际工况的安全改善方向。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
