

电缆料车间里,硫化机效率上不去,最直接的后果是绝缘层交联不充分,产品在做耐压测试时频频亮红灯,废品率一高,成本压力马上传导到整个生产链条。很多企业遇到这种情况,第一反应是提高硫化温度、延长硫化时间,或者再添一台设备。但问题往往不在设备本身,而在于效率的定义被简化成了“单位时间产量”。
评估硫化机效率,需要同时看单位产出的能耗、设备的稳定运行时长,以及操作环节的隐性损耗。以下从三个管理维度拆解,供电缆料生产管理者对照参考。
硫化机是电缆料生产中的用电大户,尤其是加热保温和液压保压两个环节,长期运行下来电耗差异相当明显。
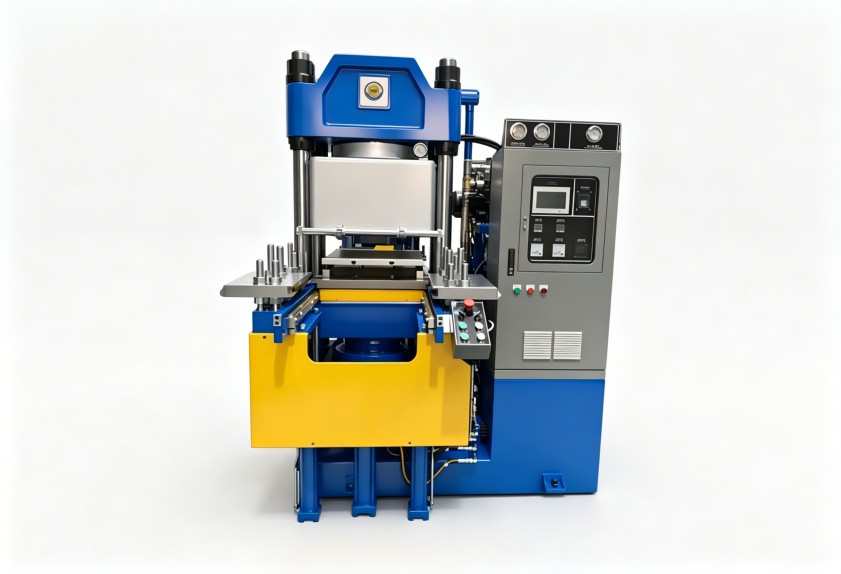
电缆料硫化对温度均匀性要求很高,模腔内不同位置的温差如果过大,靠近热源的部分可能过硫变脆,远离热源的部分则交联不足。这种不均匀带来的不只是质量波动,还意味着大量热能没有被有效利用。加热管布局是否合理、温控仪表响应是否灵敏、感温探头安装位置是否具代表性,都会影响热量利用效率。定期校验温控系统、清理加热表面附着物,是投入少、见效快的管理动作。
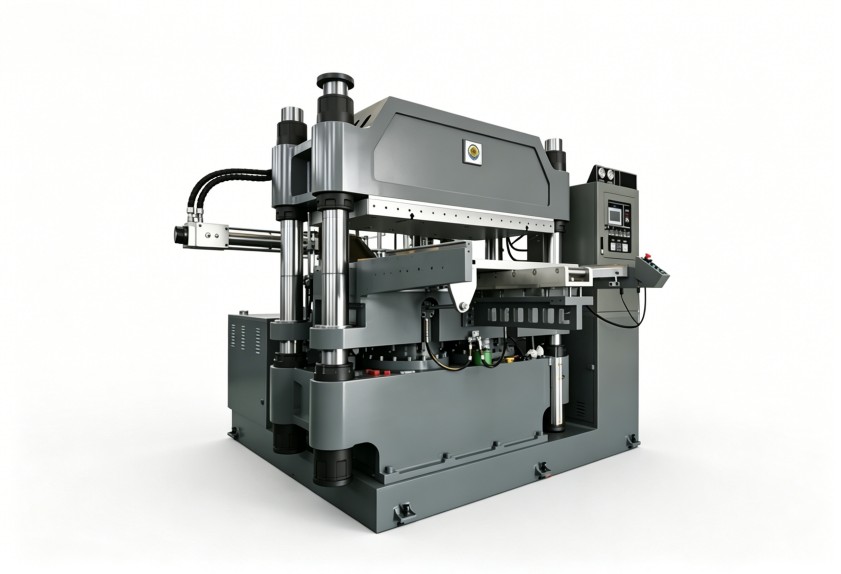
设备外壁保温层的老化松动,会让热量持续散失,机器只能通过更频繁的加热来维持设定温度,这部分损耗平时不明显,累积到月底电费单上却很刺眼。另外,交接班、午休或换料间隙,硫化机如果长时间处于空载保温状态,待机功耗会被白白浪费。建立明确的待机温控策略,比如短时停机自动进入低功耗保温模式,能在不影响生产节奏的前提下省下一笔可观的电费。
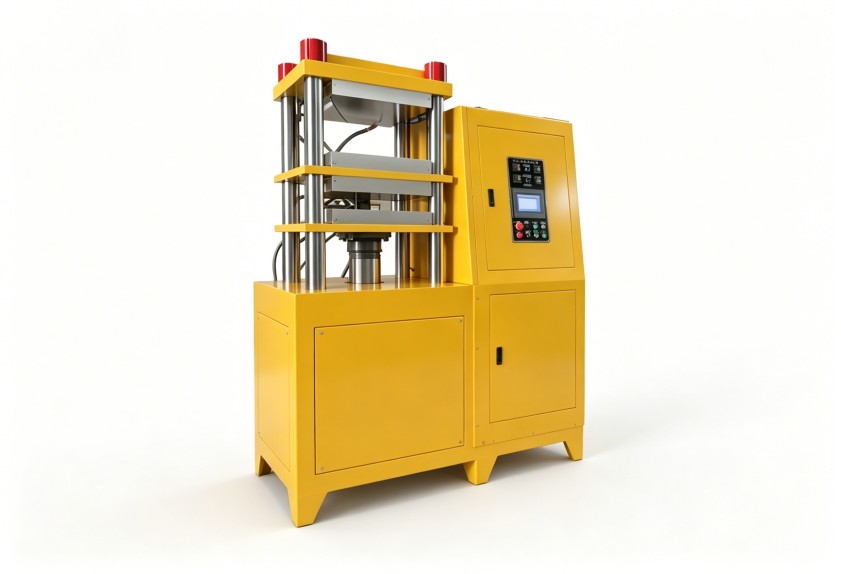
电缆料硫化机一旦中途故障,往往意味着整批产品温度曲线断裂,返工难度大,直接损失不可逆。因此维护管理的目标不是故障后快速修复,而是通过预防性维护将突发停机概率压到最低。
液压系统的油路清洁度、密封件的磨损程度,直接影响合模压力能否稳定保持;加热管路的接线端子松动、接触电阻增大,则是加热异常和温控波动的常见诱因。比较有效的做法,是给每台硫化机建立维护档案,记录每次保养的部件、周期和更换件情况,通过历史数据倒推维护节奏。比如某台机器的密封件平均使用周期接近临界点时,提前安排更换,而不是等到泄漏了再停机处理。
维护管理还牵涉备件库存策略,常用易损件保持安全库存,避免因为等一个密封圈让整条线停产半天。真正影响硫化机生产效率的,往往就是这类看似不起眼的小环节。
同样的设备和胶料,不同班组做出来的合格率有时相差几个点。差别不在操作熟练度,而在对硫化工艺曲线的理解深度。
电缆料硫化讲究的是温度、压力、时间三个变量的协同,操作人员如果只会照工艺卡设定参数,遇到环境温度变化、来料批次波动时,就很难做出及时调整。比如冬季车间环境温度低,热板升温速度会变慢,若仍按固定硫化时间计时,实际交联程度就会不足;夏季冷却水温度偏高,冷却段的效率下降,开模时产品温度降不下来,又容易变形。这些细节靠操作规程难以全部覆盖,需要操作人员理解背后的原理,才能在现场灵活应对。
比较有效的提升方式,是定期把生产中的质量异常案例整理成简短的技术交流内容,让操作人员结合实物缺陷理解参数调整的方向,而不是简单强调“按规程操作”。人员能力上来了,很多隐形的时间损耗自然就消失了。
硫化机生产效率提升技巧,并不能只靠某一个环节的单点优化,能耗管理、维护节奏、人员操作三个维度相互关联,共同决定了设备长期运行的盈利水平。建议电缆料生产企业先做一次现状摸底,记录一周内每台硫化机的实际硫化周期、待机能耗、故障停机时长和各班次合格率,用数据找出最明显的短板,再针对性改进。
利拿实业作为国内领先的橡塑设备生产企业,在密炼机、开炼机、造粒机、挤出机等橡塑成型设备领域积累了15年以上研发经验和70多项自主专利技术。如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
