

项目组拿到新材料配方和产能目标后,直接对接各家冷喂料挤出机厂家 是常见误区。对于新能源锂电这类对分散均质、纯净度、批次稳定性要求极高的领域,单点设备性能的堆砌无法保证整线产出合格品。真正的规划起点,是梳理从喂料到造粒的全工艺链耦合关系。
无论是硅碳负极包覆、导电浆料预混,还是固态电解质造粒,其工艺核心都围绕着“如何在有限时间内实现纳米/微米级粉体的高效分散与包覆”展开。这带来了两个主要矛盾:
常规规划中,采购一台高性能密炼机和一台冷喂料挤出机厂家 提供的挤出机,看似解决了核心工序。但若两者之间的喂料系统、温控逻辑、产能节拍未经一体化设计,整线效率可能不足设计值的70%。我们曾评估过一个负极材料项目,其密炼出料与挤出吃料速度不匹配,导致中间料仓频繁满仓或空仓,最终不得不增加人工干预和物料回炼,既增加了杂质引入风险,也推高了单位能耗。
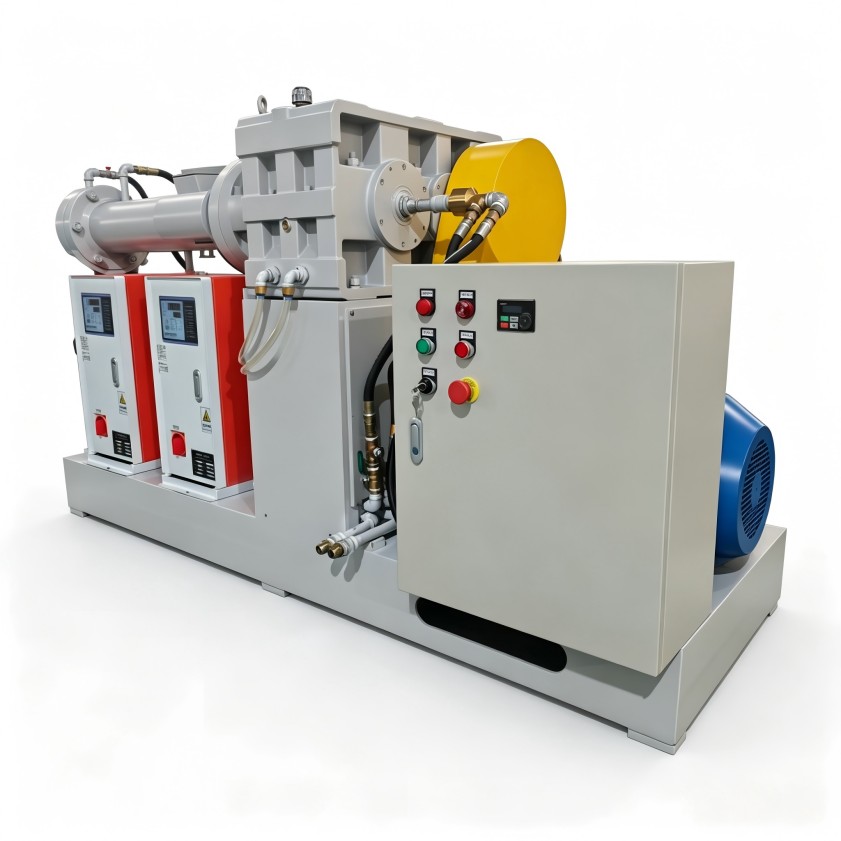
规划一条高效的1420吨级年产能锂电材料造粒线(约合小时产能200-300公斤),不能从单台设备出发,而应遵循“工艺-产能-设备”的逆向推导逻辑。
第一步:锁定关键工艺参数。
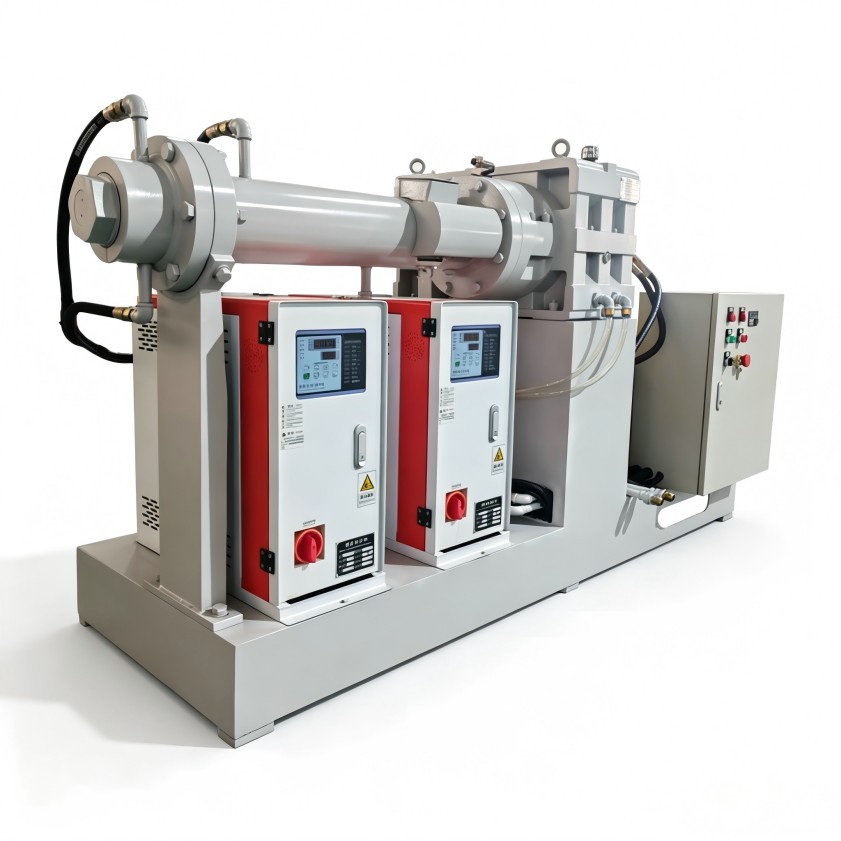
这需要结合客户的具体配方进行小试或中试,明确几个核心数据:物料的最佳混炼温度区间、达到目标分散度所需的比机械能(SME)、以及混合后的熔体流变特性。这些数据是后续选择密炼机转子构型、长径比、螺杆组合的直接依据。例如,对于高填充碳纳米管的体系,可能需要采用啮合型转子密炼机与屏障型螺杆组合,以提供更强的剪切与分布混合。
第二步:以产能节拍平衡整线。
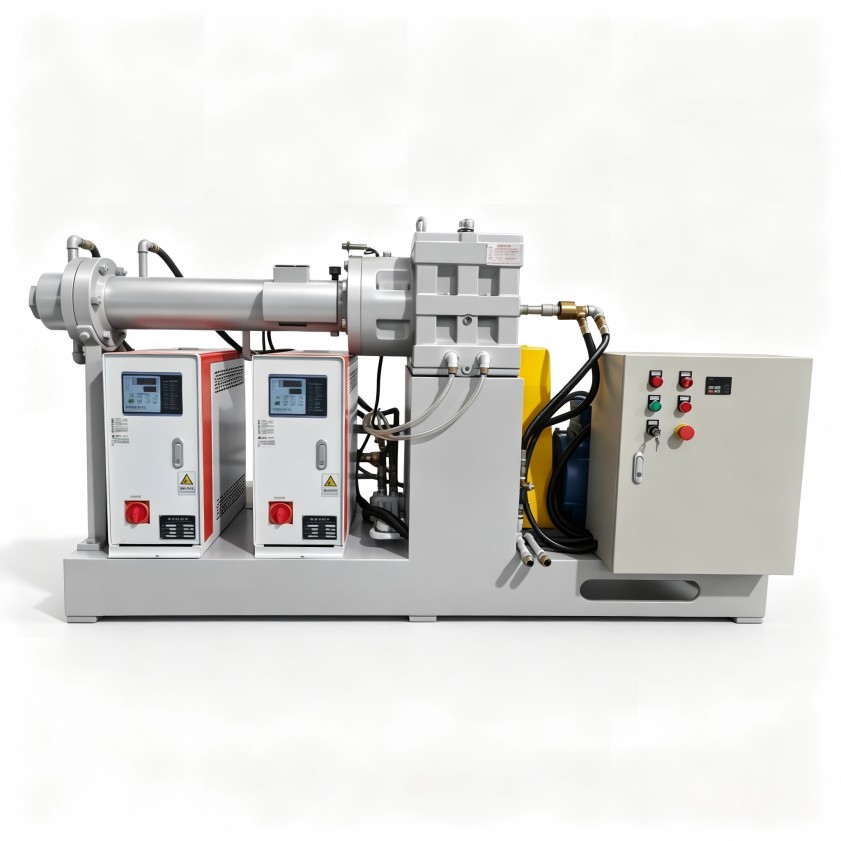
这是最容易出现产能浪费的环节。需要计算:
根据最慢的“瓶颈工序”来确定理论整线产能,并以此为标准去匹配前后端设备。一个可参考的经验是,对于锂电材料,挤出机的设计产能通常要比密炼机峰值产能预留15%-20%的余量,以应对物料波动,确保连续稳定出条。
方案边界说明:此配置逻辑主要适用于年产能500-3000吨的新材料中试及量产线规划。对于百吨以下的研发级产线,或对含强腐蚀性、高磨损性物料的体系,设备选型与材质选择需另行评估。
许多项目将工期延误归咎于主机交货慢。实际上,对于整厂交付而言,真正耗时的往往是工艺管道、定制化喂料系统、除尘与冷却系统等非标配套的设计与加工。这些环节若与主机分开采购、分头设计,接口冲突与现场修改将极大地拖慢进度。
一个典型的工期黑洞:不同冷喂料挤出机厂家 的喂料口尺寸、位置及驱动方式各异。若前期未统一规划,可能导致喂料装置与挤出机对接不上,需要现场切割焊接,甚至重新制作支撑框架。这不仅延误工期,也可能破坏设备刚性,影响长期运行精度。
因此,选择具备整线设计加工能力的方案商,其价值在于能实现“主机与辅机同步设计、集成制造”。将除尘、温控、喂料、切粒等模块作为整体系统进行工厂内预装和测试,能减少现场80%以上的安装调试工作量。基于利拿实业过往的千余项项目经验,采用这种一体化交付模式,一条中等复杂度的新材料造粒线,从合同签订到带料试车,可将周期控制在3-4个月内,比传统拼凑采购模式缩短30%-40%的时间。
整厂规划的本质是系统集成,其目标是在满足工艺要求的前提下,实现投资效率、运行效率与维护效率的最优平衡。单纯比较冷喂料挤出机厂家 的单机报价,而忽略整线协同性与交付保障,往往会在后期付出更高的隐性成本。
如需结合您的锂电材料配方特性、产能目标与车间条件,获取针对性的整线配置方案与投产周期规划,可与利拿实业方案团队进一步沟通。

 18046916153
