

电线电缆绝缘料、护套料在挤出阶段出现焦烧、色差、表面析出时,很多企业首先会去调整配方或降低转速,却容易忽略温度波动的根源。升温快并不等于控温准,冷却反应慢同样会让机筒温度偏离工艺窗口,废品率在不知不觉中上升。冷喂料挤出机温控系统的动态表现,往往就是那个被漏掉的变量。接下来具体拆解温度波动对电缆料生产的影响,看看问题更可能出在加热、冷却还是温度反馈环节。
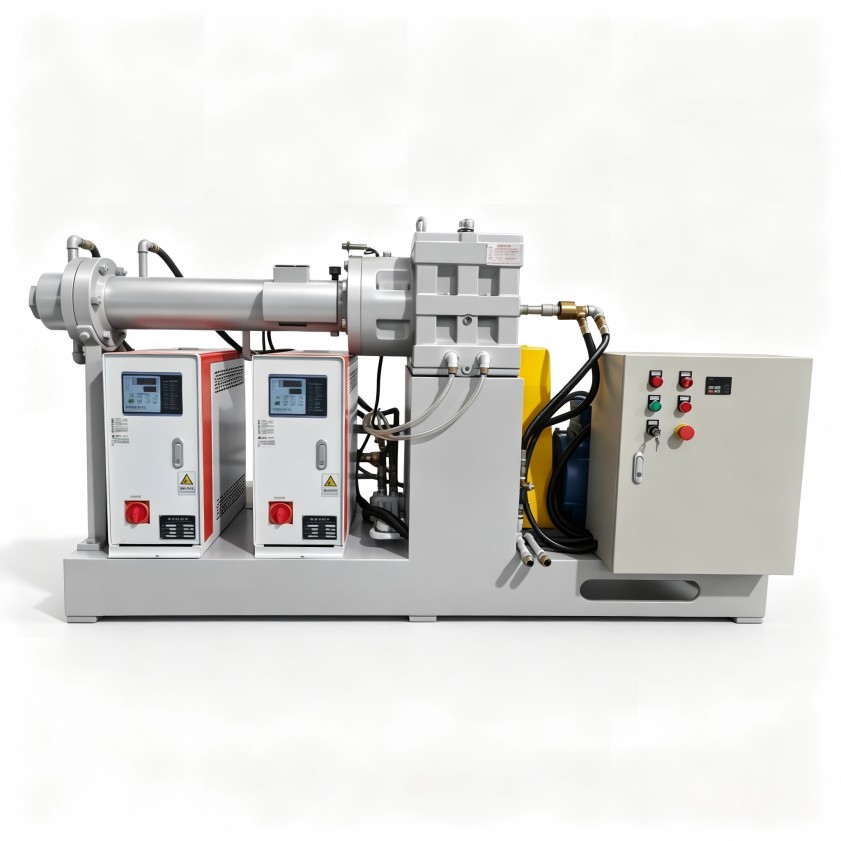
冷喂料挤出机与热喂料设备最大的区别,在于进入螺杆的胶料温度低,塑化所需热量主要来自螺杆旋转产生的剪切摩擦。机筒外部加热器的作用是辅助升温,而不是唯一的温度来源。如果只看加热功率,忽略冷却能力,高转速或高粘度物料连续生产时机筒温度就会逐渐上升,超出工艺上限。
冷喂料挤出机温控系统的核心,不在于加热功率大小,而在于加热与冷却的平衡能力。温度传感器把各温区的实际温度反馈给控制器,控制器根据偏差调节加热输出和冷却介质流量,让温度收敛到设定值附近。冷喂料工艺的麻烦在于热负荷变化快:胶料批次门尼差异、喂料速度波动、螺杆转速调整,都会改变剪切生热量。此时冷却侧的响应速度,往往决定了温度回稳的快慢,这也是日常维护中最容易被低估的地方。
电缆料大多含有增塑剂、稳定剂、交联剂等组分,对温度窗口比较敏感。胶料在机筒内长时间处于偏高温度,局部就可能出现焦烧或早期交联。焦烧不只是表面出现颗粒,更麻烦的是胶料流动性改变,挤出压力波动,绝缘或护套厚度均匀性也会跟着变差。
温度偏低同样不好。塑化不充分的胶料挤出来后,表面光泽差,颜色容易不均匀,某些助剂没有完全分散,在冷却过程中慢慢析出到表面。析出物影响外观和手感,对电线电缆的电气性能也可能带来潜在风险。温度波动是许多质量问题的共同来源,但是这些问题通常不会同时出现,今天表现为色差,明天表现为析出,常常被误判为原料批次问题。
另外,判断温控表现不能只看稳态偏差。温度波动后的恢复时间同样重要,波动发生后能不能尽快回到设定范围,直接影响连续生产时的均匀性。
要看一套冷喂料挤出机温控系统是否适合电缆料生产,除了加热能力之外,还需要关注几个设计细节。
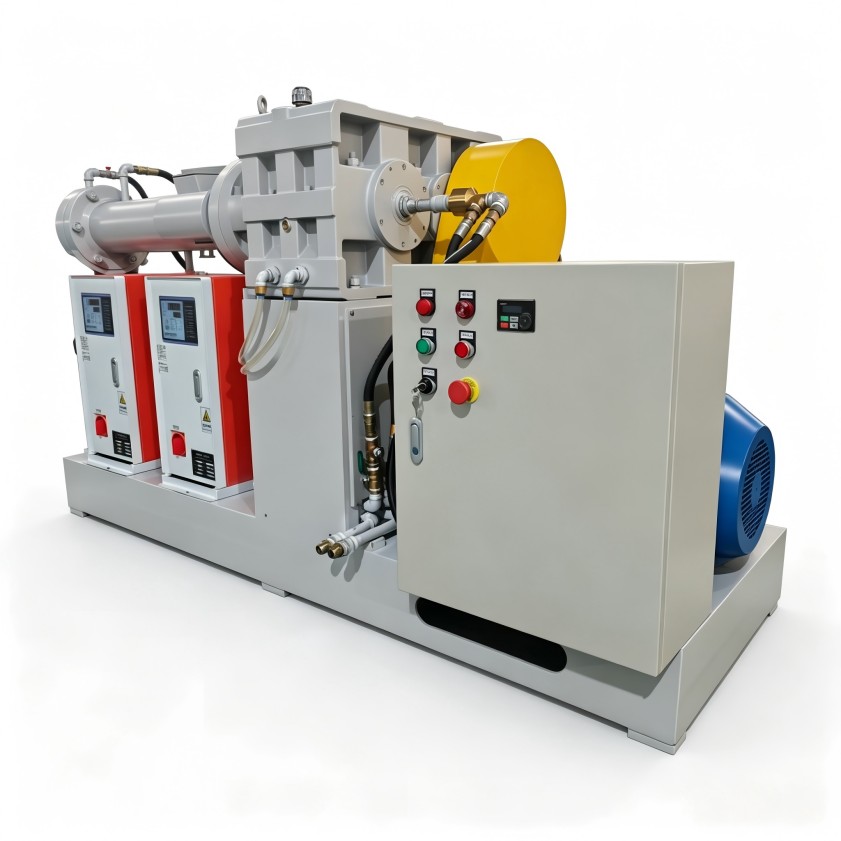
第一,温区划分是否够细。机筒、机头、口模的温度需求各不相同,各温区能不能独立设定并稳定控制,直接决定温度曲线的可执行性。相邻温区热干涉明显时,设定温度相差较大,实际温度就很难逼近工艺值。
第二,冷却介质流量的调节方式。通断控制结构简单,但温度容易在设定点附近小幅振荡;比例调节能根据偏差连续改变冷却介质流量,回稳过程更平顺。冷喂料挤出机热负荷变化较快,冷却调节方式对温控精度的影响尤为明显。
第三,控制逻辑有没有考虑动态工况。螺杆转速变化时剪切生热量同步改变,如果温控系统只是被动纠正偏差,温度波动幅度会偏大。带有与转速关联的补偿逻辑,或者允许操作人员根据物料特性调整控制参数,往往能更好地应对加减速场景。
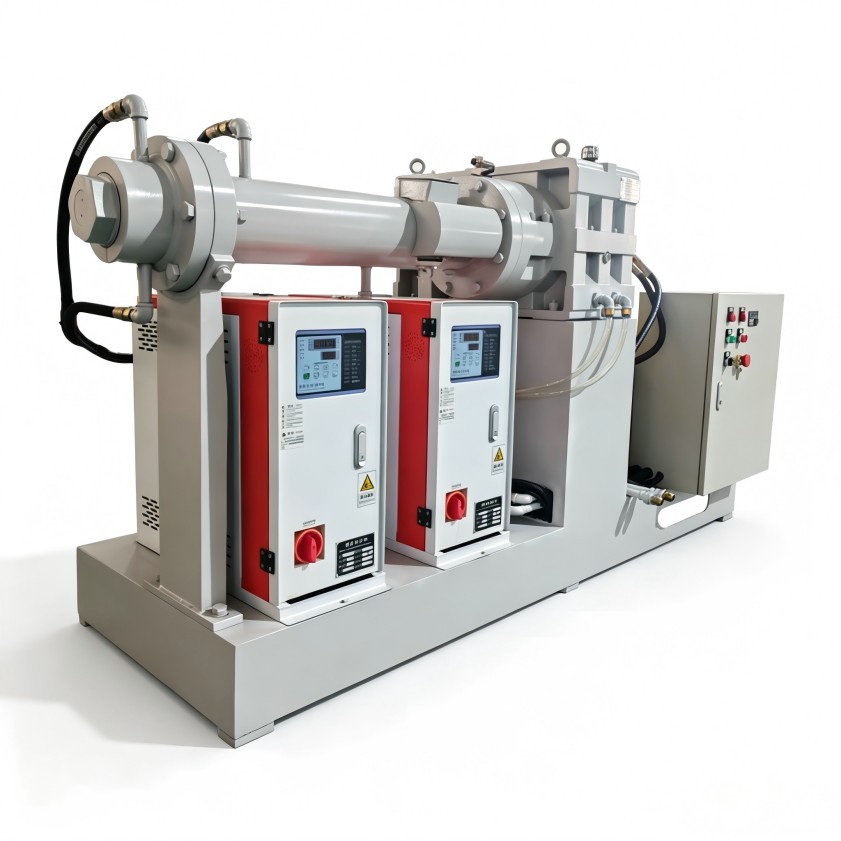
改善温控表现不一定马上更换设备,先看看现有系统有没有把细节管好。
检查冷却区域是否覆盖高剪切段。有些设备的测温点布置在加热区,但螺杆剪切最剧烈的区段冷却能力不足,温度异常难以及时发现。确认冷却管路没有堵塞、介质流量可调,是基本前提。
温度曲线要结合设备特性来设定。同一种电缆料在不同长径比、不同机头结构下的推荐温度并不一样,照搬配方提供的温度范围容易造成误导。观察实际出料状态,微调各温区设定值,比一次性大幅改动更稳妥。
温度仪表和热电偶也需要定期校验。测温一旦出现偏差,整个温控系统等于在错误的数据上运行,加热和冷却动作都会失真。利拿实业在橡塑混炼成型设备领域有多年研发经验,在设备配置与非标定制方案中,会结合具体胶料、产能和工况要求,将温控系统设计与整机工艺匹配起来,帮助客户减少因温度波动造成的质量损耗。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
