

橡胶密封件生产中最常见的异常,是在一批产品中陆续出现焦烧颗粒、表面流痕或出胶量忽大忽小。操作人员通常会先调整温度设定或挤出速度,可参数改了好几轮,问题依旧反复。这类情况往往不是工艺参数本身的错,而是设备内部结构的实际状态与设定值不匹配。冷喂料挤出机拆解图能帮我们把注意力从面板数字转移到料筒内部,沿着胶料流动路径排查各段部件。接下来就按这条主线,梳理拆解图中几个直接影响密封件质量的部位。
冷喂料挤出机的进料是常温胶条,依靠螺杆旋转逐步建立剪切和输送,胶料状态在不到一米长的旅程里经历很大变化。拆解图展开后,先按胶料流动方向分出三段:进料段负责抓取和预压缩,塑化段负责升温和混合,挤出段负责稳定输送并建立机头压力。对照三段位置,再看每段对应的加热器、热电偶和冷却水道。密封件常用胶种的塑化窗口窄,哪一段温度偏高,缺陷就会在对应的挤出阶段显现。先把路径分清楚,比逐个零件去记重要得多。另外,密封条类产品截面较宽时,挤出段长度不足容易出现边缘疏松,从拆解图的段位比例可以预先判断。
冷喂料挤出机拆解图的另一个关键部位,是螺杆与料筒的配合区域。螺杆与料筒之间的间隙,在拆解图上是两条轮廓线之间的距离,却直接决定胶料的回流程度和剪切热量。密封件生产批量小、换胶频繁,同一台机器一个月内可能拆装多次,螺杆料筒的磨损往往比预想来得早。间隙变大后,胶料在螺棱顶部倒流,实际输送效率下降,操作人员会不自觉地提高螺杆转速来补产量,结果剪切热进一步增加,焦烧风险随之上升。看拆解图时,建议确认三个信息:图纸上标定的初始装配间隙位置、磨损状态允许达到的最大值、以及这段区域的水道走向。同时可以了解该机型的螺杆与料筒是否支持分段更换,这关系到后期维护成本。
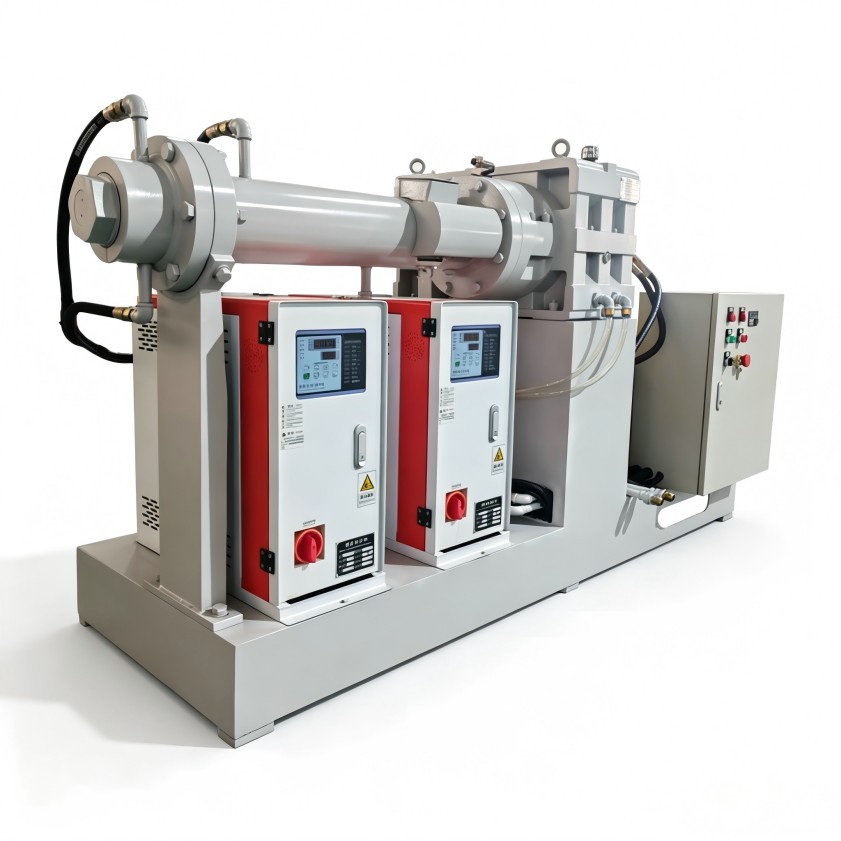
现场测量间隙不需要复杂仪器,用一段软铅丝沿轴向放入料筒,再手动盘车碾过,取出后测量各处压痕厚度就能大致判断均匀性。把每次测量的数据标在拆解图上对应位置,连续几次记录之后,磨损速度就有据可查。
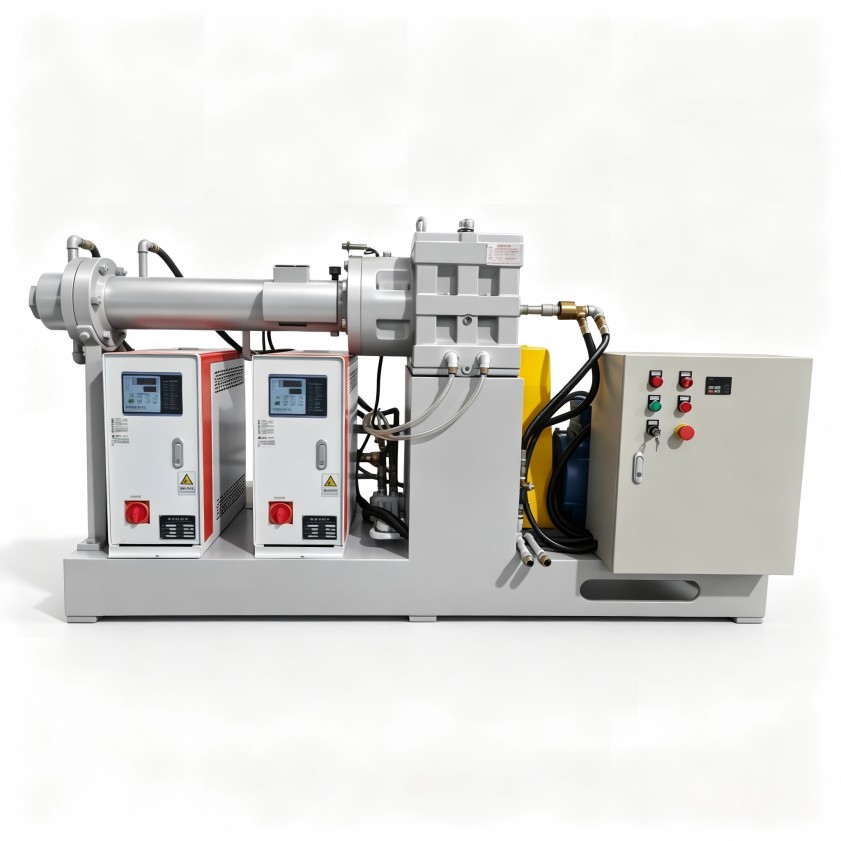
温控系统在拆解图上的直观呈现,是加热器、热电偶和水道的排布。冷喂料挤出机与密炼机的温控逻辑不同,它需要在有限的螺杆长度内,同时完成加热、剪切和输送,同温段内若存在死角,胶料局部温度就会偏离设定值。冷却水道在图纸上往往表现为两排平行孔,但孔径或孔间距变化的地方,水道密集段胶料温度偏低,过渡段却容易出现过冲。密封件胶料的焦烧窗口窄,这种温度不匀常在挤出口型时表现为表面粗糙或内部颗粒。拆解图的另一个作用,是帮你把热电偶的测点位置与实际流道对应起来,判断仪表读数到底代不代表胶料的真实温度。
设计上通常把热电偶插在靠近胶料流动区域的位置,但拆装多次后,插孔内可能存在积碳或导热膏缺失,导致测温滞后。在拆解图对应的测点处做标记,每次检修时顺手清理,可以减少这类软故障。
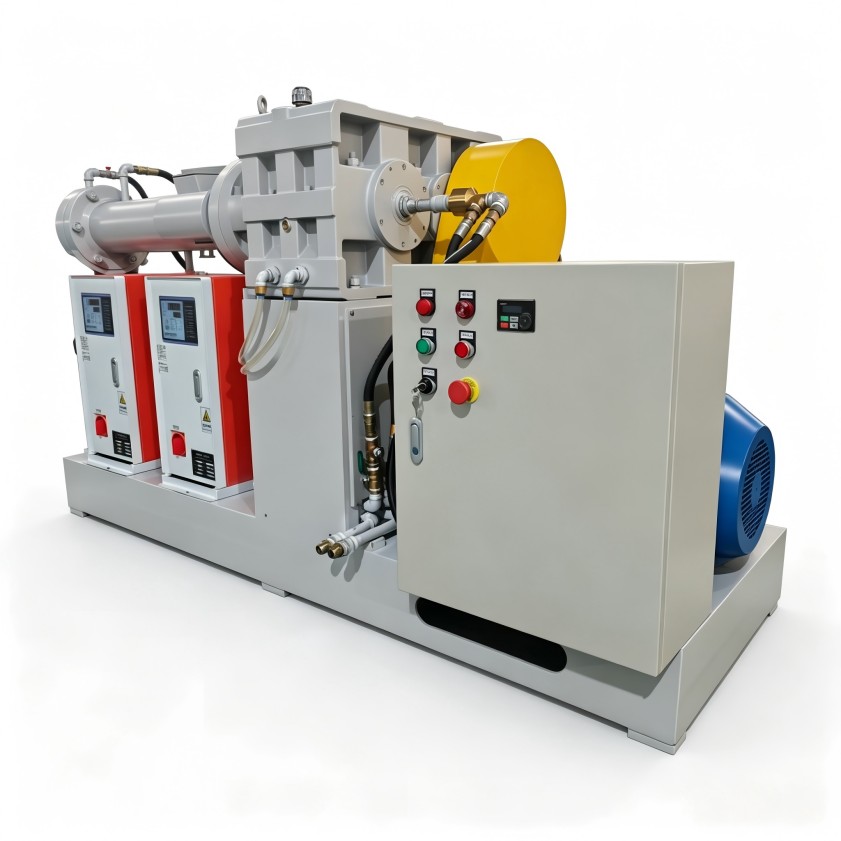
在冷喂料挤出机拆解图中的机头区域,重点看分流锥、过滤网板和口型座三个件。密封件对杂质分散和胶料流动性要求高,胶料进入机头后流速和停留时间的变化,会直接影响外观质量。分流锥过渡角偏大或流道存在突变,容易形成滞留角,换胶时清洗不干净,残留胶料老化后随下一批产品带出,就是表面颗粒或色点。过滤网板部分,要确认网目规格与换网方式是否匹配生产节拍,机头压力波动常与滤网堵塞周期相关。口型座则影响胶料出口的均匀性,拆解图上如果标有流道展开示意,可以按图对比实际拆卸后的积料痕迹,判断是否存在偏流。
每次换网时记一下使用时间和当时的机头压力值,同一胶种条件下压力上升速度变快,说明过滤网板前的杂质累积在增加,往往也预示着螺杆段需要检查。这类记录配合拆解图保存,能更早发现磨损趋势。
拆解图不只是一张技术图纸,也可以变成设备点检的底稿。建议在复印件或电子版上标注每次拆检的实际数据:螺杆与料筒间隙的测量值、水道内壁的水垢厚度、各段残留物的颜色和位置。不同胶种对设备造成的积料和腐蚀特征不一样,分开维护不同胶种的图纸记录,下次再出现同类问题时能更快锁定变化点。长期积累下来的图纸,往往比设备档案里的文字说明更贴合现场实际。当图纸上的记录逐渐充实,它就不再只是维修参考,而是设备健康档案的一部分,对后续是否安排螺杆修复或整机置换都有判断依据。
若密封件生产中温度波动和出胶量问题反复出现,对设备内部结构的检查结果往往能提供比工艺调整更直接的线索。将拆解图上的结构特征与生产记录对应起来,故障排查会更有方向。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
