

陶瓷粉末混炼造粒后,若颗粒内部粉料分散不均、结合剂分布偏差,烧结后会出现强度不一、变形率超标的问题,不少厂家试过调整配方、更换粘结剂,效果都不稳定。很多从业者第一反应是更换混炼转子结构,却忽略了温控系统与工艺参数的匹配度。接下来从温控精度要求、填充系数设定、混炼时间校准三个方向拆解,帮你快速定位问题根源,找到适配的设备调整方向。
陶瓷粉料混炼的核心是让粘结剂均匀包裹在粉料表面,同时不能破坏粉料的原始粒度,这就要求混炼过程中温度必须稳定在粘结剂的熔融区间内,波动过大的话,要么局部粘结剂降解,要么局部粉料没有被充分浸润,最终导致烧结后的成品性能不均。

水冷温控捏合挤出造粒机的温控系统采用循环水导热,相比风冷式控温更均匀,不会出现局部过热的情况,而且降温响应速度快,能快速把混炼过程中产生的摩擦热带走,维持腔体内的温度稳定。但要注意,温控精度的选择要匹配物料的特性,比如对温度敏感的粘结剂体系,需要选择更高精度的温控模块,而对温度容忍度较高的配方,常规精度就足够,不用盲目追求高参数增加采购成本。
填充系数指的是混炼腔内物料的体积占腔体总容积的比例,很多厂家为了提升单批次产能,会尽量提高填充系数,甚至超过设备的设计上限。但陶瓷粉料的流动性比普通塑料、橡胶差很多,填充系数过高的话,物料在腔体内无法充分翻动,靠近腔壁的物料会因为长期接触高温壁面出现粘结剂降解,而腔体中心的物料因为没有充分受热,粘结剂还没完全熔融,最终导致整批物料的分散度不合格。

这类带水冷温控的捏合挤出造粒设备,虽然冷却效率比风冷高,但填充量过大的话,摩擦产生的热量会超过水冷系统的热交换上限,同样会出现温控失控的问题。要是填充系数过低,虽然物料翻动充分、混炼质量更稳定,但单批次产能会大幅下降,拉高单位产品的能耗和人工成本,因此需要找到质量与产能的平衡点。一般来说,陶瓷粉料的填充系数要根据粉料的粒度分布、粘结剂添加比例、转子结构来调整,不能直接照搬塑料或橡胶的生产参数。
很多生产车间会把混炼时间设成固定值,不管配方怎么调整、环境温度怎么变,都用同一个参数生产,这也是导致陶瓷粉料混炼质量不稳定的常见原因。混炼的核心是让粉料和粘结剂在合适的温度下充分混合,时间太短的话,粘结剂还没完全熔融分散,粉料包裹不均匀;时间太长的话,粘结剂在高温下停留时间过久,可能出现降解、交联等问题,影响后续烧结的成品强度。
采用水冷温控的设备,因为降温速度快,可以在混炼后期快速降低腔体温度,缩短物料在高温下的停留时间,因此混炼时间可以比风冷设备适当缩短,同时保证分散效果。调整混炼时间的时候,要和温控曲线联动,比如升温阶段的时长、恒温阶段的时长、降温阶段的起始温度,都要根据物料的状态来调整,判断标准可以看出料颗粒的外观均匀度,以及拆粒后内部粉料的分散情况。比如夏季车间环境温度高,物料初始温度偏高,混炼时升温速度会比冬季快,这时候就要适当缩短恒温阶段的时间,或者提前开启水冷系统对腔体进行预冷。
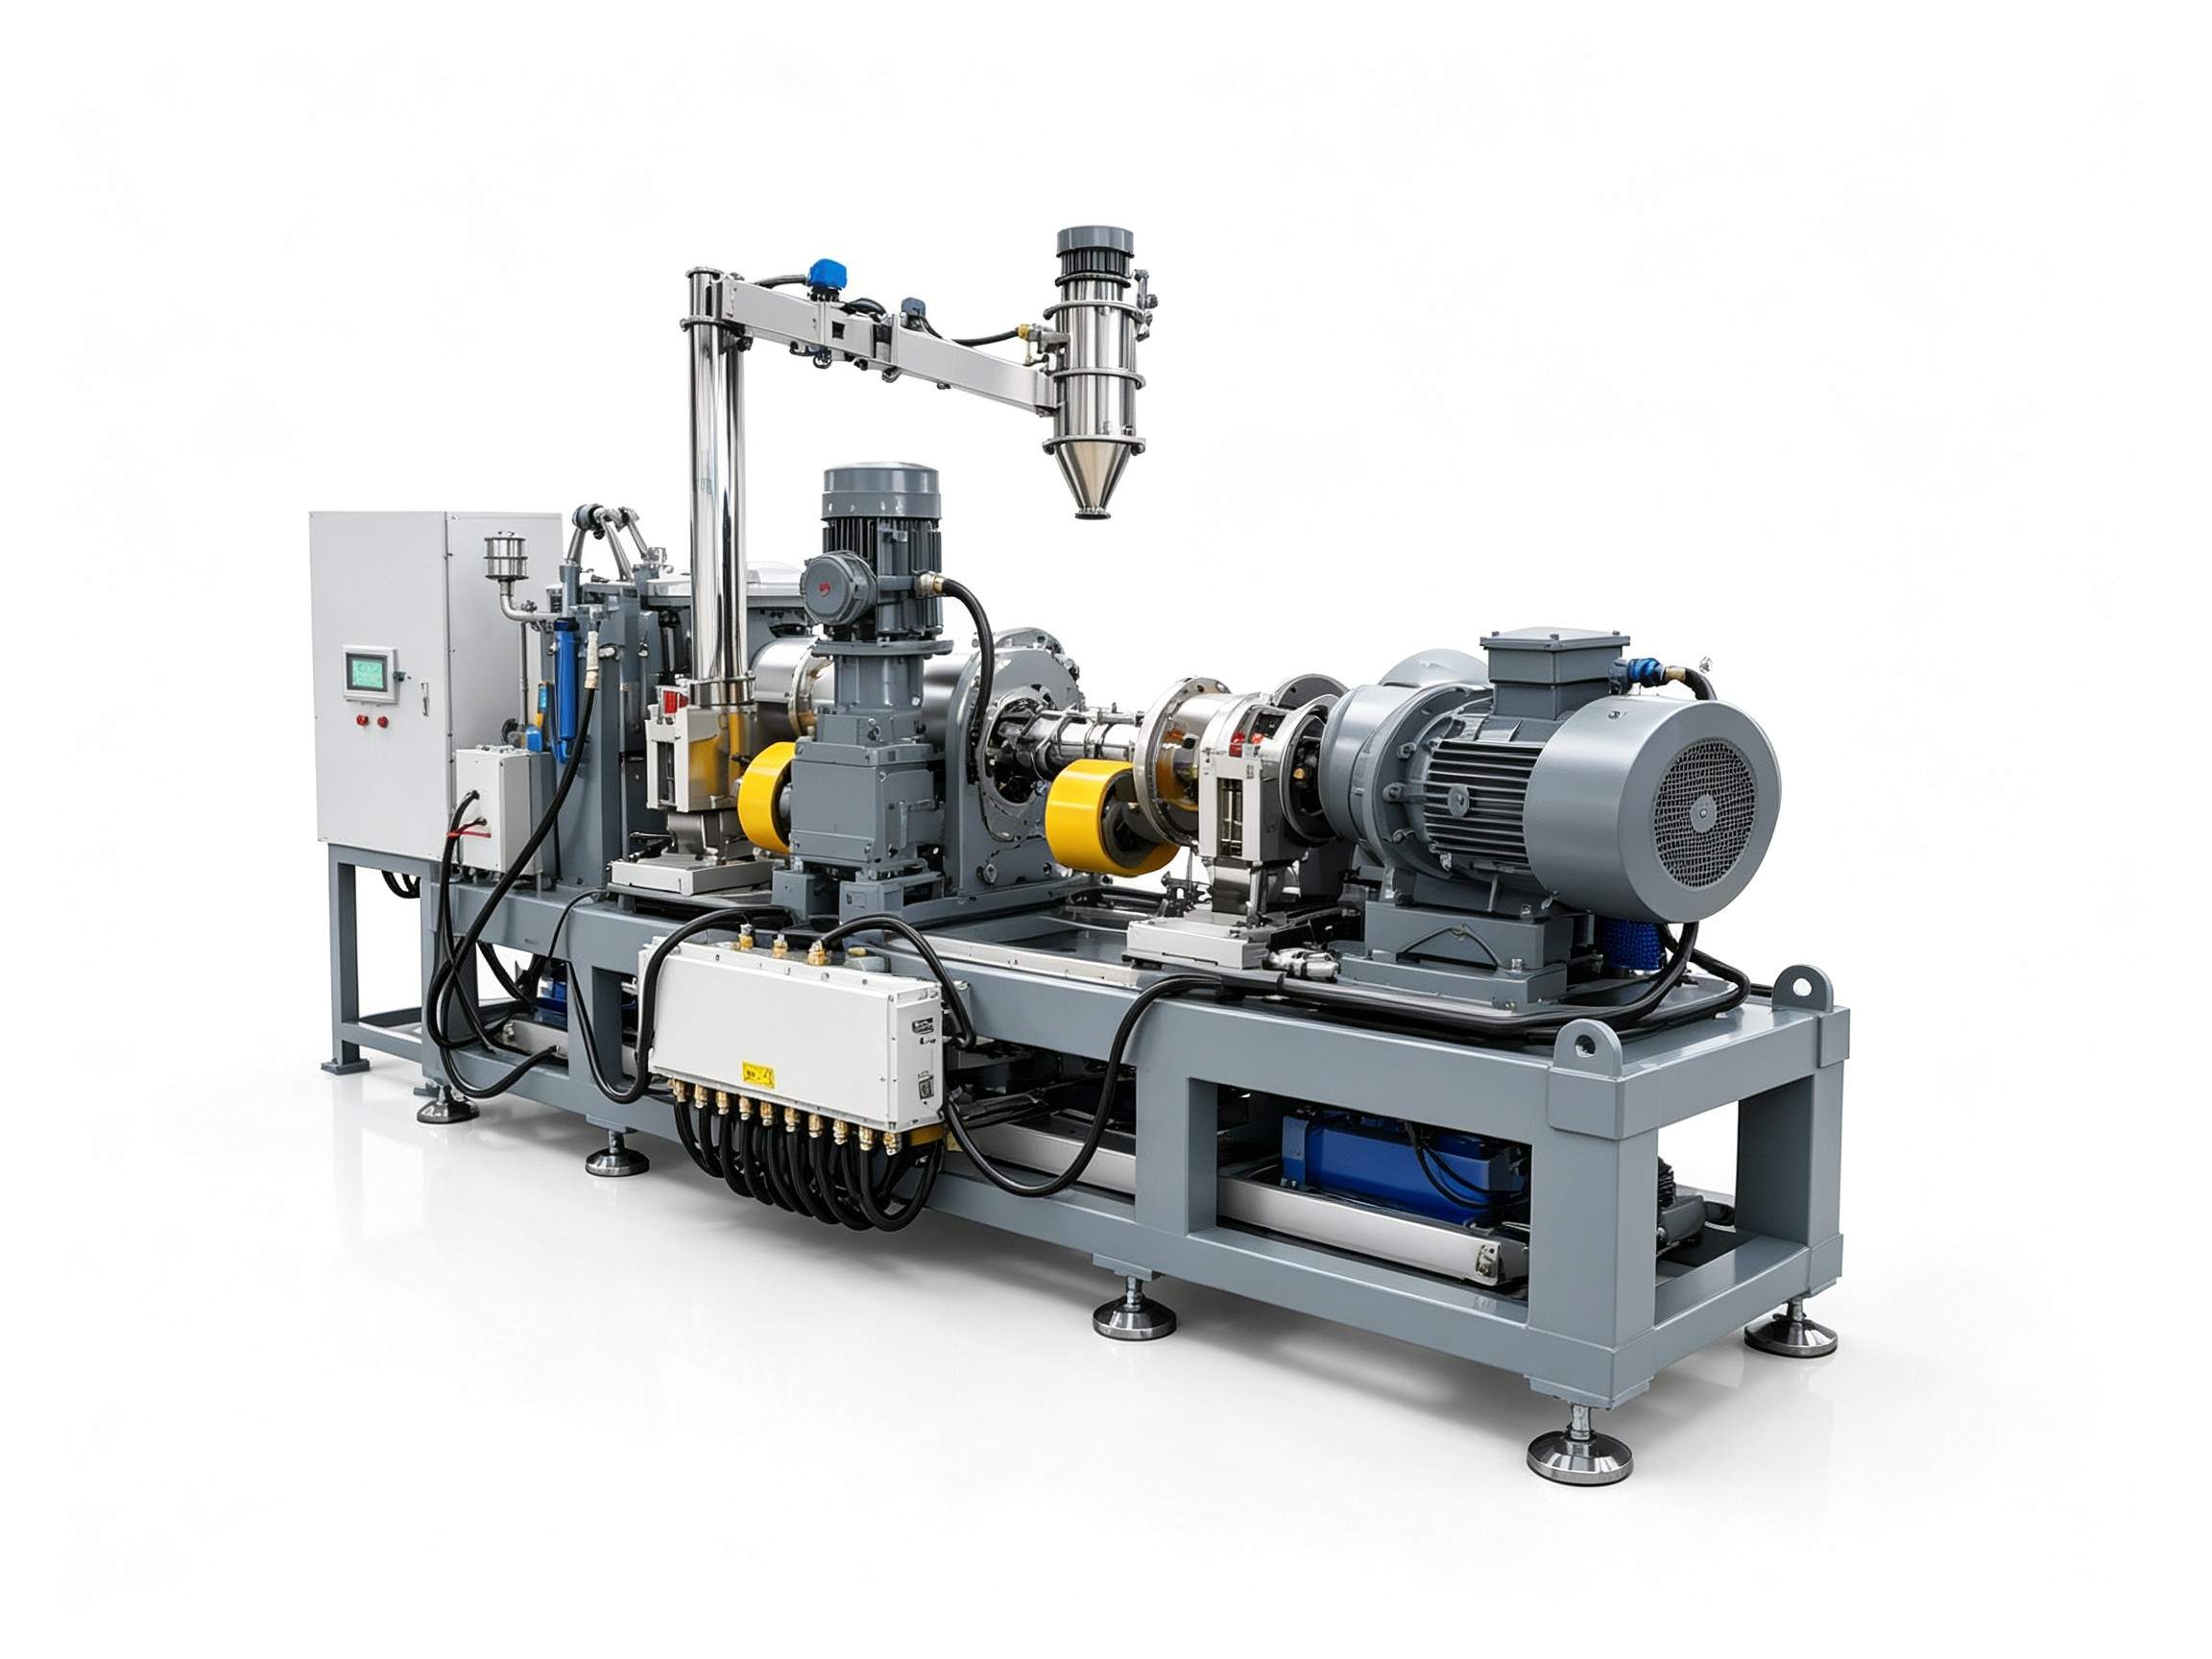
不少厂家咨询水冷温控捏合挤出造粒机时,第一句话就问容积多大、精度多少,其实忽略了自身工况的适配性。不同的配方、产能要求、车间环境,对设备的配置要求差别很大,比如经常更换配方的生产线,需要选择腔体清理方便、温控参数调整响应快的设备;产能要求高的场景,要考虑批次式和连续式设备的搭配,而不是单纯选大容积的设备。
还有些厂家只关注温控精度,却忽略了设备的密封性能,陶瓷粉料硬度高,要是密封不好,容易出现粉料泄漏,既浪费原料,又会磨损设备的运动部件,缩短使用寿命。针对陶瓷粉末这类对温控稳定性要求高的物料,选型时可结合具体配方、产能和工况定制设备配置,有条件的可让设备厂家提供前期工艺测试,确认适配性再定方案。利拿实业拥有70多项自主专利技术,可提供全流程非标定制化的橡塑混炼成型解决方案。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
