
新闻中心

新闻中心

当前位置: Home>> 新闻中心 >> 新闻动态

密炼机反复漏料或窜料?先别急着换密封圈

作者:Admin 时间:2026-09-17 13:45:22 浏览量:0

密炼机故障排查:从密封泄漏到温控失准的处理思路

橡胶密封件生产线上,密炼机一旦出现漏料、窜料或排胶温度异常,直接影响的是制品尺寸稳定性和批次合格率。很多管理者习惯先怀疑密封圈老化或温控仪表偏差,但更换配件后故障依旧反复出现。这类情况通常不是单一零件失效,而是设备各系统之间联动失衡的结果。本文从密封系统、温控回路和混炼均匀性三个方面,梳理一条可落地的排查路径。

密封泄漏:先确认密封形式,再检查油路压力

密炼机转子端面密封的泄漏问题,在密封件行业尤为敏感。橡胶密封件本身对胶料纯净度要求高,一旦轴承腔润滑油混入胶料,轻则造成硫化后黑点,重则整批报废。处理这类密炼机常见故障,建议按以下顺序排查:
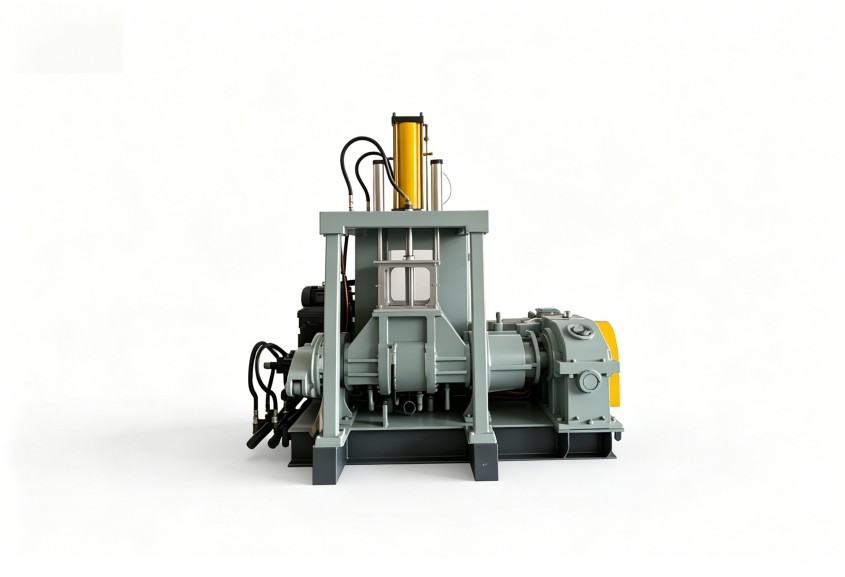
密炼机反复漏料或窜料?先别急着换密封圈-1

  1. 确认密封结构类型。不同厂家、不同年代的密炼机采用的密封形式差异很大,有外压端面密封、液压锁紧密封等。密封圈材质是否与当前胶料匹配,是第一道检查项。
  2. 测量液压锁紧压力。密封端面的贴合度直接取决于液压系统提供的持续压力。压力波动超过允许范围时,端面间隙会周期性变化,细粉料在高压下被挤出,表现为间歇性漏料。
  3. 观察润滑油路压力与流量。密封圈本身磨损速度异常,往往与润滑油膜建立失败有关。油路堵塞或油泵磨损后,密封面处于干摩擦状态,温度快速上升,密封圈迅速失效。

排查时可重点记录漏料发生的时间点——是刚开机时、升温后还是加料瞬间。这个细节能帮助区分是油路建压滞后,还是转子热膨胀导致的间隙变化。
密炼机反复漏料或窜料?先别急着换密封圈-2

排胶温度失控:冷却水回路比测温探头更容易出问题

密封件胶料配方中常含较高比例的再生胶或填充剂,混炼过程对温度窗口要求严格。排胶温度偏高,胶料容易焦烧;温度偏低,分散不均匀。当温控系统显示异常时,不要急于校准仪表,先检查冷却水侧的实际换热效率。

  • 水质结垢导致流速下降:冷却水回路内壁结垢后,换热效率衰减很快,而水温显示可能仍然正常。用手触摸密炼机混炼室壁温度,与仪表读数对比,可快速判断是否存在换热不足。
  • 转子内部通道堵塞:部分机型转子采用中空结构通冷却水,细小杂质沉积后会逐步堵塞通道,表现为转子局部温度偏高,胶料在转子棱顶端出现烧焦痕迹。
  • 测温探头安装深度变化:长期运行后探头固定松动,测量位置偏移,反馈温度与实际胶温存在滞后。

这类故障的隐蔽性在于,仪表显示正常,但实际胶料已经超温。建立每周一次的冷却水回路压差记录,能帮助提前发现堵塞趋势。

密炼机反复漏料或窜料?先别急着换密封圈-3

混炼不均匀:排查方向不只有转子转速

在密封件生产中,混炼不均往往以硬度波动或硫化后气泡形式暴露。很多企业首先想到调整转子转速或延长混炼时间,但效果有限。此时需要把视野放宽到整机状态:

  • 转子棱磨损程度:棱顶间隙增大后,剪切作用减弱,填料难以被有效打散。测量转子与混炼室壁间隙是否在设备原始设计范围内,比单纯调工艺参数更直接。
  • 填充系数与环境温度:夏季环境温度升高时,同样配方和时间的混炼效果会有差异。若设备没有配备针对胶料温度的自适应调节,就需要人工修正冷却水阀开度。
  • 卸料门密封条老化:卸料门处密封不严时,部分胶料滞留在死角,参与循环的时间与主体胶料不同步,导致批次内均匀性差。

这些因素叠加在一起,容易被误判为“配方问题”或“操作问题”。建议在使用记录表上同步标注设备状态参数与胶料检测结果,便于对比分析。

维护策略上容易忽略的隐性故障源

深入来看,很多密炼机常见故障都与维护方式高度相关。比如为了节省停机时间,只更换密封圈而不检查油路系统;为了保持产量,忽视冷却塔的过滤网清洁;为了降低备件成本,不同型号设备的密封件混用。每一种看似合理的“节省”最后都会转化成设备故障率上升。建议把维护重点从“更换零件”前移到“状态监测”上,对液压压力、油路流量、冷却水压差等参数建立日常记录,一旦出现趋势性变化,提前介入处理。

如果您的密炼机长期存在同类故障反复出现的问题,或者需要评估设备改造方向,可结合具体胶种配方、产能要求和生产工况,与利拿实业技术团队进一步沟通。

