
线缆绝缘层出现尺寸波动、表面粗糙,多数厂家第一反应是换配方、调胶料。但如果同一批胶料在多台设备上表现不同,问题往往出在挤出环节。对采用弹性体冷喂料挤出机的电线电缆料生产线来说,温度控制不只是设定几个加热区那么简单——它直接决定熔体流动性、挤出压力稳定性和最终制品的尺寸一致性。本文从温度分区、喂料均匀性、工况补偿三个维度,帮助您梳理波动产生的真实原因。
处理温度问题前,要先判断波动来源。很多情况下,操作面板上的温度读数上下跳动,并不代表螺筒内部熔体温度真的在变化。热电偶插入深度不足、测点位置靠近加热器、或传感器接触不良,都会让显示值失真。
判断方法是看制品表现:如果显示温度波动但制品尺寸稳定,优先检查传感器与仪表;如果显示温度平稳但制品表面粗糙、尺寸离散,则需关注螺筒内部的实际熔体温度。另一个常见误导是只盯着机头温度,忽略了喂料段和塑化段的温度梯度——冷喂料工艺中,胶条从常温进入螺筒,前端温度场的建立过程对整个挤出稳定性影响很大。
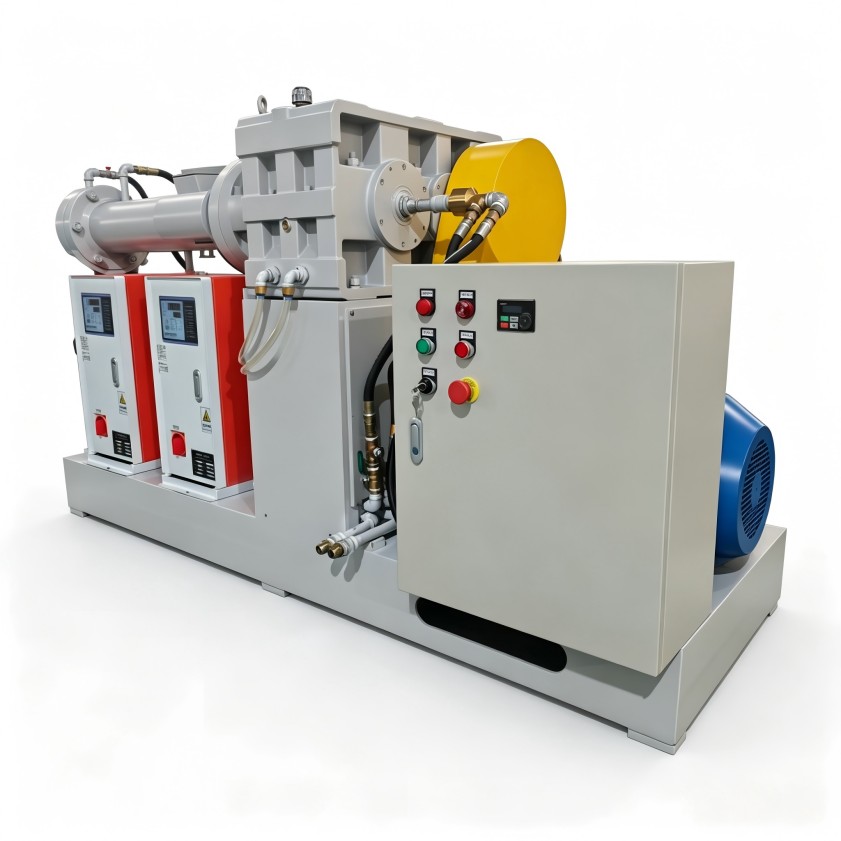
热喂料挤出机处理的是已经充分塑化的热胶料,温度控制相对简单;弹性体冷喂料挤出机则要同时完成“加热塑化”和“剪切生热”两种热效应,机台设定温度与实际熔体温度之间往往存在偏差。转速提升时剪切热增加,如果冷却系统响应滞后,熔体温度就会持续走高,导致黏度下降、挤出压力波动,最终反映为线径变化。
针对线缆料生产,温度控制有两个关键检查项:
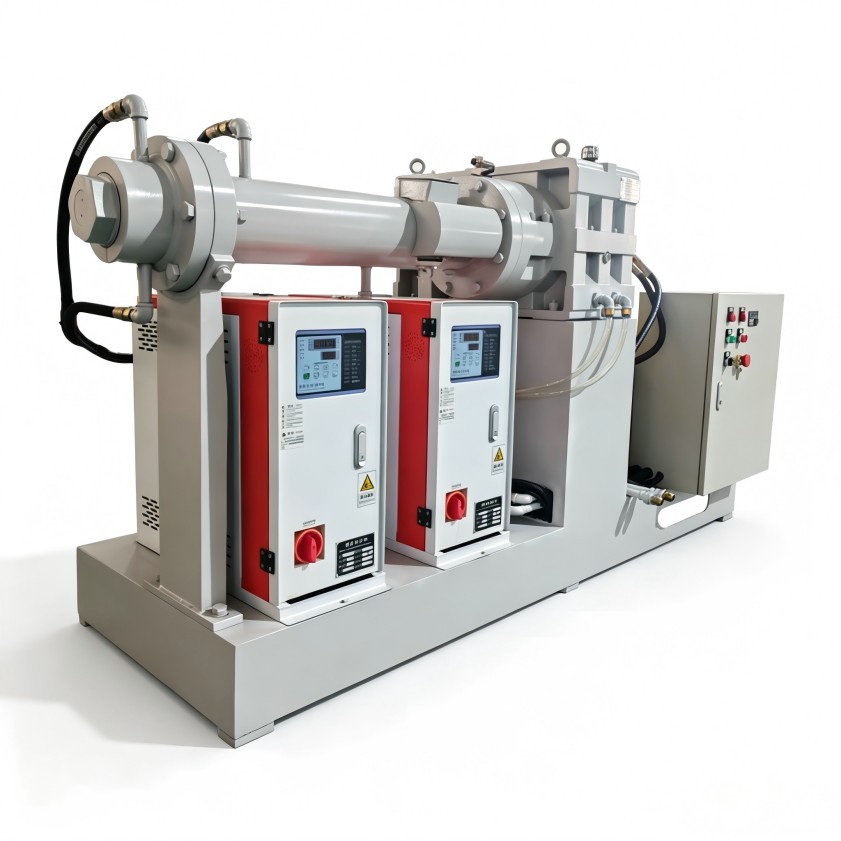
温度控制做得再好,喂料不均匀也会让工艺参数持续扰动。冷喂料工艺对胶条状态有较严格要求:胶条宽度波动、表面不平整、或喂料辊夹持力不足,都会导致螺筒填充系数周期性变化。填充量变少,螺杆负荷降低、剪切热减少,熔体温度下降;填充量恢复后,温度又重新上升。这种滞后性的温度波动,很难单纯通过调整加热功率消除。
常见对策是检查喂料辊的压紧力是否恒定、胶条是否存在打滑或断裂,同时确认胶条在进入喂料口前没有过度冷却硬化。若胶条温度批次间差异大,需要在工艺文件中明确胶条允许的停放时间和温度范围。
线缆料配方不同,对温度敏感度差异很大。例如含氯丁橡胶、三元乙丙橡胶的绝缘料,各自适宜的塑化温度窗口差距明显。转速提高带来的剪切热增量,对不同配方的黏度响应也不同——有些胶料温度上升10℃流动性就明显改善,有些则变化不大。因此,当生产任务切换时,仅调用“历史设定温度”并不可靠,需要关注转速-温度联动的匹配关系。
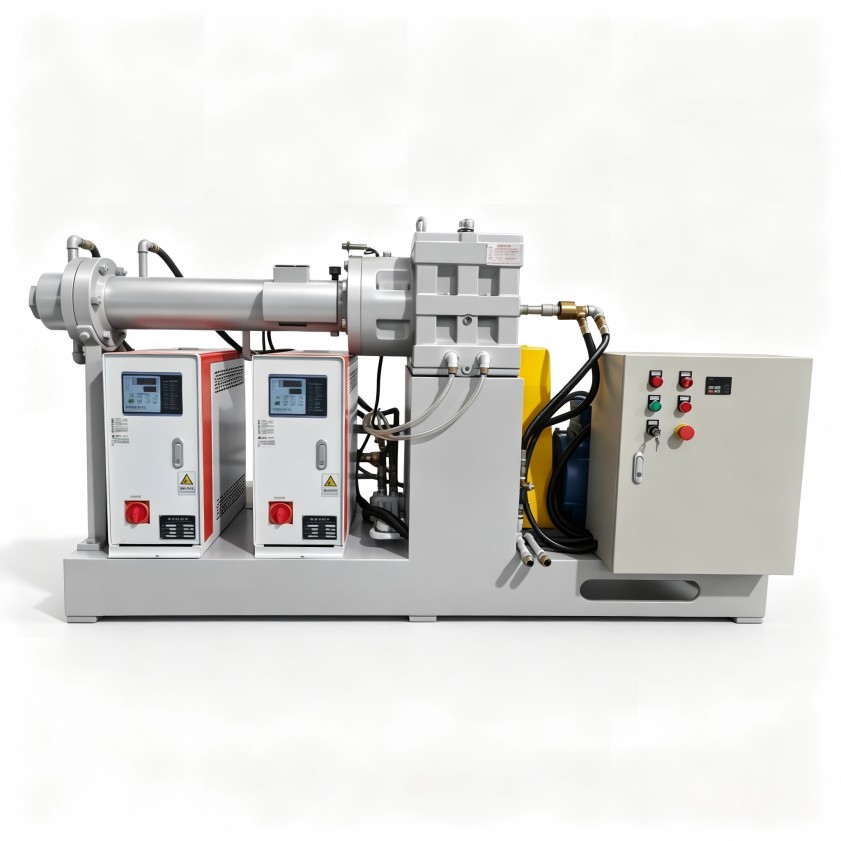
可以考虑的排查方式是:固定机头温度和螺杆转速,观察熔体温度是否在连续时间内保持平稳;再用小幅度递增转速的方式测试温度响应速度,找到当前配方下的温度滞后规律。这样做不是为了得到一个固定参数,而是帮助操作人员理解“设定温度、转速、实际熔体温度”三者的对应关系。
如果现场遇到弹性体冷喂料挤出机温度持续波动,又难以确定原因,可按以下方向逐项排除:
温度波动背后往往是多个因素叠加。建立系统性的排查顺序,比盲目调整单一参数更有效。利拿实业在橡塑挤出设备的温控系统设计与非标定制方面有多年积累,对不同胶料工况下的温度控制逻辑有成熟认知。如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
 18046916153