

陶瓷粉末与粘合剂的混炼,和橡胶、塑料的混炼有本质区别。粉体比重高、粒度硬、对温度的敏感性强,很多按通用橡塑工况设计的设备,一接触陶瓷浆料就暴露问题。采购先进陶瓷炼胶机时,只比容积和功率远远不够,还需要围绕物料特性去倒推设备结构是否匹配。
陶瓷粉末混炼的常见痛点,集中在均匀性和批次稳定性上。粘合剂体系在高温下粘度下降明显,粉体容易团聚;剪切不足时,局部出现干粉团块,后续成型开裂。而剪切过强,又可能破坏粉体颗粒的原始形貌,影响烧结密度。
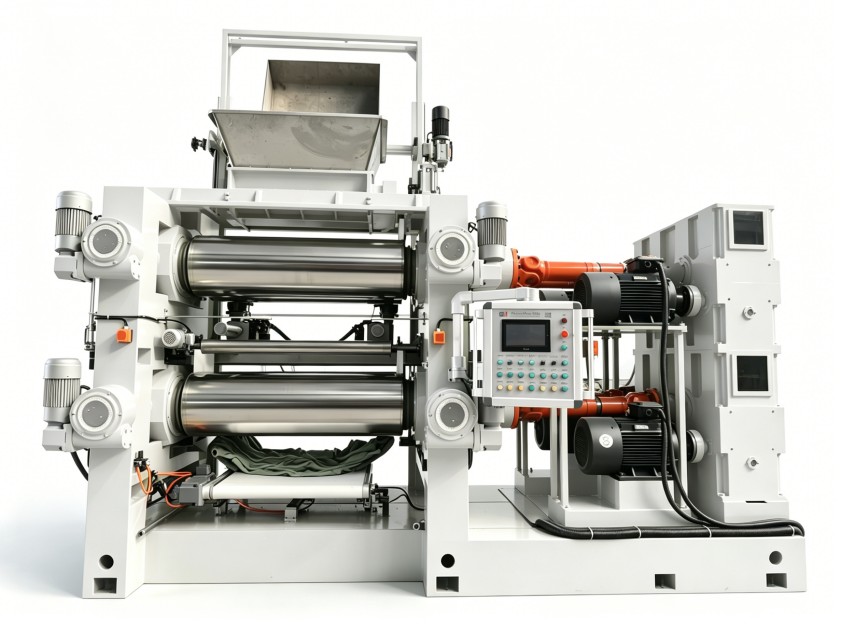
如果把问题继续拆解,有三个层面直接决定设备好不好用。
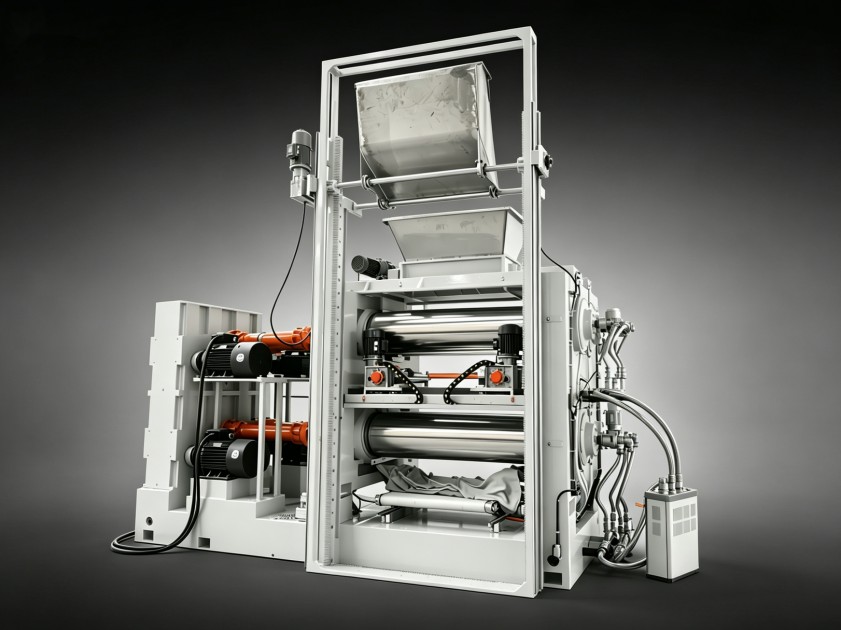
陶瓷粉体体系的表观密度高,同样容积下物料重量远大于橡胶混炼。采购技术协议里如果只写“总容积”和“驱动功率”,容易出现装机后发现填充系数偏高、转子吃料困难的问题。合理的方式是,要求供应商根据物料堆密度重新计算有效容积和工作容量,并且验证转子形式——针对高比重粉体,通常需要更大螺旋升角来强化轴向循环。
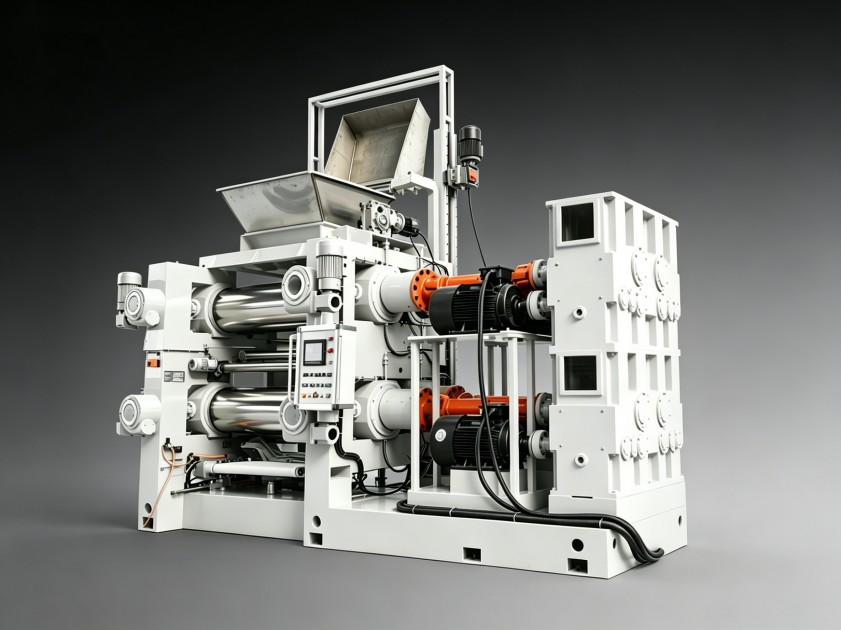
耐磨结构的设计差异,直接反映在长期运行成本上。采购需要考虑三个具体问题:转子端面是否采用耐磨焊层或硬质合金复合处理?混炼室与卸料门接触面是否有可更换耐磨衬板?密封结构在含粉体颗粒的工况下能否有效防止粉料进入润滑系统?
这里有个容易被忽略的细节:陶瓷粉体在混炼过程中会产生细微粉尘,若密封结构不适用于粉料环境,粉尘进入油路后会导致轴承磨损加速。这也是为什么通用橡胶密炼机直接改用陶瓷物料时,故障率常常比预期高。
陶瓷喂料混炼对温度的控制要求,往往比橡胶混炼更苛刻。设备需要具备加热和冷却双向调节能力,且切换速度要快。采购时可以关注几个配置:温控系统是否采用PID调节,管道设计是否存在换热死角,转子内部是否具备独立温控通道。
另外值得留意的是卸料门区域的温度管理。长期生产后,卸料门密封条附近容易积累碳化残留物,影响密封效果,这部分结构是否易于拆解维护,也应纳入评估。
先进陶瓷炼胶机采购过程中,有几个误区容易把选型方向带偏。
在完成技术方案比对后,还剩下一个关键环节:用实际物料验证。专业的设备供应商,应该愿意提供工艺测试条件,用客户的真实配方和真实粉体进行上机打样。
测试时重点关注混炼后物料的均匀性,可以通过取样观察断面有无白点、硬块来初步判断分散效果;同时对比不同混炼时间段的扭矩曲线,扭矩曲线平稳说明分散趋于均匀,波动大则说明配方混合过程不稳定。此外,测试批次之间的密度差和流动性差异,也能反映出设备的批次稳定性。
回到采购本身,对陶瓷粉末混炼场景,概括起来有三条建议:
利拿实业在橡塑混炼设备领域积累了多年研发与制造经验,设备结构设计上注重针对不同物料体系做适配性调整。如需结合您的具体陶瓷配方、产能要求和生产工况评估设备方案,可与利拿实业技术团队进一步沟通。

 18046916153
