

橡胶密封件订单批量上量后,冷喂料挤出机的出胶速度、模口膨胀和焦烧风险都会放大。不少厂家在了解冷喂料挤出机批发信息时,只关心产量与价格,却忽略设备能否匹配自己的胶种和温控需求。与其频繁停机换模具,不如先从温控精度、填充系数、螺杆转速三个方向排查,把工艺参数调稳后再谈选型。这样调整的方向会更明确,也减少设备采购后反复调试的麻烦。
同一台冷喂料挤出机,加工不同硬度、不同配方的密封件胶料时,需要的热历史和剪切条件完全不同。O型圈、垫片、油封类产品对硫化前的温度均匀性要求尤其高,因为胶料在机头内的温度分布会直接影响模口膨胀率。喂料温度稍有波动,或者螺杆转速与冷却能力不匹配,出胶温度就会漂移,焦烧颗粒、气泡、壁厚不均随之出现。
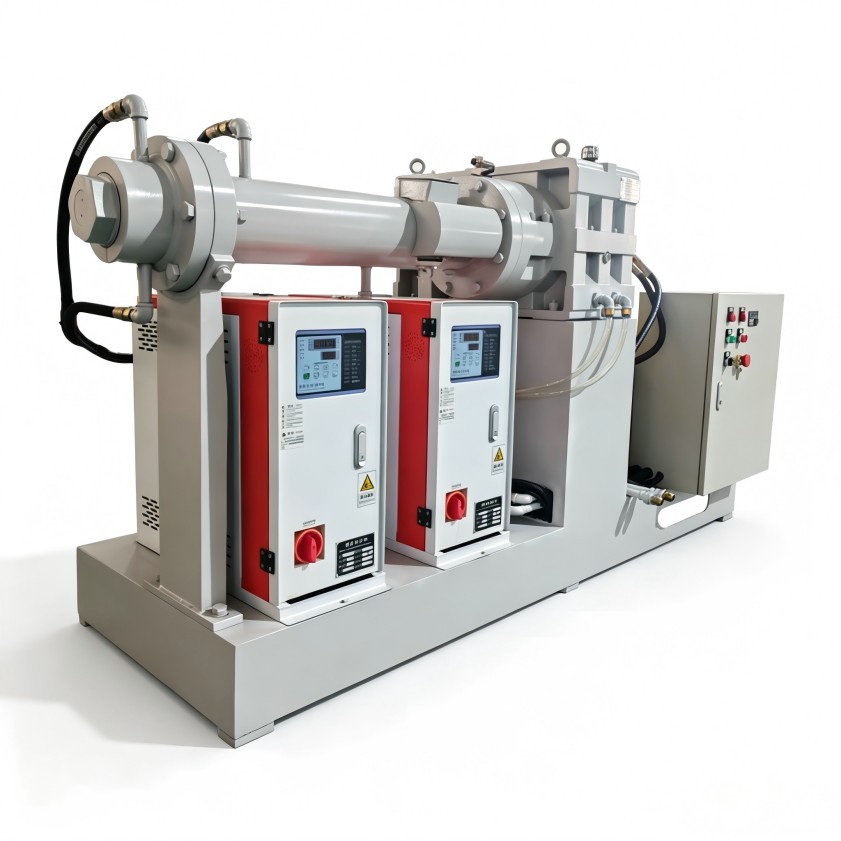
常见误区是:一出问题就怀疑轴承、螺杆磨损等机械故障,把设备反复拆装,耽误生产。实际上,多数波动来自工艺参数与胶料特性的错配。例如,高硬度胶料在螺杆压缩段温升快,若喂料段温度设定偏高,胶料在进入机头前已接近焦烧临界点;而低硬度胶料若填充偏低,则容易在模口处产生断续挤出。建议先保留至少一周的生产记录,把出胶温度、电流、转速、产品尺寸放在同一张表里对比,再判断是设备问题还是参数问题。
冷喂料挤出机喂入的是室温或略低温的胶条,喂料段温度设定过高,胶料表面提前硫化,后续机筒内越积越多,出胶端面出现暗色颗粒。若胶料门尼黏度较高,喂料段还应适当降低温度,避免胶条表面黏附空气后卷入螺杆槽形成气泡。从操作习惯上说,很多操作员为了提速喜欢提高喂料段温度,但这往往适得其反。
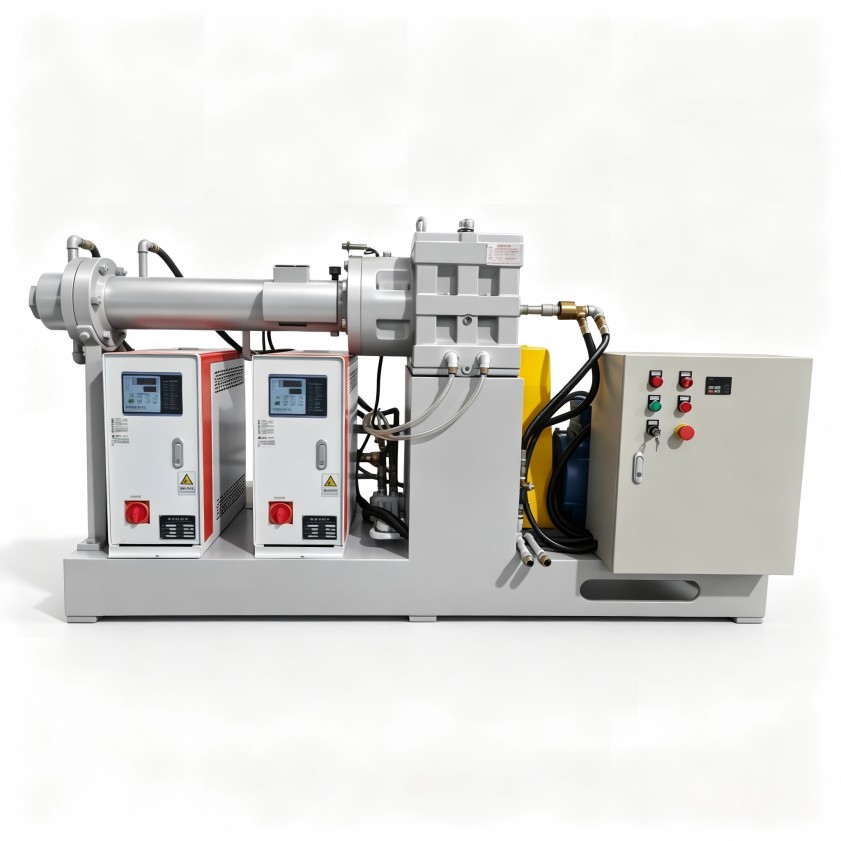
橡胶密封件对尺寸公差要求高,机头温度波动直接影响模口膨胀和硫化起步点。机筒各区之间温差过大,胶料在机头前段温度不均,挤出物尺寸就会呈周期性波动。调机时要关注机头压力表的稳定性:压力周期性跳动,通常意味着温度场不均。实际调整时,建议以胶料工艺要求的温度范围为准,尽量减少各区温差,并观察出胶表面光泽度的变化。光泽度突然变暗,先查机头温度是否超调,再查冷却水是否中断。
另一个容易忽略的点是机头测温点的位置。热电偶插入深度不同,显示温度与实际胶料温度可能存在偏差;确认测温点位置后再做判断,能减少误调。
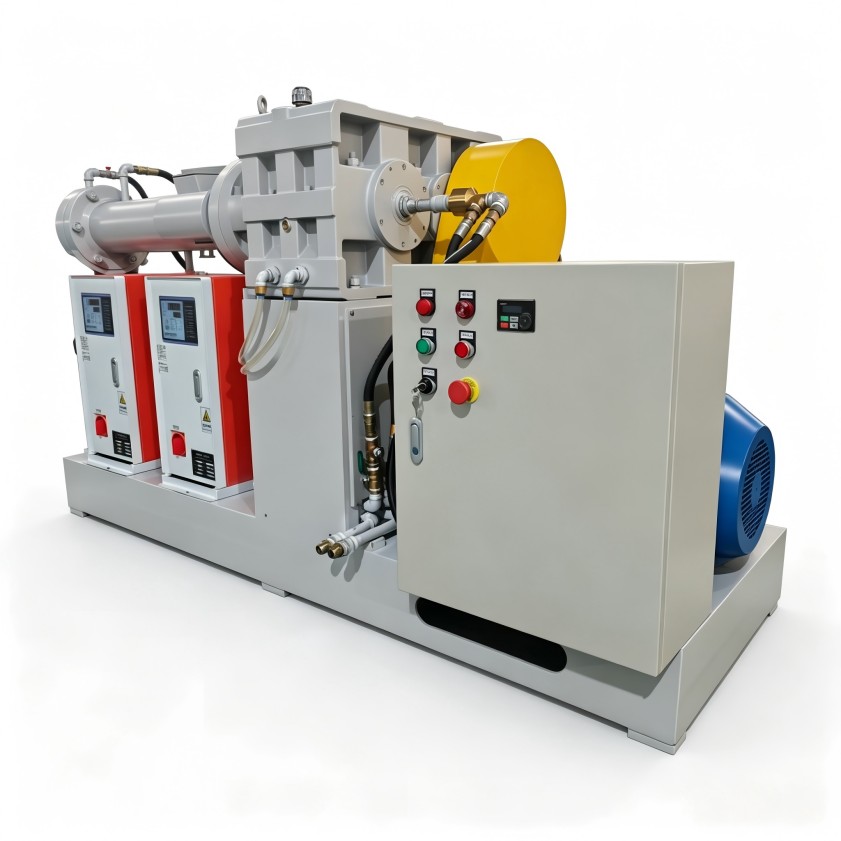
填充系数反映螺杆槽内胶料的充满程度。系数偏高,胶料剪切过强、温升快,容易早期焦烧;系数偏低,挤出脉动明显,密封件壁厚不均匀,尺寸公差难以守住。橡胶密封件配方中填充剂含量高时,胶料挺性好,适合适当降低填充系数,否则会出现温升过高、表面粗糙;低硬度胶料则需要提高充满程度来保证连续出胶。
实际操作中,调整填充系数主要靠进料速度和螺杆转速的配合。进料过快会造成过充满,电流表读数持续走高;进料过慢则压力波动明显,产品出现局部凹陷。合理的填充系数应与机头压力、电流波动共同判断。建议在批量生产前做一个简单的梯度试验:固定机筒温度,分三档设定进料速度,记录每档对应的出胶温度曲线和产品尺寸偏差,再选最平稳的一档作为批量参数。这样比盲目照搬同行参数更可靠。
提高转速能直接提升产量,但剪切热会推后胶料的温度拐点。批量生产时,转速设定应以出胶温度稳定为前提,而不是以设备铭牌转速为准。转速突变也会造成胶料在螺杆槽内打滑,密封件局部缺料,尤其是含再生胶较多的低成本配方更容易出现。橡胶密封件厂的换产频率通常较高,每次换胶料时转速都要重新匹配,不能沿用上一个胶种的参数。
温控系统的响应速度取决于冷却水流量和水温。水垢增厚、管路堵塞,会导致实际温度与设定值反复偏离。定期清理冷却回路,检查水压和温差,是稳定批量生产的基础环节。如果同一台设备在不同季节的温控表现差异明显,大概率是冷却水系统没有恒温控制。冷喂料挤出机温控精度的发挥,不只看加热器功率,更要看冷却侧能否及时带走多余热量。
冷喂料挤出机没有统一的批发价,报价差异主要来自五方面:螺杆长径比与螺槽结构、温控段数与精度、机头与口模适配性、自动化配置、交付范围与售后。橡胶密封件厂若经常换产不同截面形状的产品,应重点考察口模快换结构;若胶料含再生胶或高硬度组分,则应关注螺杆材质和耐磨设计。
选择冷喂料挤出机批发渠道时,建议先把上述工艺参数调研清楚,再让供应商按胶种配方和产能提供方案。这里补充一点:批发采购不是只看单台设备价格,还要看整个交付范围中是否包含温控系统联动调试、开机培训、工艺参数手册。有些产线设备本身不差,但缺乏工艺指导,上线后反复调机,无形中增加了成本。对橡胶密封件厂而言,冷喂料挤出机批发不只是采购动作,更应视为工艺方案的起点。利拿实业支持全流程非标定制化方案,可围绕密封件生产的实际工况匹配设备配置,同时提供工艺优化方面的技术支撑。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
