

动力电池冷却管、液冷系统管路这类新能源管材,对壁厚公差、内外表面质量的要求往往比普通胶管更紧。管材是连续挤出成型,喂料稍有波动,整段产品的尺寸稳定性就会受影响。而管材冷喂料挤出机的选型没有“标准答案”——同一台设备,胶种一变、管径一变,实际表现就可能出现明显差异。本文不从配置清单入手,而是从工艺参数维度梳理选型时需要对照的几个判断点,帮您建立自己的评估框架。
同样是冷喂料挤出,做密封件是单件成型,胶料短时挤出后进入硫化模压,尺寸偏差可以通过模具修正;做胎面是宽幅挤出,对截面形状的宽容度相对大。管材不一样,它是连续长度挤出,壁厚均匀性、内外表面致密度、长度方向的一致性,都依赖挤出过程的压力稳定和温度稳定。
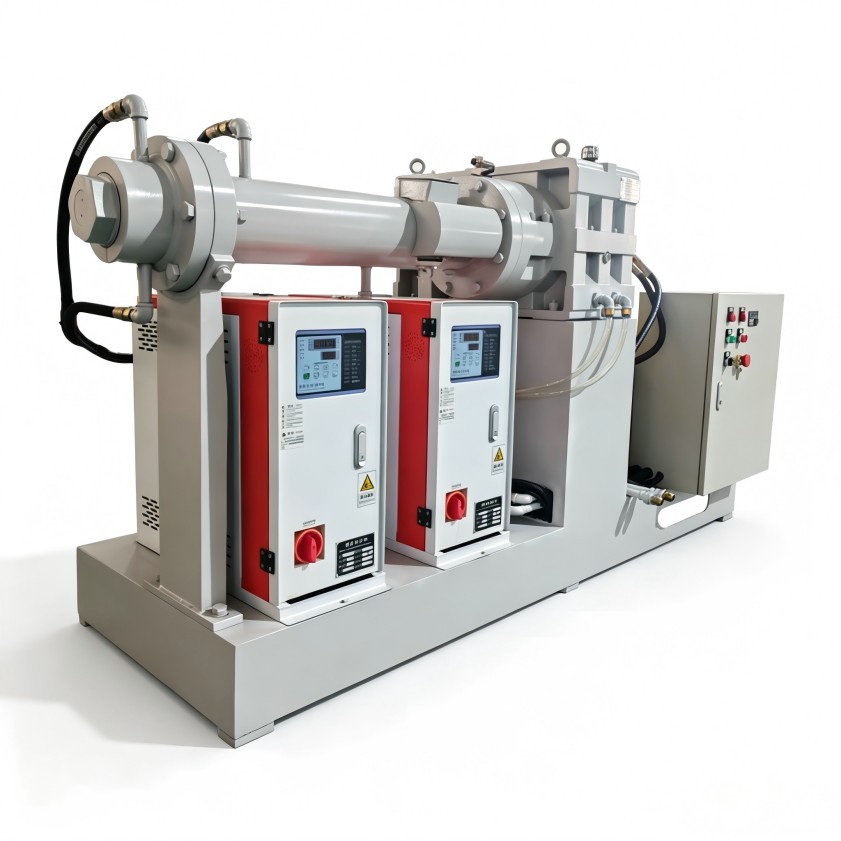
新能源管材还有一层特殊性:胶种对温度的敏感度差异很大。硅橡胶、三元乙丙橡胶、氟橡胶的塑化窗口不同,对机身温度、机头温度的响应也不一样。如果设备选型时只按“能挤什么胶”来判断,而忽略温度控制精度和喂料稳定性,投产之后很可能出现壁厚波动、表面粗糙、内部气孔等一连串问题。
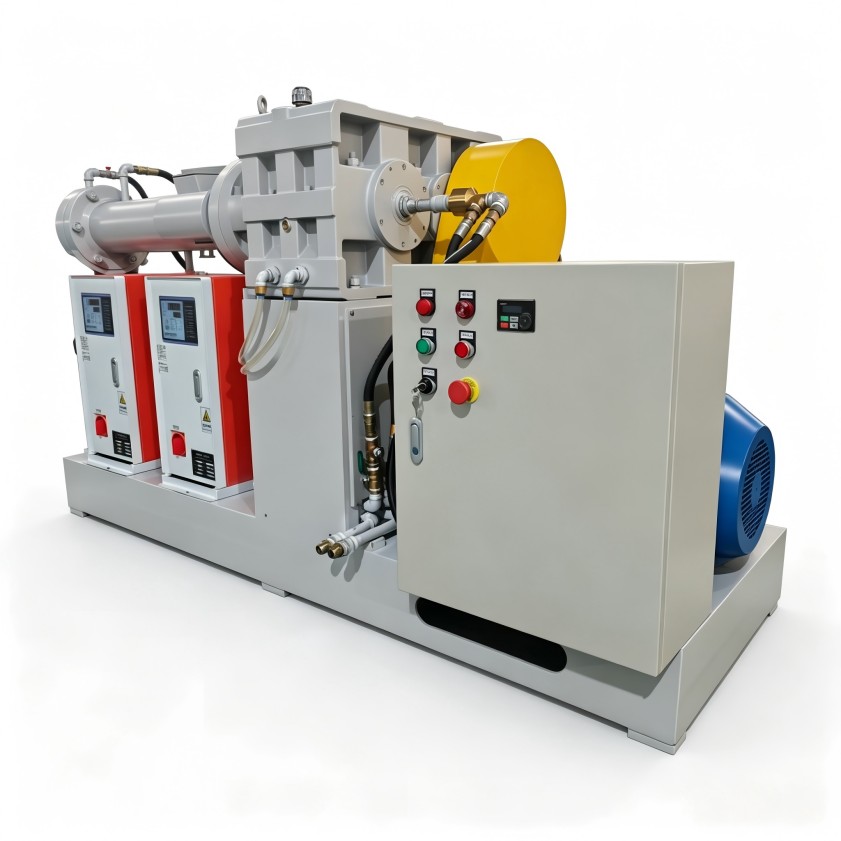
选型时要留意的第一组参数,就是冷喂料段的填充状态和喂料辊的供料稳定性。冷喂料设备与热喂料的区别在于:胶料在室温下进入螺杆,从固态到塑化要经历更长的温度梯度,喂料段能否持续、均匀地吃料,直接决定后续压力是否平稳。判断设备时,可以重点看喂料座结构、喂料辊与螺杆的转速匹配,以及是否有防止胶料打滑的设计。
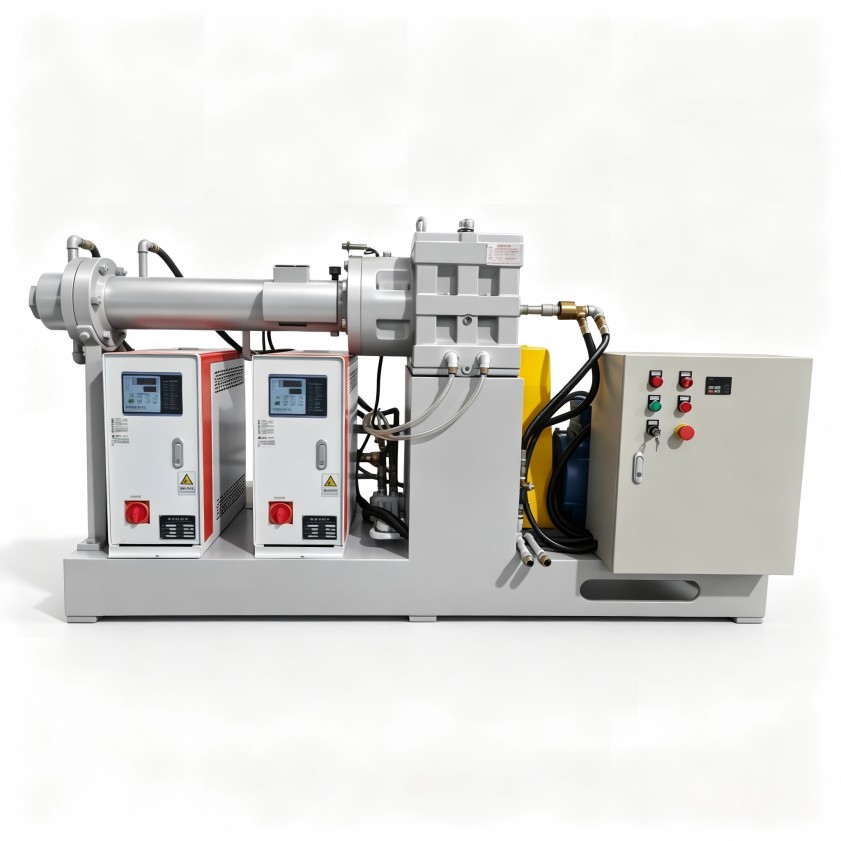
挤出管材的壁厚公差,本质上取决于熔体在机头处的压力是否恒定。压力波动一大,挤出速度跟着变,管材拉出的壁厚就忽厚忽薄。而压力稳定性由两个因素共同决定:螺杆的输送能力和温度分段的合理性。
螺杆构型决定了胶料在机筒内受到的剪切、混炼与均化效果。长径比偏小的设备,塑化距离短,胶料均化时间不足,小规格管材容易出现表面流痕;长径比过大则可能造成胶料过热,反而增加焦烧风险。适合做管材的冷喂料挤出机,螺杆设计应当兼顾输送效率和温和剪切,而不是一味追求高产量。
温度控制方面,关键在于分段控制的精度和响应速度。冷喂料挤出机的机身、机头、口模各区温度会随生产持续变化,如果温控系统滞后明显,胶料粘度波动就会直接反映到管材外径上。选型时可以询问设备的分段方式、加热冷却形式,以及温度传感器与执行元件的响应逻辑——这些细节往往比标注的“温控精度”数值更能说明问题。
此外,过滤网与机头压力的关系也值得关注。管材生产中常需要过滤杂质,但滤网目数增加会抬高机头压力;如果设备没有足够的扭矩储备和稳定的压力反馈,滤网堵塞初期就会出现流量下降,管材表面质量随之劣化。在选型时,应把“过滤装置更换便利性”和“压力波动控制能力”放在一起评估。
业内有一个常见做法:参考同行用的设备参数去询价。这种思路有参考价值,但对管材这种连续挤出产品来说,直接套用的风险比较高。同样是“75mm螺杆”,有的做厚壁管,有的做薄壁冷却管,喂料段设计、螺杆压缩比、温控分区都可能有明显差异。
建议在选型前先形成一份内部的工艺要求清单,至少包含以下几项:
把这些信息带到设备交流中,再对照设备的喂料方式、螺杆构型、温控精度、清洁换料便利性逐项确认。管材冷喂料挤出机不是单纯按型号采购的设备,它更接近一条量身配置的挤出单元。关注工艺参数之间的匹配关系,比关注某一个部件的规格更有实际意义。
如果冷喂料设备在温控表现、螺杆设计或整机布局上有非标需求,可在配置阶段与利拿实业交流,把胶种、产能和现场工况放在一台设备里综合评估,而不是分开看参数清单。
管材冷喂料挤出机的选型,最终要回答的问题是:这套设备在您的胶种、管径、公差要求下,能否维持稳定的挤出压力和温度场。产量只是结果,不是起点。判断一台设备是否适合自己,可以从喂料段稳定性、温控精度、螺杆构型这三个维度去对照,同时把过滤、清洁、维护这些生产细节纳入评估。只有参数之间形成匹配,管材尺寸稳定性才有保障。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
