

电线电缆料在实验室打样阶段,最怕的不是配方本身,而是同样的配方在不同设备上挤出效果完全不同。表面粗糙、胶料发焦、分散不均,研发人员反复调整配方仍不改善。这类问题的源头往往不在物料,而在实验室冷喂料挤出机的工艺参数没有与胶料特性匹配好。本文从温控精度、螺杆转速匹配、过滤压力三个角度梳理排查思路,帮助研发人员快速锁定异常方向,减少无效试错。
电线电缆绝缘料和护套料的配方差异大,PVC、XLPE、低烟无卤料对温度敏感程度各不相同。实验室冷喂料挤出机打样时,机筒各区段温度设置不当,会出现两类典型问题。
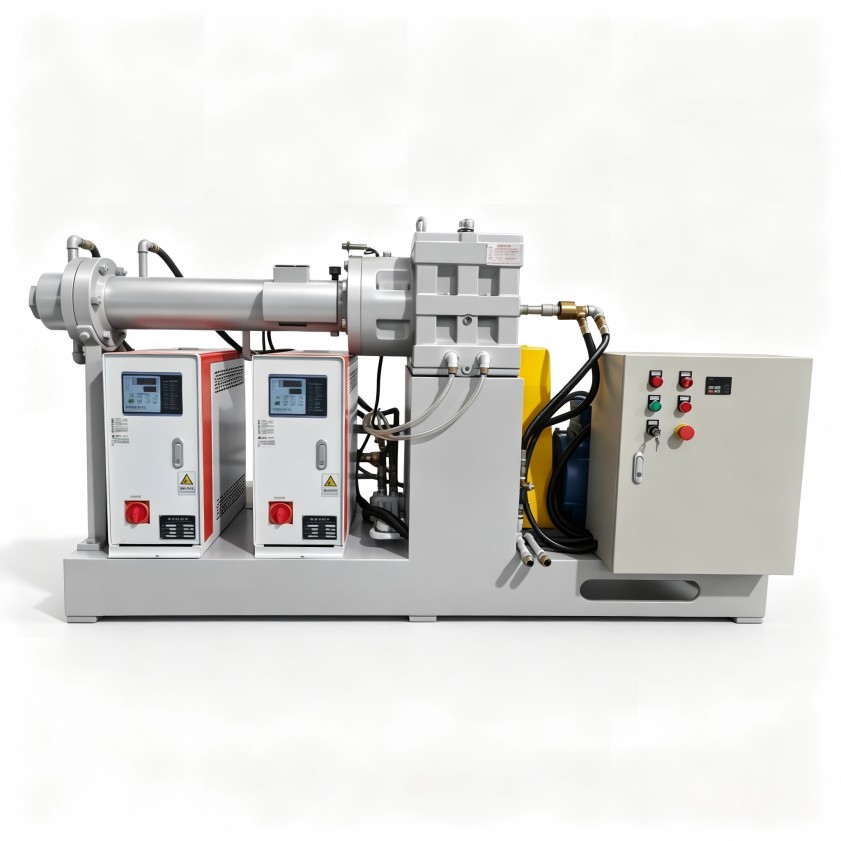
第一类是温度偏低。胶料塑化不充分,挤出物表面粗糙、不光亮,甚至能看到未分散的粉料颗粒。研发人员往往怀疑配方中润滑剂用量不足,或填料分散工艺有问题,很少把注意力放到设备各区段的实际温度上。
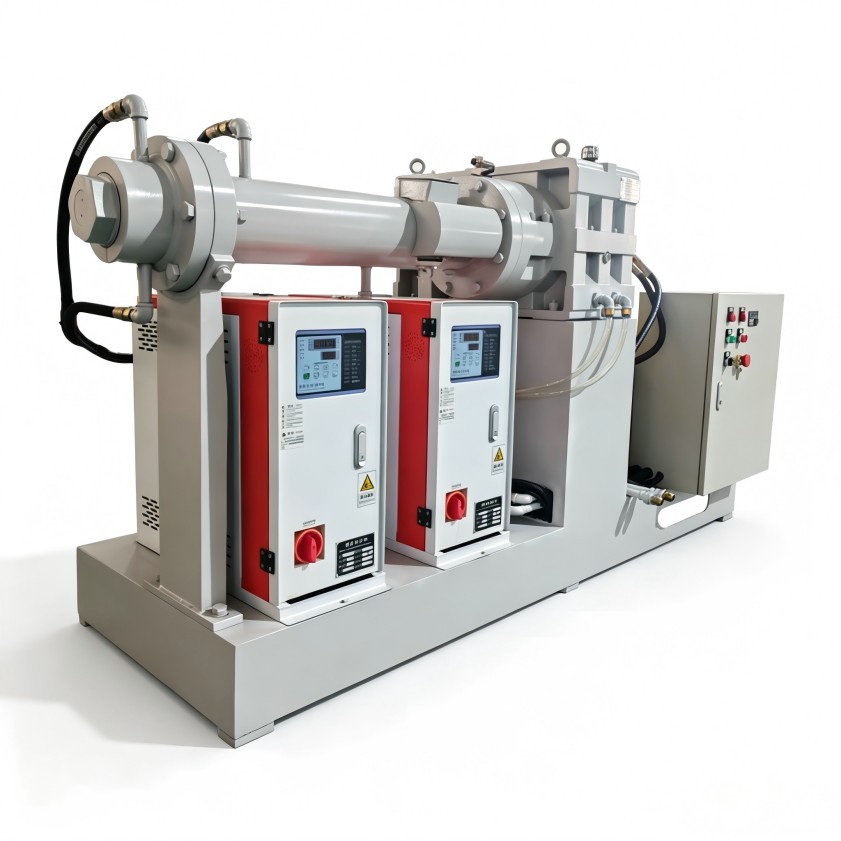
第二类是温度偏高。胶料在机筒内停留时间较长,发生早期交联或热降解,挤出物中出现焦烧粒子或黄变。高填充体系更容易出现这种情况,因为填料与聚合物界面摩擦产生的剪切热会让局部温度的上升比显示值更快。
实验室设备使用频率高,温控仪表和热电偶出现过零漂移是常见现象。打样前用标准温度计在几个关键点位校验一下实际温度,很多“配方问题”会直接消失。建议每季度校准一次温度传感器,并记录设备冷态和热态下的控温偏差。
对于低烟无卤电线电缆料这类高粘度、高填充配方,剪切热大且散热慢,对温控系统的响应速度和温度均匀性要求更高。若设备加热区和冷却区布置不合理,排料温度容易出现波动,直接反映在挤出物的表面质量上。
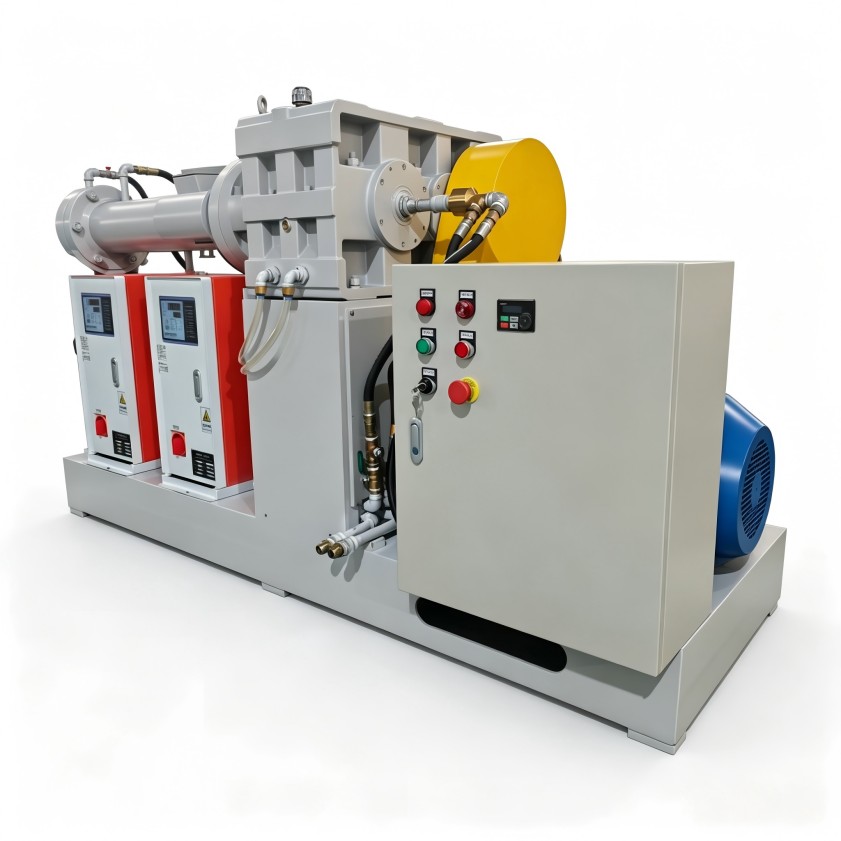
挤出波动是实验室打样中最常见的异常现象。排查的第一步是区分偶发波动和周期性波动。
偶发波动通常与喂料端有关。冷喂料挤出机对胶料条的截面尺寸和温度有基本要求:胶条过粗,进料口易卡滞;胶条过细,螺杆段填充不足,挤出量下降。很多实验室在准备胶条时切得不规整,宽窄厚薄不一,导致喂料量不稳定,挤出物随之出现波动。打样前先把胶条整理成均匀的条状,能排除掉一个主要变量。
周期性波动往往与转速设定直接相关。转速设定需要同时兼顾剪切热和塑化质量:转速过高,剪切热累积,排料温度上升,可能引发早期硫化;转速过低,胶料在螺槽中塑化不充分,挤出物表面出现波浪纹或暗淡无光。
判断转速是否合理的标准,不是看绝对数值,而是看排料温度曲线是否平稳、挤出物外观是否连续一致。记录不同转速下的温度和外观变化,可以建立一个初步的转速窗口区间。同时,喂料端的胶条温度也值得关注。刚从开炼机下片后直接喂入的胶料温度偏高,容易在螺杆前段提前软化,影响输送效率。适当冷却后再喂入,挤出稳定性往往有明显改善。
实验室设备螺杆直径小,胶料在机筒内的剪切历史和热历程与量产设备不同,不能直接将转速和产量按比例放大。建议在打样记录中同时标注转速、排料温度、螺杆填充程度、过滤压力等参数,为后续中试和量产提供参考基准。
实验室冷喂料挤出机通常配置过滤装置,用来评估胶料中的外来杂质和凝胶颗粒。单次读取过滤压力意义有限,压力随时间的变化趋势才是关键信息。
压力缓慢上升是正常现象,表明杂质逐步积聚在滤网表面,过滤装置正在起作用。压力短时间内快速升高,说明胶料中混入较大颗粒异物或凝胶团块,这时应回溯检查物料本身是否存在问题。压力波动伴随挤出量不稳定,则反映熔体流动不连续,可能是塑化不均匀或喂料中断造成的。滤网目数的选择取决于测试目的。评估杂质时选用较细目数,评估流动性时则选用较粗目数。不同目数下的压力数据不能直接对比,应在打样档案中标注清楚。
每次打样的过滤压力数据积累下来,可以横向对比不同批次原料的稳定性。同一配方在不同批次的压力曲线差异较大,说明上游原料品质存在波动,这为来料检验提供了量化依据。
在放大生产阶段,过滤压力数据还能帮助估算过滤系统的更换周期和产能损失。实验室阶段的记录越完整,量产设备选配过滤网时的依据就越充分。
实验室冷喂料挤出机的价值,不只是做出一段合格的挤出物,更是为后续放大生产提供可靠的数据支撑。每次打样应记录完整的工艺参数组合:各区段温度、螺杆转速、过滤压力、排料温度、喂料胶条尺寸。这些数据积累到一定程度,就能形成针对特定配方的“工艺基准”。
实际中常见的问题是:研发人员的打样记录只在实验室内部使用,没有和工厂量产的工程师共享。实验室调整好的温控窗口和转速参数,到了量产设备上又从头摸索。如果两边的数据格式统一,信息流转顺畅,量产的试车时间可以明显缩短。
利拿实业深耕橡塑设备15年以上,提供包括实验室冷喂料挤出机在内的全套橡塑成型设备。设备采用模块化设计,温控系统和螺杆结构可根据胶种特性进行非标定制。但设备参数只是基础,帮助客户打通从实验室到量产的数据链路,让每一次打样都产生可持续复用的工艺数据,才是设备真正创造价值的环节。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
