

塑料改性企业生产高填充母粒时,常碰到填充量提上去了,但粉体在基体树脂中分散不均的问题——要么成品出现白点、团聚颗粒,要么力学性能波动大,返工率居高不下,粉料飞扬还会拉高原料损耗。不少从业者第一反应是换更高功率的设备,却忽略了工艺参数匹配度才是核心影响因素。接下来从三个关键参数的调整逻辑展开,帮你用更低成本改善生产效果。
高填充母粒生产中,很多企业为了提产能会尽量提高填充系数,把腔体填得很满。但填充系数过高时,粉体和树脂在腔体内的流动空间不足,捏合元件的剪切力无法均匀作用到所有物料,反而容易出现局部团聚、底层物料过度剪切的问题,还会增加粉料从密封处溢出的概率,拉高原料损耗,甚至影响车间的作业环境。
填充系数的调整要结合粉体的堆积密度、树脂的熔融指数综合判断。如果是碳酸钙、滑石粉、硫酸钡这类堆积密度高的重质填料,物料自重较大,填充系数建议控制在中等区间,保证物料有足够的翻动空间,让上下层物料能充分交换,避免局部剪切不均;如果是气相白炭黑、氢氧化镁、氢氧化铝这类轻质、易蓬松的填料,物料堆积体积大,填充系数可以适当提高,但也要密切观察排气口的粉料溢出情况,结合实际生产状态调整,避免不必要的原料浪费和车间粉尘污染。
捏合时间是影响分散效果的核心参数之一,但并非越长越好。时间过短,树脂还没完全熔融,粉体无法被充分润湿包裹,容易形成干粉团聚体,后续造粒阶段也无法将这些团聚体完全打碎,最终成品会出现白点、颗粒不均的问题,影响下游制品的外观和性能;时间过长,物料在腔体内承受的剪切热过多,可能导致树脂降解,反而影响成品的力学性能和耐老化性,还会拉低单位时间产能,增加单位成品的能耗成本。

调整捏合时间时,可以先从基础配方的熔融特性出发,观察物料从粉体混合到熔融成团的时间节点,再在此基础上适当延长,保证粉体被充分剪切分散,同时避免物料过热。可以通过抽样检测成品的分散等级、熔体流动速率、力学性能等指标来判断时间是否合适,逐步找到分散效果和生产效率的平衡点。对于添加了阻燃剂、抗氧剂等功能性助剂的配方,还要考虑助剂的耐受温度,调整捏合时间时要避开助剂的失效区间,保证助剂的有效成分能正常发挥作用。不同配方的合适捏合时间差异较大,不要直接照搬其他企业的参数,要结合自身的配方体系和设备状态逐步调试。
很多人容易忽略温控对高填充母粒分散效果的影响,觉得只要温度达到树脂熔点就行。实际上,温控精度不够、腔体内温差过大,会导致部分区域树脂熔融不充分,粉体无法被有效润湿,另一部分区域树脂过热黏度下降,剪切力不足,最终出现分散不均的问题,还可能出现局部物料焦烧的情况,影响成品品质。
对于高填充体系来说,捏合阶段的温度要保证树脂有合适的黏度——黏度太高,剪切力传递效率低,粉体分散不开;黏度太低,剪切力不足,团聚体无法被打碎。还要注意温控的分段设置,捏合初期温度可以稍高,帮助树脂快速熔融,缩短熔融时间;后期适当降低温度,保证物料有足够的黏度承受剪切,同时避免树脂长时间处于高温状态发生降解。如果是对温度敏感的树脂体系,还要注意捏合过程中的摩擦热升温速度,避免实际温度远超设定温度,影响物料性能。温控的调整要和捏合时间、转子转速的调整配合进行,单一调整温度很难达到理想效果。
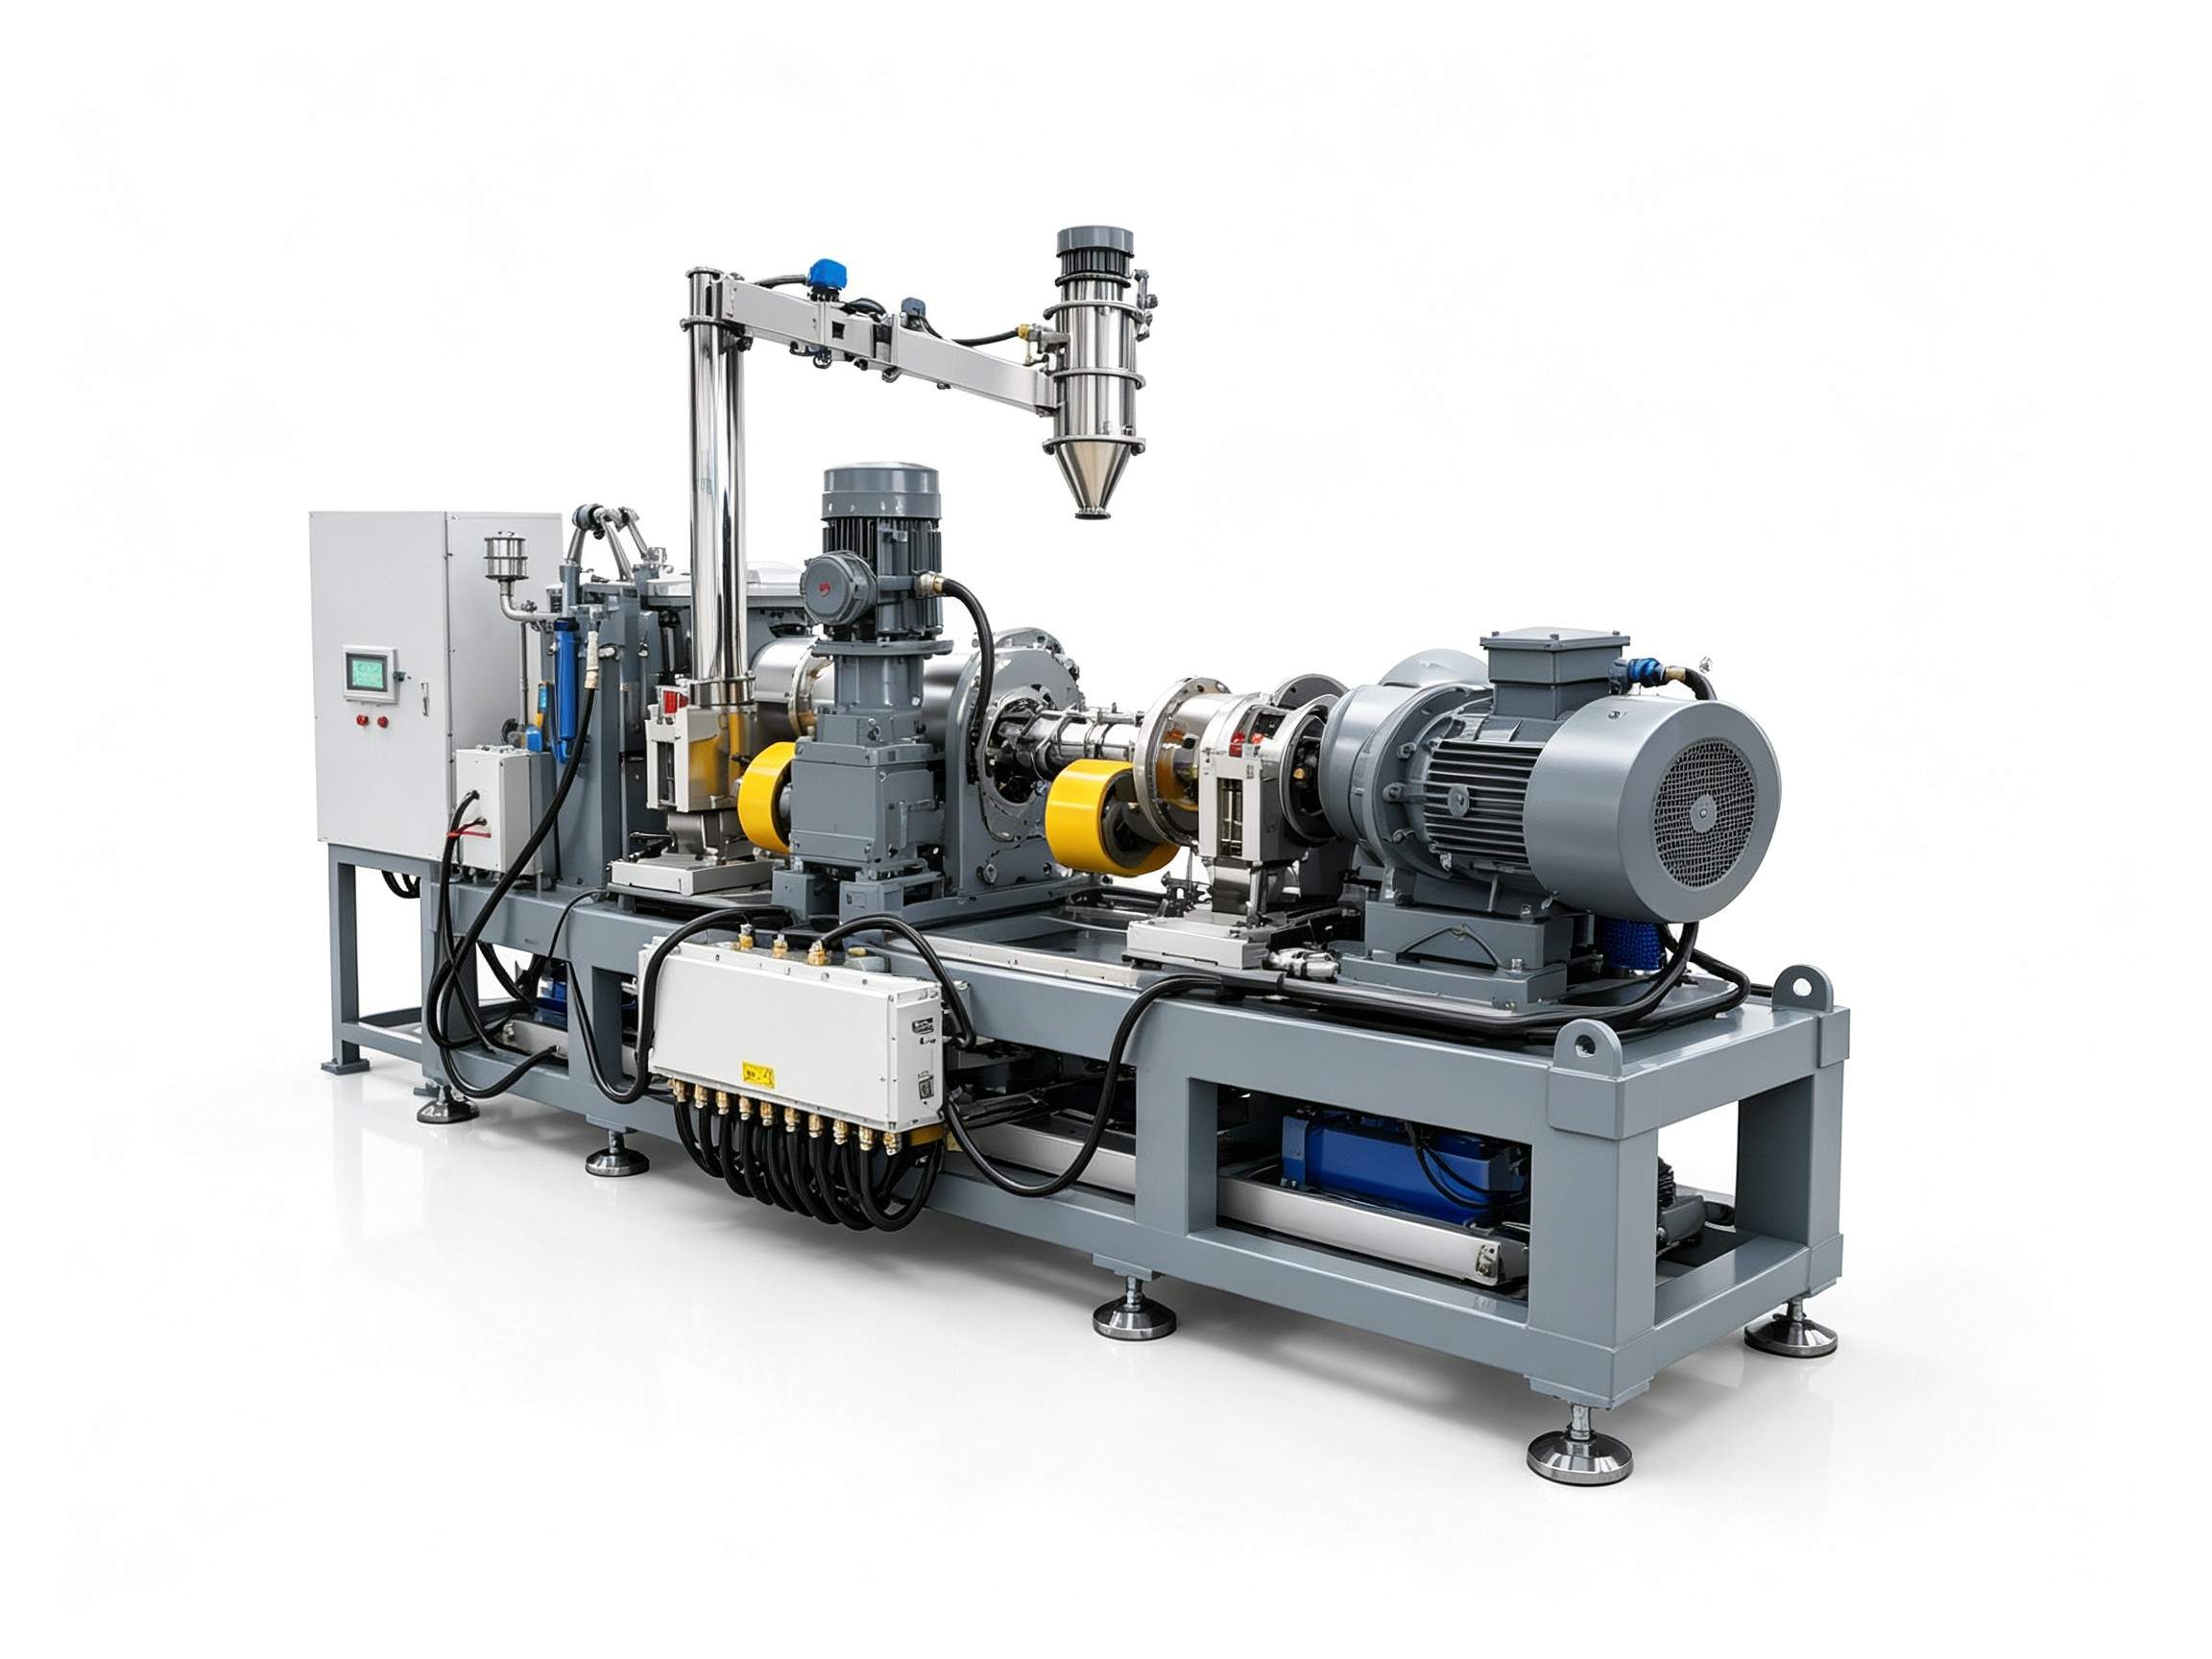
工艺参数的调整空间,本质上受限于设备的基础配置。比如转子的结构形式决定了剪切力的分布和物料的翻动频率,温控系统的反应速度决定了温度调整的精准度,密封结构决定了高填充工况下的粉料溢出控制能力,这些都会直接影响参数的可调范围和最终的生产效果。
针对高填充母粒的连续化生产需求,高填充母粒捏合造粒一体机从捏合到造粒的一体化设计,能减少物料转移过程中的热量损失和粉料飞扬,也让工艺参数的衔接更顺畅,避免中间环节的变量影响成品稳定性。

不少企业在试过参数调整后效果仍不明显,才会考虑更换高填充母粒捏合造粒一体机,这时候就要重点关注设备配置和自身工况的匹配度,比如转子形式是否适配高填充体系的剪切需求,温控系统的精度能不能满足配方要求,密封结构能不能控制粉料溢出,不要只看设备的容积和功率。利拿实业的相关设备在转子结构、温控系统和密封设计上都针对高填充工况做了适配,能为参数调整留出更充足的空间。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
