

橡胶密封件生产中最头疼的,莫过于挤出尺寸忽大忽小、表面粗糙或内部有气孔。遇到这类情况,很多人的第一反应是检查螺杆磨损或机头压力,但换了螺杆甚至整机大修后问题依旧。冷喂料挤出机常见问题往往不是单一部件失效,而是温度、喂料与转速三个环节的匹配出了偏差。本文就从这三个维度拆解,帮您缩小排查范围。
冷喂料挤出机的温控逻辑与热喂料不同:胶料从常温进入,热量靠螺杆剪切和机筒外部加热共同提供。如果只盯着温控表读数,忽略机筒各段之间的实际温差,问题就容易被掩盖。
排查建议:用多点测温方式对比机筒上、中、下三个位置的实测温度,而不是只看温控表显示值。检查加热冷却切换是否灵敏,特别是冷却水阀是否有卡滞。橡胶密封件胶料门尼粘度范围较宽,温控系统的响应速度往往比设定精度更能影响挤出稳定性。
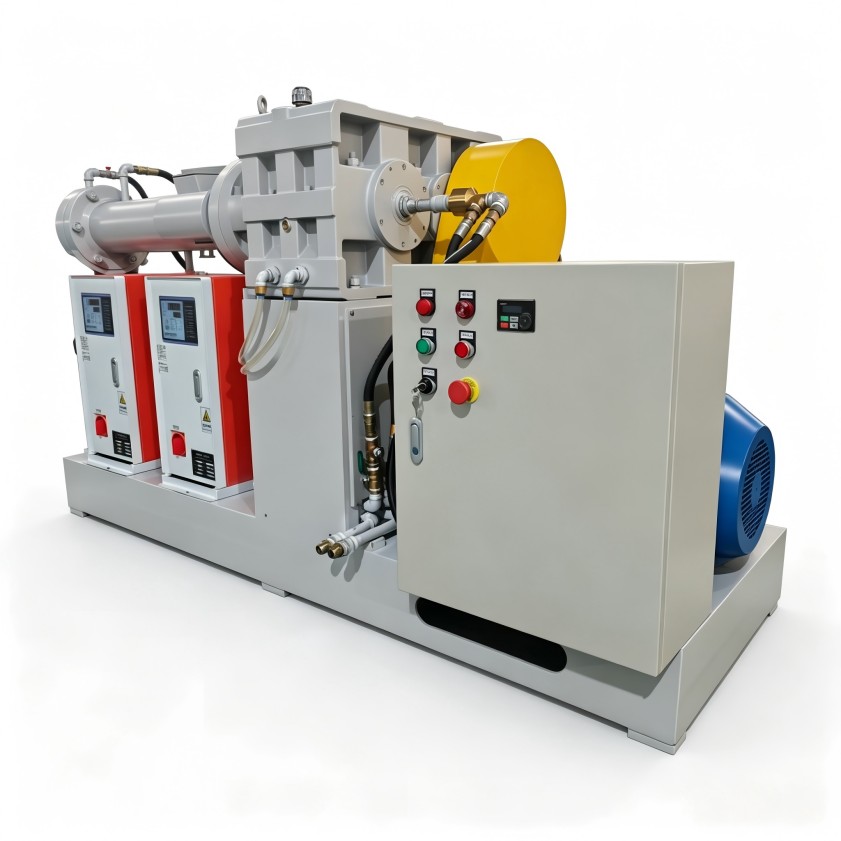
密封件对尺寸公差要求严格,而尺寸波动很多并非来自螺杆段,而是喂料段压力不稳。
冷喂料挤出机通常配备喂料辊或强制喂料装置,它的作用是持续、均匀地将胶条送入螺槽。喂料辊与螺杆之间若是不同步,或者喂料口胶条输送张力不均,挤出量就会出现周期性的微小波动。这种波动在机头压力表上可能只有几个巴的反应,但反映到密封件截面上,可能就是超出公差范围的尺寸偏差。
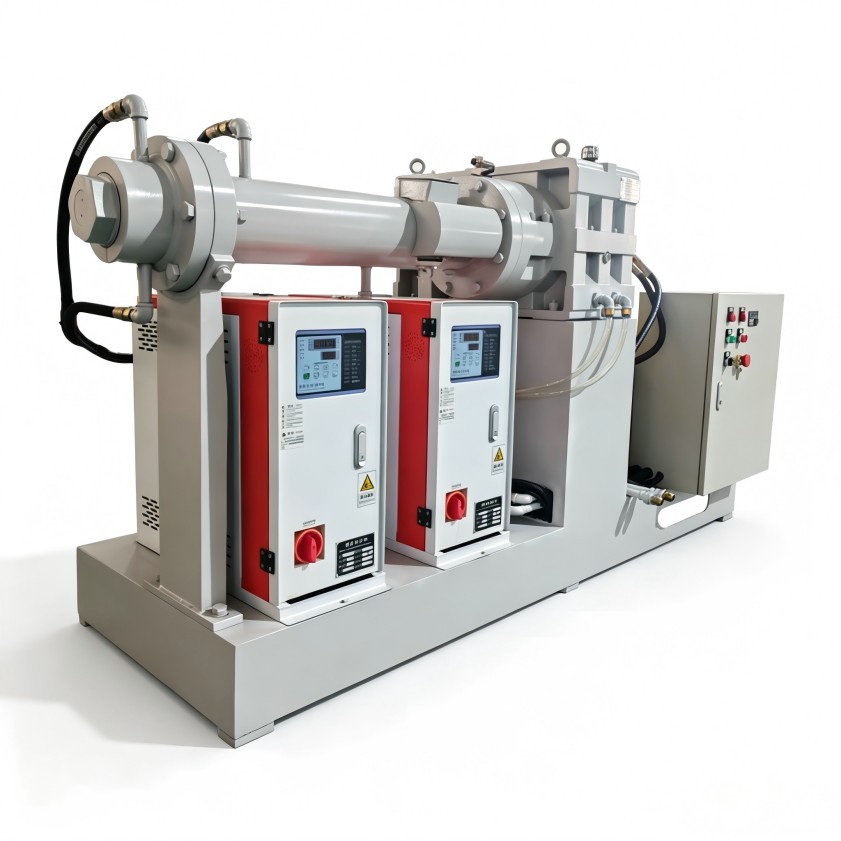
排查建议:留意喂料口胶条是否打滑、是否有间断性停顿;检查喂料辊转速与螺杆转速的比值是否在合理范围内。遇到胶料硬度变化较大时,适当调整喂料辊压紧力,比盲目调螺杆转速更有效。
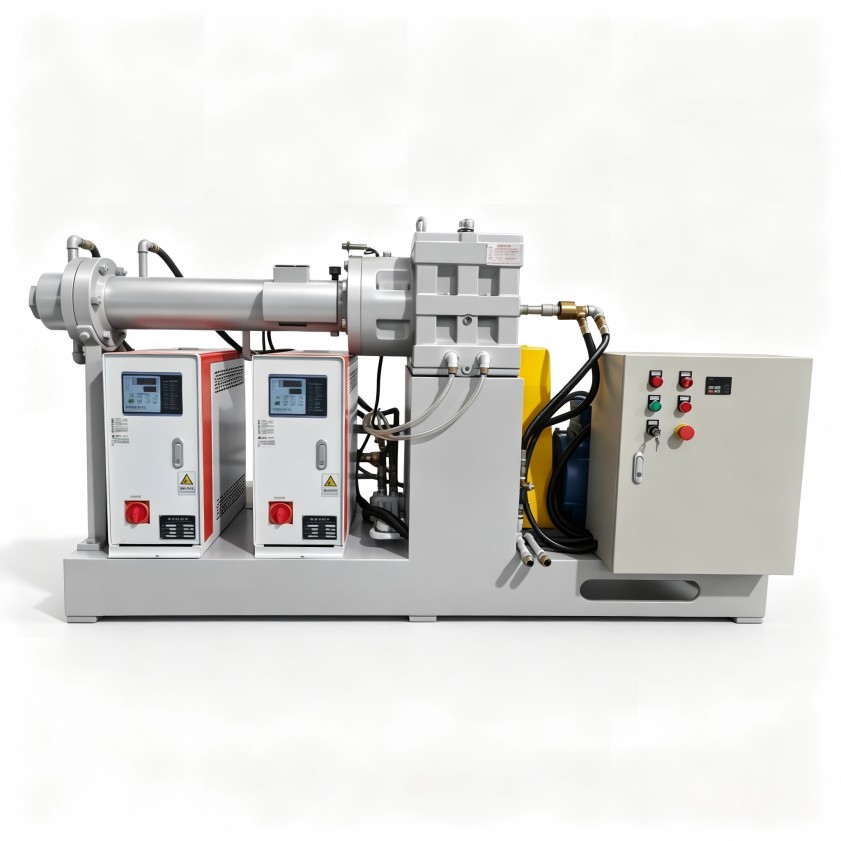
转速设置是很多操作人员容易走极端的环节——转速低了怕产量跟不上,转速高了又怕胶料焦烧。但冷喂料挤出机的转速上限并不只由电机功率决定,还取决于螺杆构型与胶料配方。
排查建议:记录不同转速下的机头压力与出胶温度,找到压力和温度同步上升的“拐点”。日常生产固定在拐点以下运行,比追求更高转速更稳妥。若多个转速区间都出现波动,则需要结合螺杆构型重新评估,而非单纯调整参数。
冷喂料挤出机常见问题归类起来,无非“热的不匀、喂的不稳、转的不匹”三个方面。但生产中这些问题往往相互叠加:喂料波动会导致温度波动,温度波动又加剧尺寸波动。分开排查很快,合在一起就容易误判。
建议建立一份简单的运行记录表:每次换配方或换规格时,记录温控设定值、喂料辊电流、螺杆转速、机头压力、出胶温度这几个关键数据。连续记录一周后,各参数之间的关联就会清晰起来。下次再出现波动,直接对照历史数据判断是偶发还是趋势性问题,避免重复拆机检查。
若经过以上排查仍无法定位问题,或现有设备在换用新胶种后频繁出现波动,就需要从设备配置层面重新评估——是否螺杆长径比不足,温控分区是否过少,喂料装置是否需要升级强制喂料形式。设备选型时预留这些升级空间,对多配方生产的密封件企业会更从容。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
