

在橡胶密封条、O型圈等密封件的挤出生产中,管理者时常面临一个抉择:产线应该配置冷喂料挤出机,还是沿用传统热喂料工艺?两种设备看似功能相似,但在实际运行中,其工艺适应性、对配方波动的宽容度以及对能耗的长期影响截然不同。一些厂家仅根据初期投资或单一胶种的试用结果做决策,后期却常遭遇成品尺寸不稳定、能耗无法下降、切换胶种时调试频繁等问题。本文将聚焦于橡胶密封件的生产特性,从工艺参数管理和设备温控配置两个关键维度,系统梳理冷喂料与热喂料挤出机的核心差异,帮助您明确选型逻辑,找到维持高品质与可控运营成本之间的平衡点。
要理解两者的区别,首先要跳出设备本身,从整个混炼挤出流程来看。
热喂料挤出机 依赖于前置工序。其工作前提是胶料已在密炼机、开炼机上完成了充分的混炼、塑化和预热,形成温度均匀(通常为80℃至120℃)的热胶条或胶卷。挤出机的主要任务是“成型”,即对已经塑化的胶料施加压力,使其通过口型,完成最后的形状塑造。因此,热喂料挤出机的结构相对简化,螺杆长径比通常较小,温控系统主要用于维持已塑化胶料的温度稳定,而非提供主要的塑化能量。
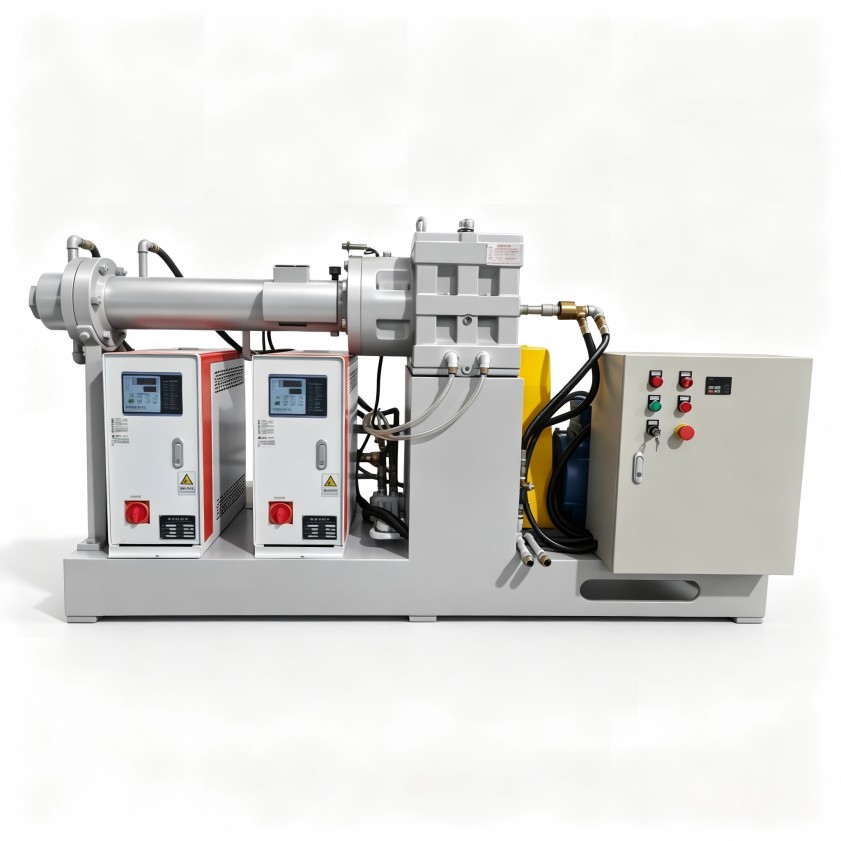
冷喂料挤出机 则将混炼、塑化与成型工序集成到一台设备中。其喂入的是常温的、经过初步混炼的胶料(如冷胶片或胶粒)。设备凭借更大功率的驱动系统和经过特殊设计的螺杆与机筒,在挤出过程中同时完成对胶料的剪切、加热、塑化,最后成型。这要求设备具备更强的塑化能力和更精确、响应更快的分段温控系统。
正是这种“工序分离”与“工序集成”的根本不同,决定了它们在面对橡胶密封件行业常见的多胶种、小批量、配方调整频繁的特点时,会表现出截然不同的适应性。
对于生产氟橡胶、硅胶、EPDM等多种密封件材料的工厂而言,配方切换是常态。不同胶料的门尼粘度、焦烧时间、生热特性差异显著。
采用热喂料工艺时,前置混炼环节(密炼/开炼)的参数调整空间大,可以针对特定胶料优化混炼时间、温度、加料顺序,为挤出机提供状态理想的预热胶料。这使得挤出环节的参数(如螺杆转速、机头压力)相对容易稳定,成品尺寸一致性好。然而,其稳定性高度依赖于前置工序的产出质量。一旦混炼胶的温度不均或可塑度波动,会直接导致挤出波动,且问题溯源涉及多个工序,排查复杂。
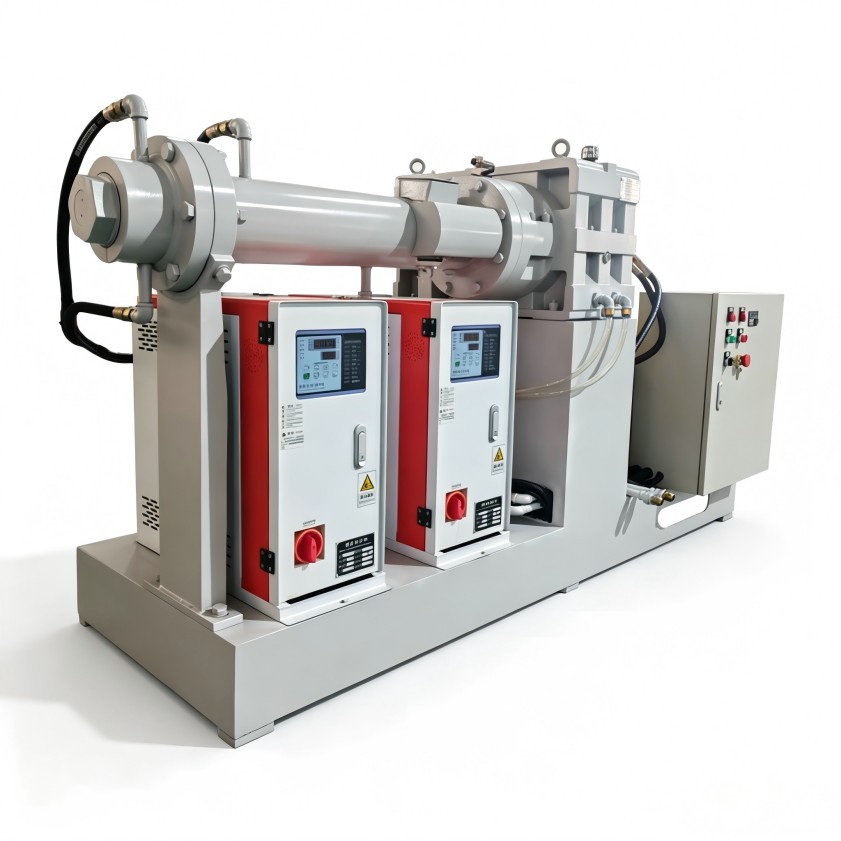
而冷喂料挤出机的工艺稳定性,则更依赖于设备自身的“自适应”能力。一台设计精良的冷喂料挤出机,通过其螺杆构型与温控系统的协同,能在一定程度上“抚平”来料胶的部分性能波动,实现连续的塑化与挤出。这对于希望简化流程、减少中间环节和场地占用的企业具有吸引力。但挑战在于,当切换性能差异极大的胶料时,往往需要对螺杆转速、各段温度设定进行系统性调整,对操作人员的工艺理解要求更高。如果设备温控精度不足或螺杆设计通用性过强,在切换胶种时易出现塑化不良或焦烧的风险。
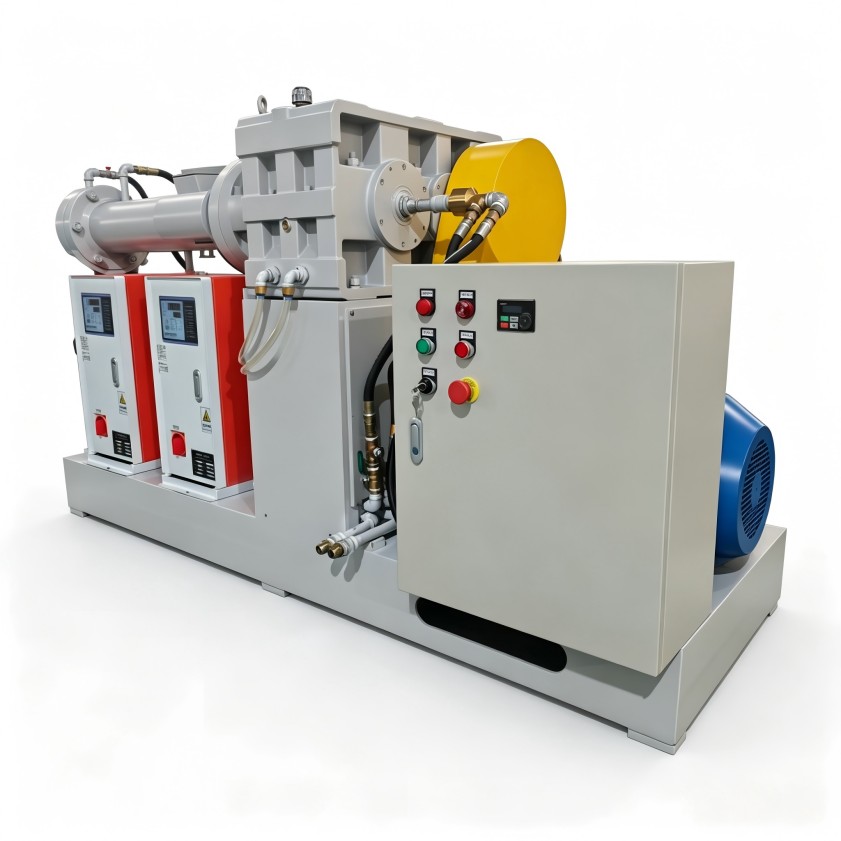
因此,在稳定性维度上,决策的关键在于评估自身生产管理的侧重点:是愿意投资并管理好一个分段清晰(混炼与挤出分离)、容错率相对较高的热喂料系统,还是追求流程紧凑、但对单台设备性能与工艺调试能力要求更高的冷喂料路线。
能耗是密封件制造中不可忽视的成本项,而喂料方式的选择直接影响着能耗结构。
热喂料系统 的总能耗被分摊到密炼机/开炼机的预热环节和挤出机的成型环节。密炼机作为高能耗设备,其效率至关重要。如果工厂本来就需要密炼机进行混炼,那么为挤出机提供热胶的“边际能耗”增加并不显著。其优势在于,挤出机本身功率可以较低,运行平稳。但劣势是,整个系统的热损失环节多(胶料传输、保温等),且当挤出机暂停时,密炼机产出的热胶若不及时使用,可能造成能源浪费或胶料报废。
冷喂料挤出机 的能耗主要集中在单台设备上。它需要电机提供更大的扭矩来剪切、塑化冷胶料,同时温控系统需要精确加热(或冷却)以维持工艺温度。现代高效的冷喂料设备通过优化螺杆设计(如采用屏障段、混炼段)和提高加热效率(如电磁加热)来降低比能耗。其能效优势体现在消除了胶料中间转移的热损失,实现了“按需塑化”,避免了热胶料等待造成的能量损耗。对于连续生产单一或少数几种胶料的场景,其整体能效可能更优。
从温控配置来看,冷喂料挤出机对温控系统的要求更为严苛。它需要沿机筒和螺杆(如果采用控温螺杆)进行多段、高精度的温度控制,以确保从喂料段到计量段的塑化进程平稳,防止局部过热焦烧或塑化不足。这对于生产精密医用硅胶管等对温度极度敏感的高附加值密封件尤为重要。而热喂料挤出机的温控则更侧重于机头、口型区域的温度均匀性,以保证挤出物尺寸稳定和表面光洁。
选择冷喂料还是热喂料,不应是简单的技术优劣判断,而应基于清晰的自我评估:
利拿实业在服务多家橡胶密封件企业的过程中发现,并不存在普遍适用的最佳方案。核心是为不同的生产场景匹配与之契合的工艺路径与设备配置。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
