

橡胶密封件的飞边厚度、尺寸稳定性和脱模效率,往往在硫化模具的设计阶段就已经定调。很多制品企业在打听硫化机配套模具定制服务时,习惯先问价格、先催交期,却没想清楚胶种配方、硫化温度、设备合模力这些前提。结果是模具反复调整,交期一拖再拖。下面从胶料特性、模具结构、硫化工况三个维度展开,提供一套模具定制前的评估思路,让你和供应商沟通时更有底气,也能减少后期试错成本。
橡胶密封件看起来结构不复杂,但对模具的要求差异非常大。圆形密封圈追求尺寸一致,骨架油封要保证橡胶与金属骨架的结合牢固,异形密封条则关注飞边位置和脱模方便。生产批量不同,模具的腔数、模材寿命和冷却方式设计也不一样。胶种的影响更直接:丁腈橡胶耐油性好,三元乙丙橡胶耐老化,氟橡胶耐高温,不同胶料的收缩行为、流动性和硫化特性各有特点。同一胶种下,配方中的含胶率和填料比例改变,也可能让硫化后的尺寸出现波动。所以,模具定制的前提不是图纸,而是先把胶料和工况这两类信息定清楚。盲目套用已有模具结构,问题常在试模阶段暴露,返工周期拖长。
这背后是一个容易忽略的事实:硫化模具的表现是材料、设备、工艺三者共同作用的结果。定制服务如果缺少对胶料和工况的充分了解,后期大概率要靠反复试错来弥补,最终成本远高于一次把需求说清楚的费用。
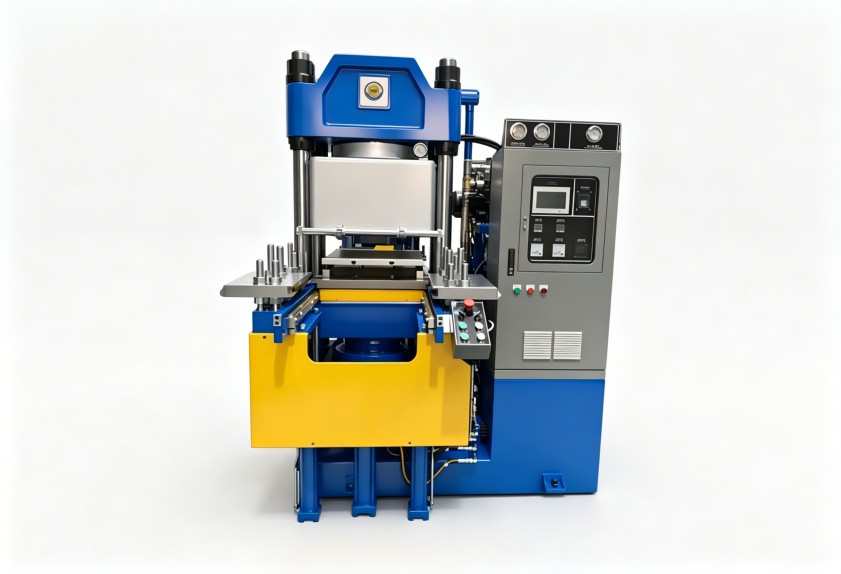
以橡胶密封件常见的胶料为例:丁腈橡胶的耐油性突出,常用于液压密封,但它的硫化温度窗口相对较窄,模具设计需要给足压力补偿;三元乙丙橡胶的耐候性更好,但弹性恢复和脱模时的粘模倾向不同,分型面位置和脱模斜度需要相应调整;氟橡胶耐高温,硫化过程中产生的气体对模具有一定的腐蚀性,模材表面处理就要考虑防腐蚀要求。这些细节不是模具画图时临时能改的,必须成为硫化机配套模具定制服务的输入条件。换句话说,模具报价和结构方案,都是由胶料特性倒推出来的,而不是一套标准图纸套用到所有产品上。
此外,部分高硬度或高填充配方的密封件,在硫化后的收缩会比常规胶料更明显,型腔尺寸不能只按通用经验估算。定制前如果能提供同类型制品的实测收缩数据,模具尺寸精度会更有保障。模具材质的选择也受胶料影响,含卤素或高硫配方的胶料在高温下可能释放腐蚀性介质,模材硬度与表面镀层需要同步考虑。
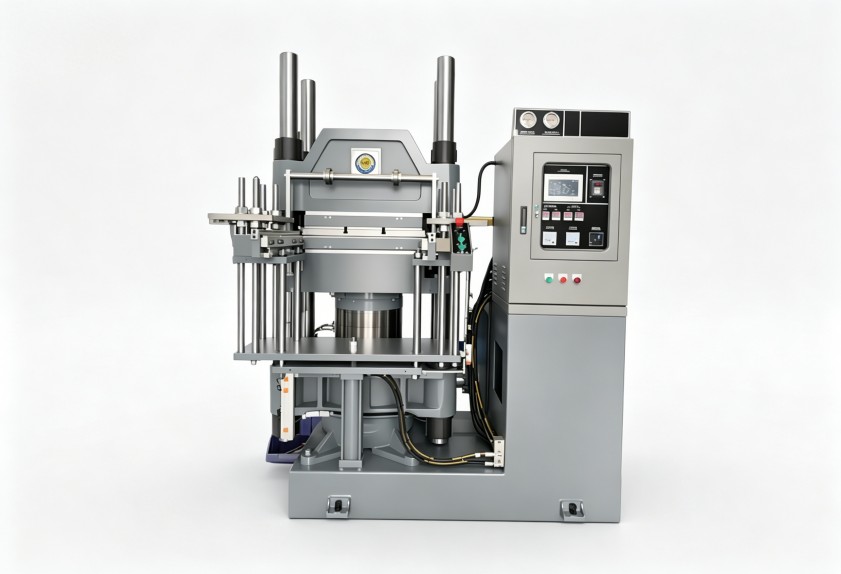
常有客户问,为什么同一套模具在原有设备上正常,换了一台硫化机就飞边变大?原因往往不在模具本身。硫化机的合模力、加热板平面度、温度均匀性都会影响模具型腔内的压力分布。多腔模具对合模力不足尤其敏感,边缘腔位容易出现溢边或欠硫。定制模具时,设备吨位、热板尺寸、加热方式这些信息,都要同步给模具设计人员参考。模具定位方式也要与设备匹配,水平热板与垂直热板的合模动作不同,模具在开模时受力方向不一样,结构设计也要调整。
还有一种情况在密封件厂家比较常见:模具设计时只考虑单个模具,没有考虑模具在硫化机热板上的布置方式。不同模具的重量和尺寸,会导致热板受载不均,影响温度传递。模具方案如果能结合热板尺寸做整体排布,生产会更稳定。再往前看,混炼胶的均匀性和门尼稳定性同样会影响胶料在模具里的流动状态。密炼混炼环节出现批次波动,模具设计再合理,制品也会时好时坏。正是基于这种关联,利拿实业在接触密封件生产线的整体工艺评估时,更强调把混炼设备、硫化设备和模具放在同一套方案里考虑。
一套完整的模具定制需求,至少应该包含以下几项:
这些信息越完整,模具供应商越能给出有针对性的结构方案和合理报价。硫化机配套模具定制服务的价格没有统一答案,因为模材、腔数、自动化程度、试模配合范围都会改变成本结构。把工况描述清楚,报价才有实际参考意义,供应商也才能判断哪些部位需要加强、哪些设计可以简化。
模具交付后,试模阶段要重点观察飞边是否均匀,而不是只看有没有飞边。均匀的飞边说明压力分布和余胶槽设置合理;如果局部偏厚,可能是分型面配合或者合模力分配有问题。连续试产几模后,再检查尺寸波动和脱模是否顺畅。试模参数尽量贴近量产条件,不要用慢速、低压的“温柔”参数去评估模具表现。试模记录做得越细,后续修改越有方向,飞边分布、脱模力度、尺寸测量值、胶料流动痕迹,都是模具设计是否到位的证据。另外,模具的日常清洗和存放方式会影响寿命,定制时可以向供应商确认表面处理和保养建议。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
