

胶料在辊筒上来回翻卷、包辊、切割,这个过程看似简单,但每一度电都转化成了三种作用:剪切变形、摩擦生热和设备的机械损耗。对橡胶密封件生产而言,真正有价值的是剪切变形——它让炭黑、硫化剂等配合剂均匀分散到生胶中。摩擦生热和机械损耗,属于“必要的代价”,但其中有不少是可以优化的部分。
行业里讨论开炼机能耗,常把目光集中在电机功率、减速机效率这些设备配置上。但同规格设备在相近产量下,实际电耗可能相差不小。差别往往不在设备本身,而在于操作习惯和工艺参数设定。同样的胶料,有的人开三遍薄通就均匀了,有的人要开五遍;同样的辊温,有人控制在60℃附近,有人任其升温到90℃——能耗差距就在这些细节中逐渐拉开。
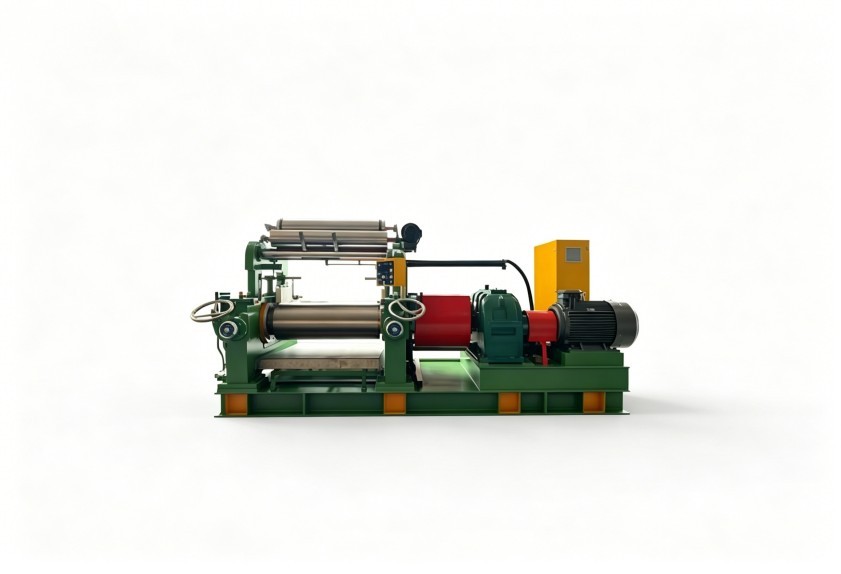
本文从工艺参数切入,分析开炼机混炼过程中的能耗构成,梳理哪些环节存在无效做功,并结合橡胶密封件生产场景给出优化方向和选型时的考察重点。
辊筒转速与速比是影响能耗的基础参数。转速决定胶料通过辊距的频率,速比则决定剪切强度。转速提上去,单位时间的处理量增加,但电机负荷也随之上升。速比过大,剪切激烈,生热快,胶料容易过炼;速比过小,剪切不足,混炼时间被迫拉长。两者之间需要根据胶种硬度找到平衡点,而不是一味追求高转速或大速比。
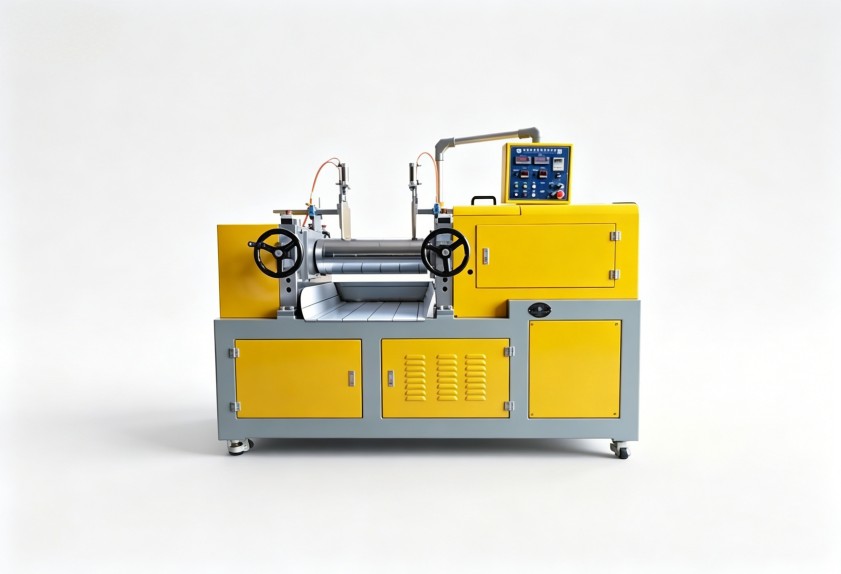
辊筒温度控制对能耗的影响常被低估。橡胶是热的不良导体,摩擦生热主要集中在胶料表层,如果辊温设定不合理,胶料内部温度梯度大,操作工为了达到均匀混炼,只能增加薄通次数,额外的电耗就在反复的“加热—冷却—再加热”中浪费掉了。辊温稳定且与胶料配方匹配,能显著减少无效循环。
填充系数决定了每辊次的有效处理量。装料太少,辊筒空转比例大,单位胶料分摊的电耗高;装料太多,胶料在辊缝前堆积,滚动不畅,电机过载,甚至出现脱辊。合适的填充系数需要在实践中摸索,通常在容积的50%到70%之间,具体还要看胶料的流动性和辊筒直径。
混炼时间与薄通次数是最直观的能耗变量。每一遍薄通都意味着完整的剪切做功,但并非每遍都同样高效。前两三遍的分散效率最高,越往后,配合剂已经基本均匀,继续过辊的边际效果递减,电耗却按线性增加。很多生产现场的问题不在于混炼不充分,而在于“习惯性多打几遍”。
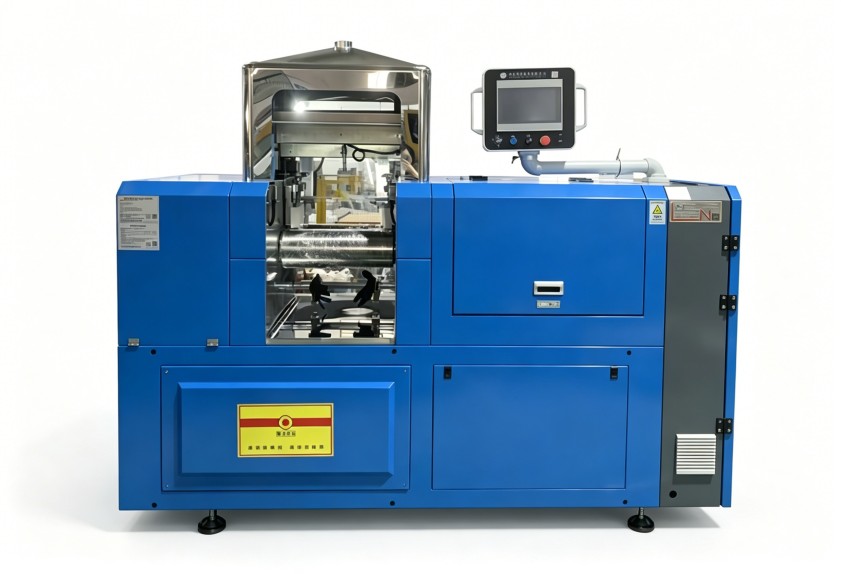
橡胶密封件与轮胎、输送带等制品相比,单件胶料消耗量小,配方种类多,生产切换频繁,开炼机往往不是在最佳工况下连续运行,而是频繁调整辊温、转速和投料量。这种“多品种、小批量”的特点,使工艺参数对综合能耗的影响更加突出。
举例来说,氟橡胶和三元乙丙橡胶的混炼特性差异很大。氟橡胶门尼黏度高、生热快,必须严格控制辊温和速比,否则胶料容易焦烧,整辊胶料报废——这不仅是电耗的问题,更是材料和工时的损失。三元乙丙橡胶填充量大,对填充系数敏感,装料过少时,胶料在辊筒上打滑,剪切效率极低,电耗高而分散效果差。
配方频繁切换时,还有一个容易被忽视的细节:换料时的清洗胶用量。清洗胶本身也是消耗,合理的工艺参数可以缩短清洗时间,减少清洗胶用量,这部分成本往往不被计入能耗统计,但实打实影响着综合生产成本。
如果正在考虑更新设备,不能只看电机铭牌上的额定功率。开炼机实际运行功率通常在额定值的60%到80%之间,波动幅度与胶料种类、操作方式密切相关。评估一台开炼机的能耗表现,建议从以下三个角度考察:
第一,温控系统的响应能力。辊筒温度控制不是“能不能加热”的问题,而是“升温快不快、降温及不及时、恒温稳不稳”。温度波动大的设备,操作工只能靠增加薄通来弥补,能耗就在这个过程中悄悄上升。
第二,传动效率与调速范围。不同胶种需要不同的辊筒线速度,宽调速范围意味着工艺调整空间大,但也要关注低速区的扭矩输出是否充足。某些设备在低速时扭矩不足,操作工被迫提高转速作业,反而偏离了最佳工艺窗口。
第三,安全与辅助时间的占比。紧急停车、翻胶装置、辊距调节的便利性,决定了辅助操作耗费的时间。辅助时间越长,设备空转耗电越多,在频繁切换配方的密封件生产中,这一项的成本影响会被放大。
利拿实业在橡塑混炼成型设备领域有15年以上研发经验,熟悉密封件生产对工艺稳定性和灵活性的双重需求,能够根据用户的胶料特性与产能规划,提供包含温控系统、传动配置与操作动线在内的全流程非标定制化方案。
能耗管理的第一步,不是买新设备,而是给现有设备建立基准数据。连续记录一周内每个班次的电耗、投料量、混炼时间和薄通次数,计算单位胶料的实际电耗,再对比配方切换频繁的时段与连续生产时段的数据差异,通常就能定位到无效做功集中在哪个环节。
在此基础上做小幅调整,例如优化填充系数、重新设定辊温曲线、明确不同胶种的薄通上限,可能不需要任何设备投入,就能看到单位电耗的下降。把工艺参数管理纳入日常生产规范,比单纯依赖设备本身的节能特性,往往更能带来持续稳定的改善。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
