

色母粒生产对粒子的颜色均匀度、塑化程度、外观光洁度要求极高,一旦出现色差偏移、塑化不足或过度的情况,整批物料都可能需要返工,甚至直接报废,给生产企业带来不小的成本损失。不少生产人员遇到这类问题时,第一反应是调整颜料配方或更换原材料,却忽略了设备工艺参数的适配性。从三个核心工艺参数的匹配逻辑出发,可梳理出清晰的调优路径,帮助生产人员快速定位问题根源。
橡塑抽粒一体机的温控系统通常分为进料段、混炼段、出料段等多个区段,各区段的温度波动范围与梯度设置直接影响物料的塑化与分散效果。色母粒生产中,色差波动很多时候都和温控不稳定有关:温度偏低时,载体树脂塑化不完全,颜料颗粒无法被均匀包裹,容易出现色点、色块等问题;温度偏高时,部分耐热性较差的有机颜料或添加剂可能发生热降解,导致颜色偏移,甚至影响成品的力学性能。

温控梯度的设置需要结合物料特性调整,进料段温度不宜过高,防止物料在进料口提前熔融结块,影响投料的稳定性;混炼段温度需要达到载体树脂的塑化温度,保证物料处于合适的熔融状态,让颜料能够充分分散;出料段温度可适当降低,稳定物料的出料状态,减少后续抽粒的形状波动。调整温度参数时,不能盲目追求高温或低温,需要结合配方中各组分的耐热特性逐步调试,找到塑化效果与颜色稳定性的平衡点。
填充系数指的是单次投料量与设备混炼腔有效容积的比例,是影响混炼均匀度和生产效率的核心参数之一。对于色母粒这类对分散均匀度要求较高的物料,橡塑抽粒一体机的填充系数设置需要更谨慎,不能单纯追求产能而加大投料量。
填充系数过高时,物料在混炼腔内没有足够的翻动空间,转子的剪切作用力只能作用在表层物料上,内部物料得不到充分的混炼和分散,容易出现上下层物料颜色不均、塑化程度不一致的问题,最终导致成品色差、塑化不良;同时,填充过高会增加设备的运行负载,不仅升高能耗,还可能加速转子、密封件等核心部件的磨损,缩短设备使用寿命。

填充系数过低也不利于生产,物料在混炼腔内的停留时间难以控制,部分物料可能被过度剪切,部分物料则剪切不足,同样会影响混炼均匀度,而且单位时间的产能会明显下降,拉高单位产品的生产成本。实际调试时,需要结合物料的密度、流动性、配方分散难度以及转子结构形式综合调整,在保证混炼效果的前提下兼顾生产效率。
混炼时长和抽粒速度的匹配度,直接决定了物料的分散程度和最终的粒子质量。不少生产企业为了提升产能,会刻意缩短混炼时间、加快抽粒牵引速度,结果物料还没达到均匀的分散状态就被挤出模头,导致粒子出现色差、色点、塑化不足等问题,反而因为返工消耗了更多的时间和成本。
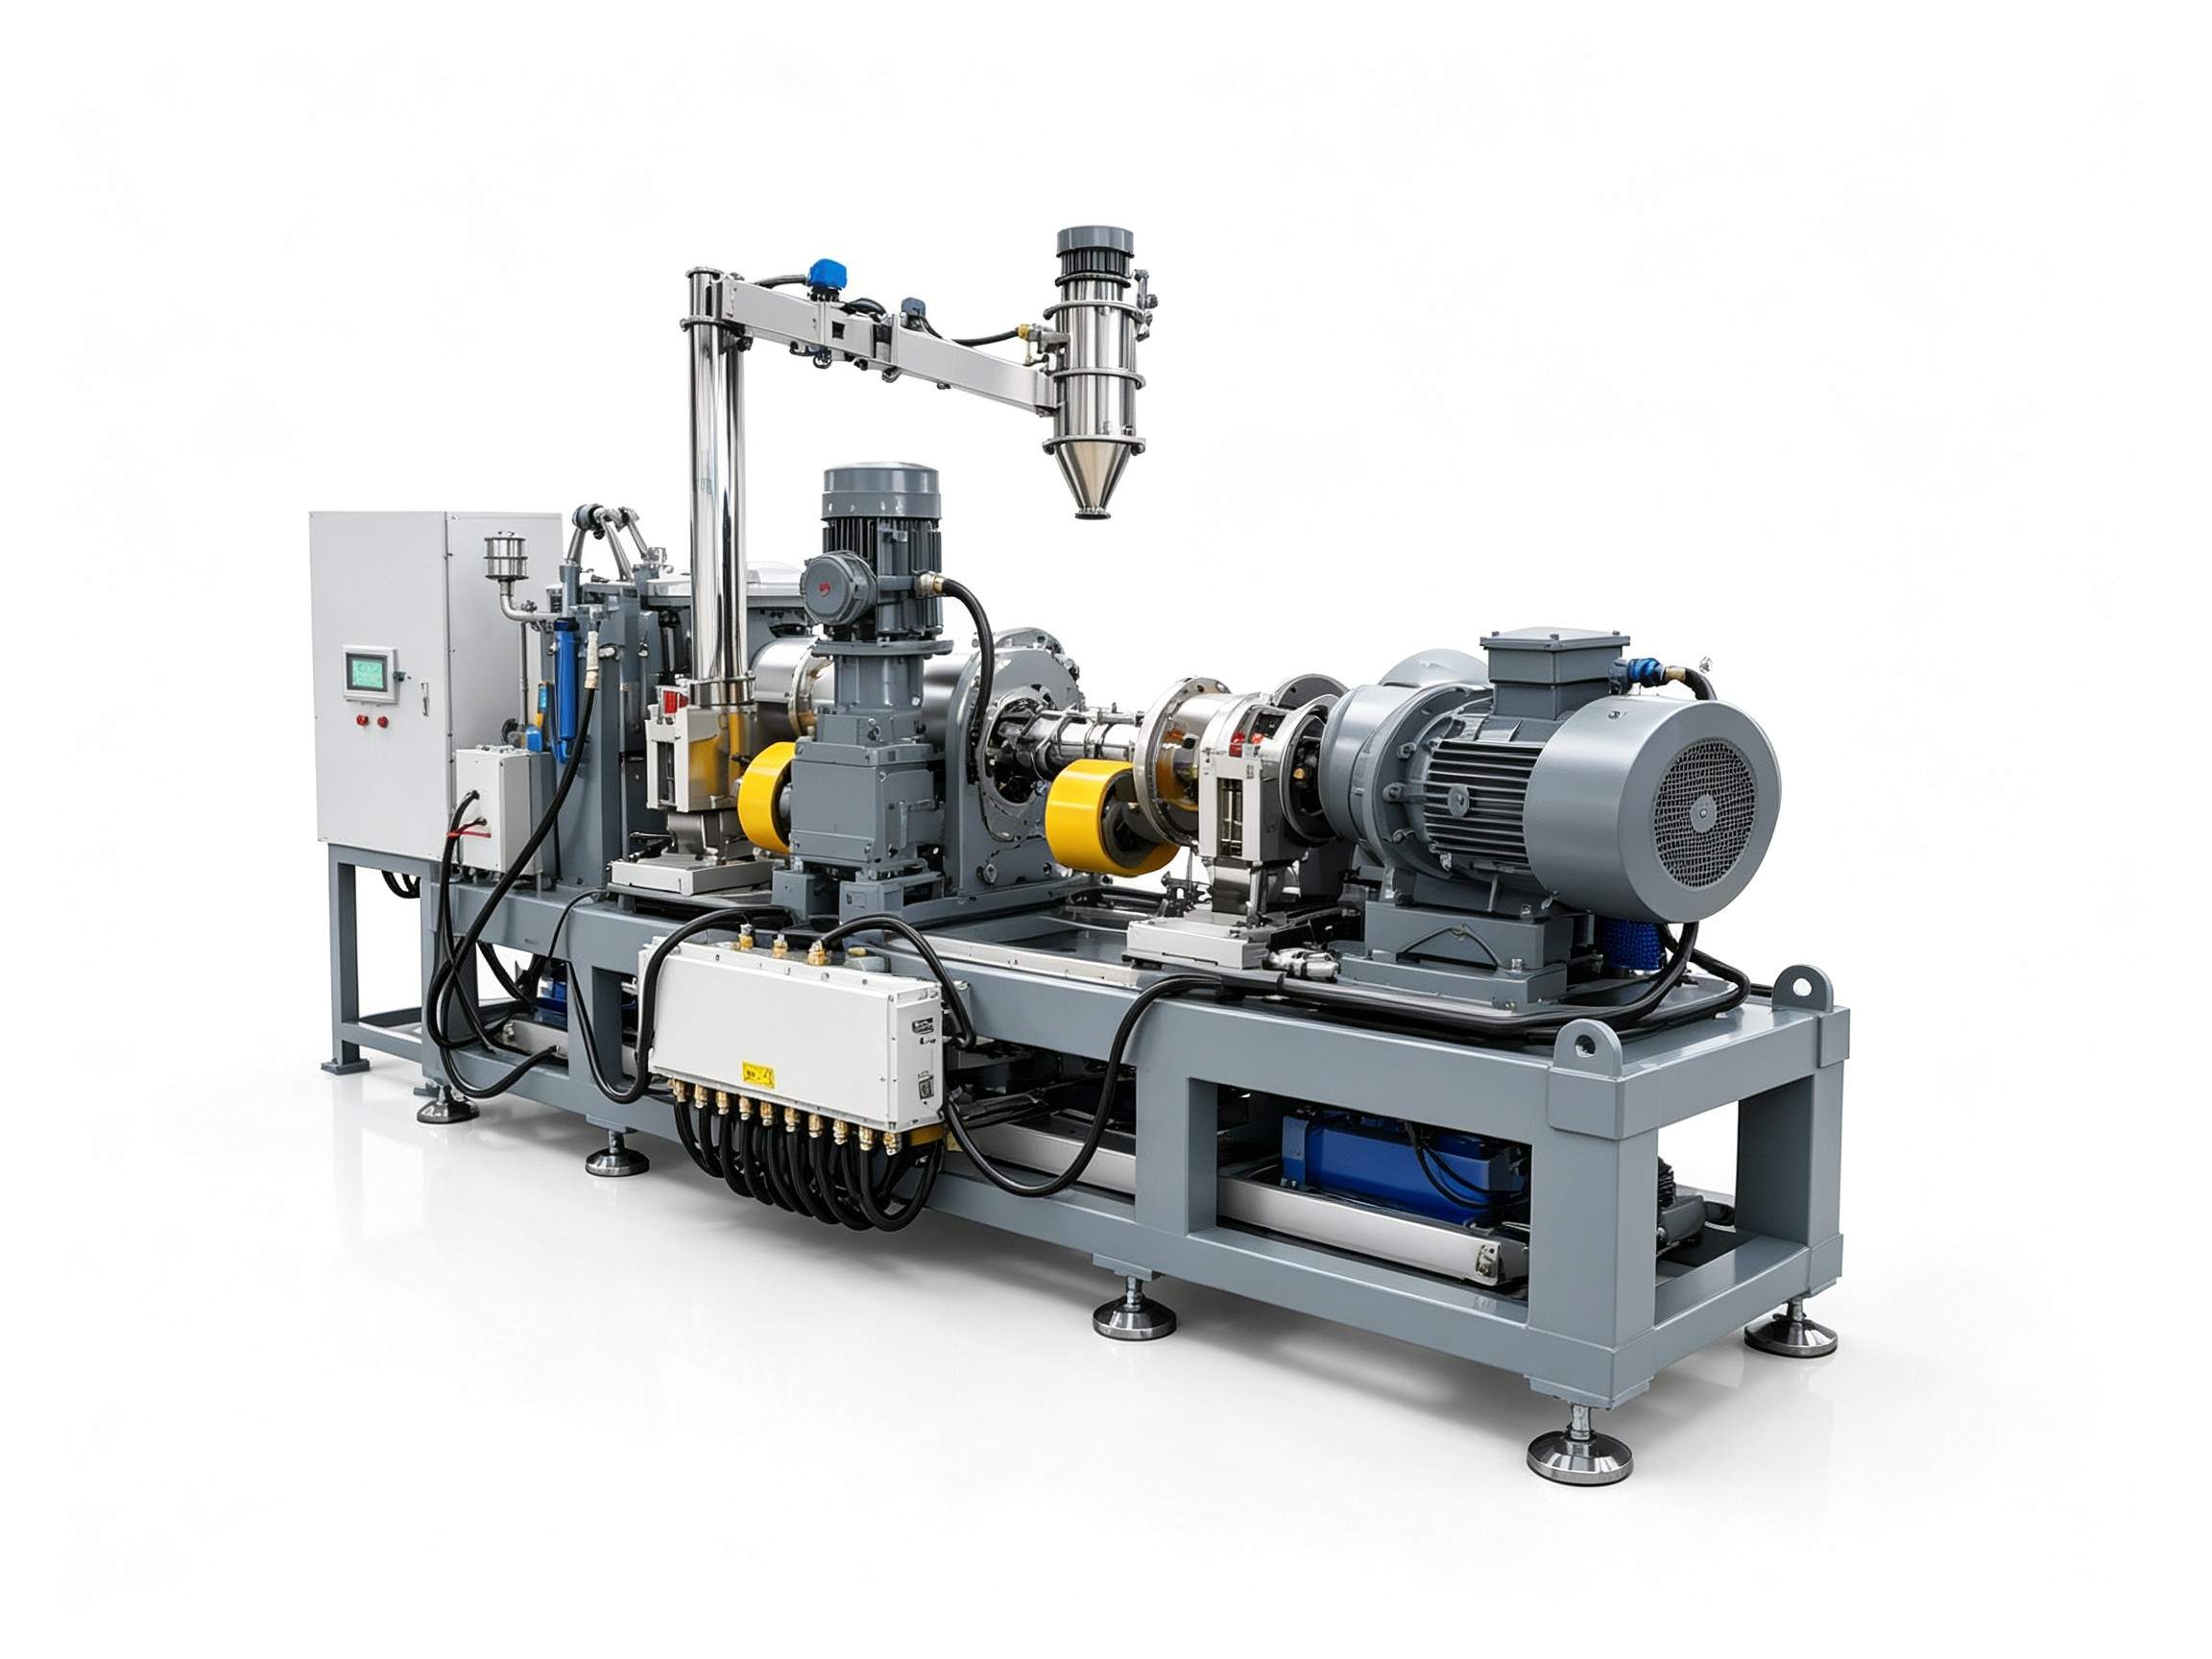
但混炼时间并非越长越好,物料在高温环境下停留过久,可能出现热氧化降解,不仅会降低材料的力学性能,还可能导致颜料变色、功能性添加剂挥发失效,最终影响成品的颜色和使用性能。不同类型的色母粒对混炼时长的需求差异较大,高浓度炭黑色母、功能性母粒等分散难度较高的产品,需要适当延长混炼时间,保证颜料和添加剂充分分散;普通浅色母粒、低浓度母粒则可以适当缩短时长,提升生产效率。
抽粒段的牵引速度需要和混炼段的出料速度保持匹配,牵引速度过快时,物料被过度拉伸,容易出现粒子形状不规则、断条等问题;牵引速度过慢时,物料在模头处堆积,会导致出料压力不稳定,影响粒子的均匀度。调试时需要结合混炼效果和出料状态逐步调整,找到质量与效率的平衡点。
很多生产人员遇到工艺波动问题时,只会反复调整工艺参数,却忽略了设备本身的状态对工艺效果的影响,往往花了大量时间调试,却始终达不到预期效果。在调整工艺参数之前,首先要确认设备的基础状态是否正常,避免做无用功。
首先要排查温控系统的校准情况,温控探头长期使用后可能出现偏移、接触不良等问题,导致显示温度和实际温度存在较大偏差,此时调整温度参数完全没有参考依据;其次要检查转子的磨损情况,转子是混炼的核心部件,长期使用后会出现磨损,导致转子与混炼腔的间隙变大,剪切力下降,混炼效率降低,原本适配的填充系数和混炼时长就无法达到预期的混炼效果;另外还要检查模头和滤网的清洁状态,每次换色或换料时,如果模头和滤网清理不干净,残留的旧料会混入新料中,导致粒子出现杂色、色点等问题,尤其是生产浅色母粒时,少量旧料残留就会造成明显的色差。
如果企业自身难以定位工艺波动的根源,可联系设备供应方结合设备结构特性做系统性排查,利拿实业拥有全球本地化售后服务网络,可提供现场工艺调试与设备维护支持。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
