

连续生产色母粒时,转子转矩波动变大、排料温度偏高,或者每批次分散效果开始不稳定——这些现象往往不是配方问题,而是设备维护节奏与物料特性脱节。常见的误区是照搬橡胶车间的保养习惯:要么固定一个时间间隔统一保养,要么等出现异响、漏料才停机检修。前者可能过度维护,白白占用产能;后者则容易让小磨损演变成转子间隙超差,修复成本成倍上升。
这篇文章从混炼状态监控、日常点检配合、保养深度校准三个角度展开,帮助您建立一套既有前瞻性又不浪费产能的维护节奏。如果您正在为色母粒产线反复出现质量波动或非计划停机而困扰,下面的内容可以直接对照排查。
色母粒的填充系数和剪切生热普遍高于普通橡胶混炼,颜料或碳黑团聚体需要更强的剪切才能打开。高负荷工况下,转子棱顶和混炼室壁面的磨损速度会被明显加快。因此,固定“几个月保养一次”的日历式计划,并不能反映设备真实状态。
更务实的做法,是记录每批次的转矩曲线和单位能耗。当同等配方和填充系数下,转矩峰值出现持续上升或下降趋势,说明转子与混炼室间隙可能已发生变化。这一信号通过每班运行数据即可捕捉,也是判断生产线啮合机维护周期是否该缩短的客观依据。建议观察至少一个完整生产周期,把转矩、排料温度、电流三个参数做同条件对比,变化幅度超过10%就值得安排一次针对性检查。
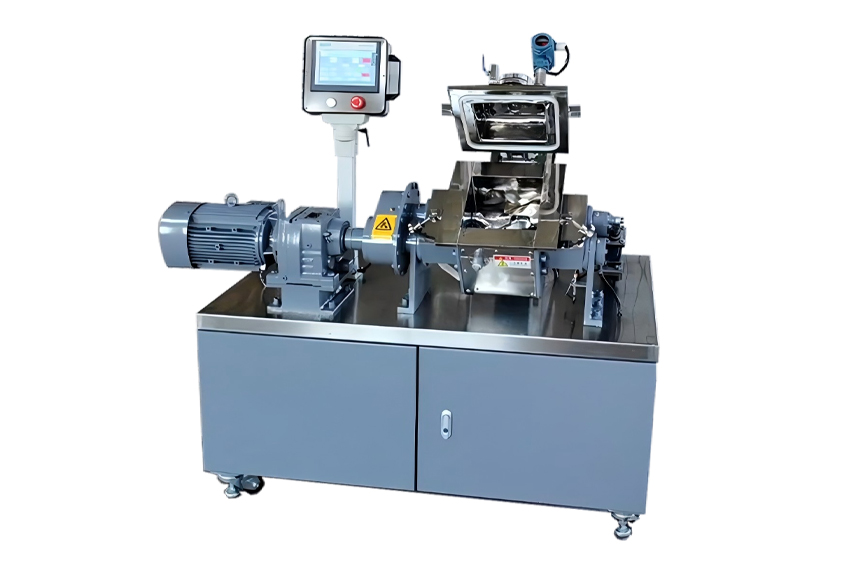
不少产线把维护等同于定期换油和清转子,忽略了日常点检对延长大保养周期的作用。色母粒配方中常含硬脂酸、蜡类助剂和金属氧化物,这些成分容易在端面密封处形成积碳或结晶,导致密封磨损加速。如果等到漏粉、冒黑烟再处理,灰分进入润滑油系统,会对轴套和齿轮造成连带损伤。
把点检内容拆成三个动作:
这三项点检的成本很低,却可以把大部分严重故障拦截在早期。实际执行两个月后,您可以重新评估设备实际维护周期是否具备延长条件。
生产线啮合机维护周期不是单一时间点,而应拆成三个深度层级来分别规划:
每个层级之间是递进关系:中保时测量的间隙数据,决定了大修是否真正需要。色母粒企业对颜色一致性要求高,如果大修后混炼室容积变化,填充系数也要相应回调,否则分散效果仍不达标。将维护周期拆成这三个深度后,每级保养的停机时间可以提前规划,避免突发故障打乱排产。
有些产线即使做了保养,也没有记录每次的间隙实测值、密封更换时间和故障现象。缺乏数据积累,维护周期就只能依赖经验估计,很难针对特定配方体系做优化。高色素炭黑母粒和钛白粉母粒的磨损特性差异极大,前者对转子棱顶磨损更明显,后者容易在卸料门处堆积结块,维护侧重点完全不同。
建议建立一机一档,记录每次保养前后的实测数据。经过两到三次保养循环后,就能总结出适合自己产品线的维护节奏。这套记录同时可以作为设备更新时的选型依据——当某个部件的更换频率持续偏高,说明当前配置或许与物料适配度不够,下一轮设备选型或改造时更有方向。
维护周期合理、日常点检到位,但色母粒仍偶尔出现分散不良或批次色差偏大,问题可能出在设备与物料的匹配层面。搅拌转速范围是否覆盖高黏度色母粒的剪切需求,转子构型是否适合碳黑或无机颜料的分散,温控系统的响应速度能否跟上连续生产的放热节奏,这些配置问题不是保养能解决的。
此时可以从整体混炼解决方案的角度做一次综合评估,包括转子构型、容积利用率和温控精度等参数是否与当前产品线长期匹配。色母粒生产的特点是配方迭代快、换色频繁,设备若能在小批量切换时快速清料、在连续生产时维持稳定温场,维护压力和产品质量都会明显改善。
利拿实业具备15年以上橡塑设备研发经验,在密炼机、造粒机、开炼机、挤出机等全套橡塑成型设备领域积累了成熟的非标定制能力。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
