

开炼机在橡胶密封件生产线上承担着混炼、热炼和供胶的关键任务,设备状态直接决定胶料均一度和后续硫化制品的合格率。不少车间主任有这种感觉:新设备头两年效率很高,到了第三四年,辊筒间隙调节开始吃力,轴承异响频繁,胶片厚度波动变大——问题往往不是操作工退步了,而是当初选型时忽略了一些长期维度的考量。
选大型开炼机,如果只盯着当前产量和吨位,把设备当成一台“大号混炼工具”,后续的维护成本和工艺稳定性就容易失控。本文聚焦橡胶密封件工况,从设备配置细节和生产管理习惯两个维度展开,帮助您在下一轮采购或设备评估中建立更完整的判断框架。
橡胶密封件配方中常含有高硬度生胶、硫化剂和多种填充体系,混炼过程中剪切生热明显,对开炼机的辊筒线速度、速比和冷却效率都提出了更高要求。与普通橡胶制品相比,密封件胶料对分散均匀性的敏感度更高——局部交联密度不均,会直接反映为制品的压缩永久变形和耐介质性能波动。
此外,密封件生产通常是小批量、多配方交替,频繁换胶清洗辊筒是常态。这就要求开炼机挡胶板结构便于拆卸、接料盘无死角,同时辊筒表面具备足够的耐磨性和抗腐蚀性。这些细节在设备选型时容易被忽略,却在日后的每一次换胶中影响着效率与清洁耗时。
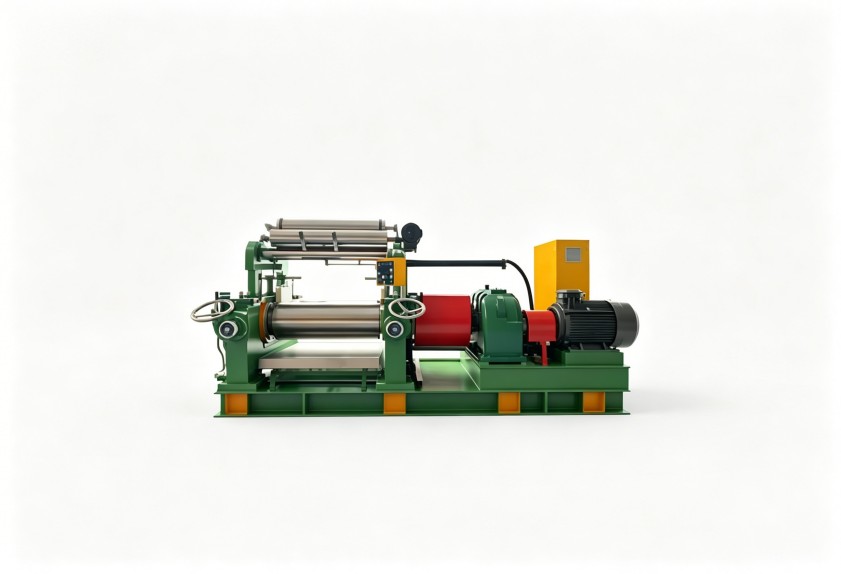
辊筒材质与加工精度决定了设备能用多久。大型开炼机的辊筒通常采用冷硬铸铁或合金铸钢,工作表面硬度、淬硬层深度和辊面研磨精度,直接关系到混炼剪切效果和胶料粘辊情况。采购时除了看出厂检测报告,还建议了解辊筒铸造工艺的稳定性——同一批次不同辊筒的硬度波动越小,后续维护越省心。
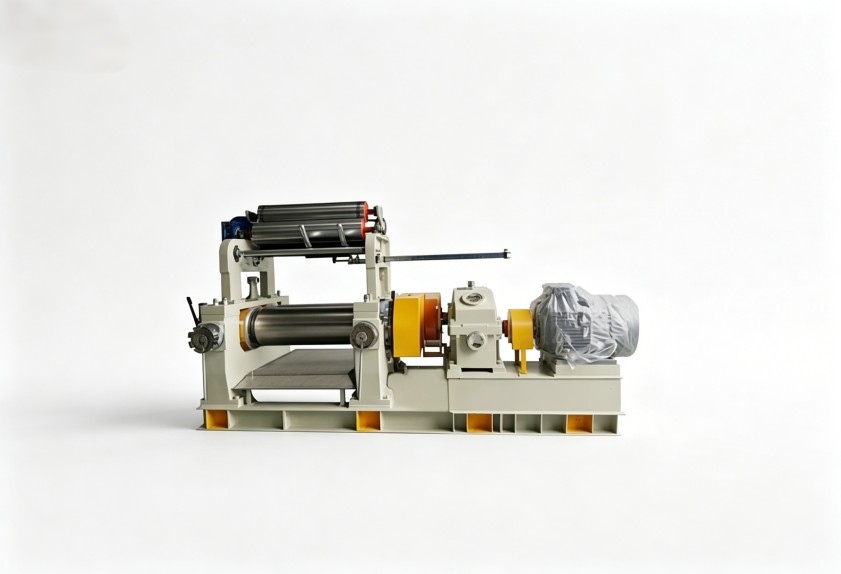
温控系统能力容易被低估。很多生产波动并非配方问题,而是辊面温度控制失准。大型开炼机辊筒直径大、热容量大,升温降温响应天然偏慢。好的温控设计应具备分区调节能力,配合高精度测温元件,让操作工能根据不同胶料设定稳定的辊温区间。这一点对密封件胶料尤其关键,因为温度偏差会直接影响门尼粘度和焦烧时间。
润滑与安全防护结构水平,最能反映厂家的设计功底。大型开炼机运转负荷高,轴承润滑方式(油浴还是强制循环)、润滑点分布是否合理,决定了设备连续运转的可靠性。安全装置方面,急停拉杆位置、制动距离、辊筒间距调节的电控互锁逻辑,都是需要现场反复验证的项目——不仅关乎合规,更关乎每一次操作的安全底线。
硬件配置决定天花板,日常管理决定设备实际能接近这个天花板的程度。有两类做法对开炼机寿命影响最明显。
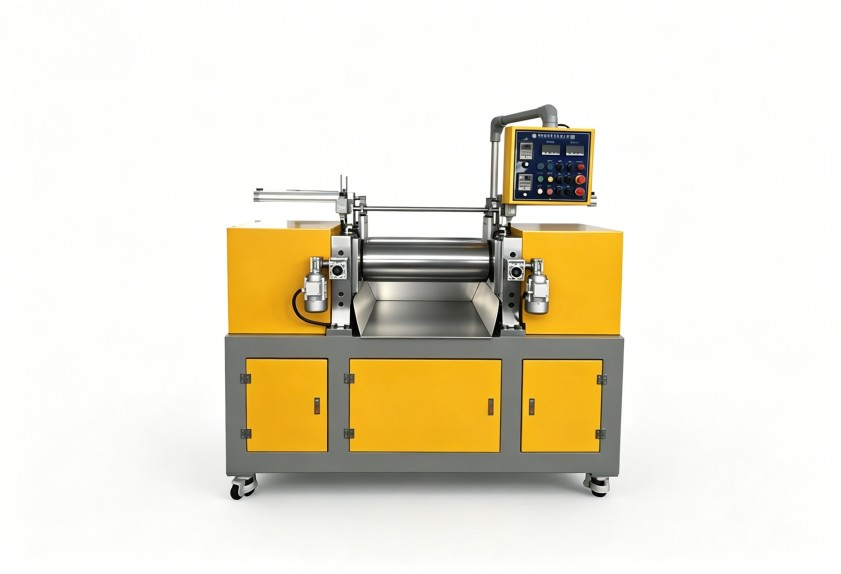
其一是辊筒保护习惯。许多操作工在辊距过小或意外进金属硬物后,未及时检查辊面状态就继续生产,导致局部拉毛、点蚀加速。规范的车间会定期测量辊面硬度变化,建立辊面修磨记录,在出现细微损伤时及时处理,避免小问题扩大成整辊更换的大成本。
其二是润滑与紧固的周期管理。大型开炼机振动大,地脚螺栓、挡胶板紧固件容易松动,若巡检流于形式,久而久之会造成机架变形或轴承跑外圈。润滑就更不必说——油品污染、加注量不准,是轴承过早失效的主要原因。将这些项目纳入日常点检表,比等到异响出现再检修划算得多。
“吨位越大越划算”是误解。 辊筒规格增大意味着产能潜力提升,但设备功耗、占地、初期投资都同步上升。若实际生产以小批量多配方为主,过大规格反而增加洗车胶消耗和换胶时间。合理配置是将产能需求与配方切换频率放在一起评估,而不是单看最大投料量。
“自动化程度越高越好”也需要打问号。 对于密封件车间,翻胶操作、挡胶板调节这类动作的自动化升级,确实能减轻人工负担;但如果配方变化频繁,自动化程序需要频繁重新设定,反而可能降低柔性。比较务实的做法是先梳理自己的配方库和操作流程,确认哪些环节真正卡效率,再决定自动化改造的范围——让设备迁就工艺,而不是让工艺迁就设备。
询价时如果只看设备裸机价格,很难横向对比不同大型开炼机厂家方案的差异。同样的型号参数,交付范围可能差别很大:是否包含电控系统联调、是否配套温控单元、是否提供安装指导与操作培训,这些都会影响实际投产速度。
把交付后的服务响应也纳入评估,设备厂家的技术积累和本地化服务能力便成为重要参照。拥有15年以上橡塑设备研发经验、并具备70多项自主专利技术的设备制造企业,通常能在结构设计、工艺适配和后续升级方面提供更稳妥的支持。利拿实业在这类大型开炼机项目中,一贯重视售前工况沟通与售后技术回访,保障设备在密封件生产场景中持续稳定运行。
回到最初的问题——为什么有的开炼机能用很多年状态依然稳定,核心逻辑并不复杂:硬件底子扎实,日常管理到位,选型时考虑得当。设备是生产体系中的一环,把它放到整个工艺链条里评估,决策才会更从容。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
