

新能源材料在混炼环节对温控精度和批间一致性要求极高。同样的胶料配方,在不同开炼机上加工,可能会出现分散不均、焦烧时间波动、辊筒表面粘料等截然不同的结果。不少厂家把开炼机选型简单理解为“买一台够大的设备”,实际上,辊筒材质、温控方式、安全保护等级这些配置细节,才是决定设备能否融入生产工艺的关键。这篇文章从部件配置和工艺适配的角度,分析开炼机选型时容易被忽略的几个技术点。
辊筒是开炼机直接参与混炼的核心部件。很多选型讨论只关注辊筒直径和长度,却忽略了材质和辊面处理对工艺的深层影响。
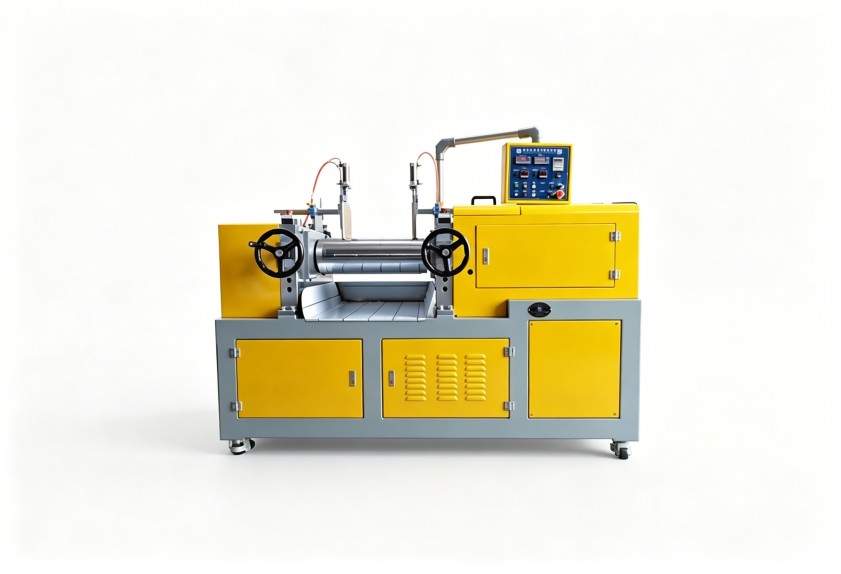
新能源材料中常含有高硬度填料或纤维成分,对辊筒表面的磨损机理与普通橡胶不同。如果辊筒表面硬度不足,使用一段时间后辊面会出现细微划痕或局部凹陷,这些缺陷会直接影响胶片表面质量,甚至造成填料团聚。选型时不能只看新机状态,要关注辊筒材质的硬度和耐磨性是否与胶料中的填料体系匹配。
辊面处理方式同样值得关注。镜面抛光辊面有利于脱模和减少粘料,但并非所有配方都适合高光洁度辊面;某些需要较强剪切分散的物料,反而需要适度粗糙度的辊面来增加摩擦作用。开炼机选型的本质,是让辊面状态与配方工艺形成配合关系。
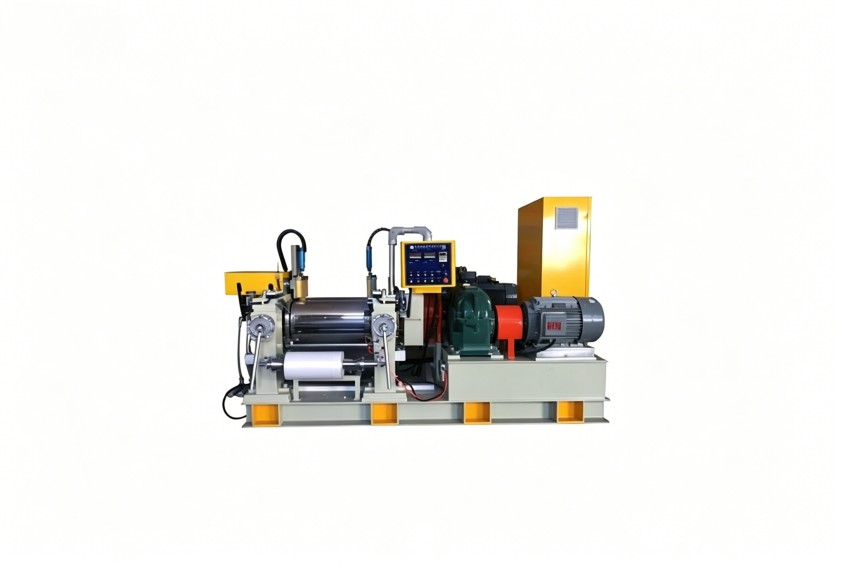
此外,辊筒内部结构决定了温度响应速度。空心辊与钻孔辊的传热效率差异明显。对温升敏感的物料,选用钻孔辊筒配合高精度温控,能更快带走剪切热,避免局部过热。这一点在新能源材料的高填充配方中尤为重要。
如果说辊筒是开炼机的手,温控系统就是它的大脑。新能源材料对温度窗口的要求往往比传统橡胶更苛刻——温度偏低会导致分散不均,偏高则可能引发交联或分解。不同厂家的开炼机都标注“可加热冷却”,但实际控温效果差距很大。
评估温控系统时,可以从三个维度观察。
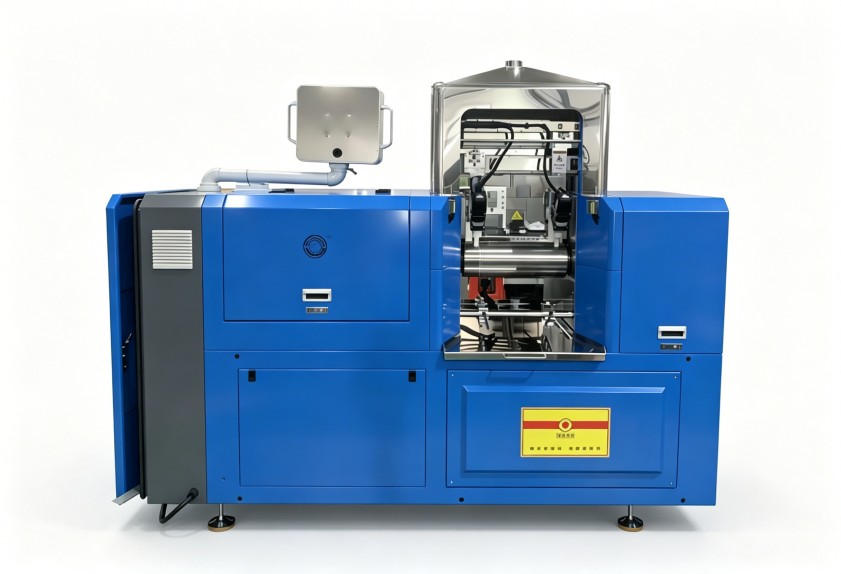
第一,测温点的位置和数量。单点测温只能反映辊面局部温度,多点测温配合辊面分段控温,能更真实地反映整个辊面的温度分布。
第二,温控介质的循环效率。导热介质流量、通道设计是否合理,直接影响辊面温度恢复速度。连续生产时,辊面温度能否在物料加入后快速回到设定值,是判断温控能力的重要指标。
第三,温控系统与主机的联动逻辑。成熟的开炼机控制系统会根据电流负载和温度变化自动调节辊距或冷却水阀开度,而不是等温度超标后才被动响应。这种主动温控能力对提升批次一致性很有帮助。
对正在评估开炼机的厂家来说,不妨要求设备供应商提供温控响应曲线或实际加工温漂数据——这比单纯比较参数表更有参考价值。
安全配置在开炼机选型中经常被当作“标配”一带而过,实际上它的差异会反映在长期使用成本里。紧急停车装置的响应速度、制动距离、安全开关的可靠性,这些指标在事故发生时才是真正的分水岭。翻斗式或液压翻转式结构在清理和检修时的便利性,也直接关系到停机时间长短。
传动系统方面,要关注的是低速大扭矩工况下的稳定性。开炼机经常在重载低速条件下运行,减速机的齿轮材质和润滑方式决定了设备长期运行的可靠性。部分厂家为了降成本选用较薄的筒体或简化加强结构,短期看不出问题,重载使用两年后可能就会出现刚性不足带来的辊距波动——这会直接反馈到制品精度上。
从设备全生命周期来看,初期采购成本差异在三五年运营成本面前往往是小数。开炼机选型时,把安全冗余度和传动可靠性放在与产量参数同等重要的位置,是一个理性的决策方向。
面对具体的生产需求,开炼机选型不必追求“功能大而全”,更值得做的是按“工艺需求—部件配置—品牌能力”的顺序梳理。
以新能源材料行业为例,不同配方体系的加工窗口差异明显,市面上的通用机型未必完全贴合工艺要求。具备混炼成型整体解决方案能力的设备厂家,往往能根据物料特性和工艺参数,在辊面处理方式、温控管路设计等细节上提供更适合的选配建议,这正是开炼机选型从“买设备”走向“匹配工艺”的实质转变。
开炼机选型的核心逻辑并不复杂:以工艺需求为起点,以部件配置为决策支点,以制造商的行业经验为保障。与其在多个品牌之间反复比较参数表,不如先把辊筒、温控和安全这组关键配置想清楚。
利拿实业在橡塑混炼设备领域有多年技术积累,能结合具体胶种配方和生产工况,协助您梳理开炼机选型的技术要点,让设备配置真正服务于工艺目标。

 18046916153
