

在橡胶密封件制造中,开炼工序看似基础,却直接决定着胶料的分散均匀度与最终产品的气密性、耐老化性能。许多工厂面临胶料“夹生”、填料团聚或焦烧风险,往往将问题归咎于配方或操作员。实际上,对开炼机工作原理的深度理解,特别是辊筒相互作用与热量管理的精细化控制,才是破解分散不均的关键。本文将围绕辊筒速比设定、温度分区控制及辊距调整这三个核心维度,解析设备工作原理如何精准匹配密封件胶料的混炼特性,帮助您从设备与工艺协同的角度,找到提升混炼质量的明确路径。
开炼机的基本工作原理,是利用两个相向旋转、存在速比的辊筒,对胶料产生剪切、挤压和拉伸作用,从而实现塑化、混炼与成片。这个过程并非简单的“碾压”。对于橡胶密封件常用的丁腈橡胶、氟橡胶或三元乙丙胶,其门尼粘度、生热特性差异显著,这就要求设备的工作原理必须能灵活适配。
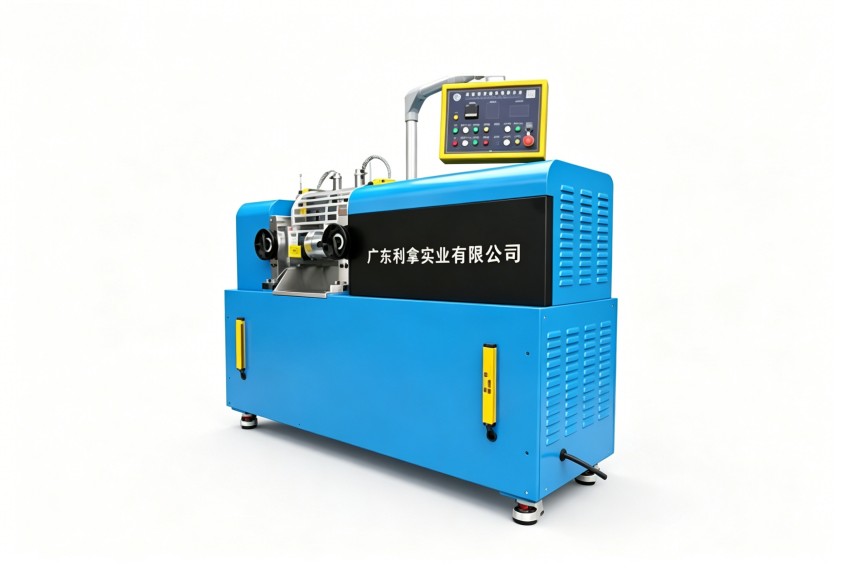
核心在于剪切力的生成与控制。剪切力主要来源于两个辊筒表面的线速度差(即速比),它将胶料拖入辊缝,产生强烈的剪切变形,打散填料团块。而挤压作用则确保胶料在辊缝中经受高压,促进橡胶与填料、助剂的紧密结合。拉伸作用发生在胶料离开辊缝形成“胶包辊”时,有助于进一步均化。理解这三者的协同,是优化任何开炼工艺的基础。若只关注其中一个方面,就可能造成分散力不足或胶料过热。
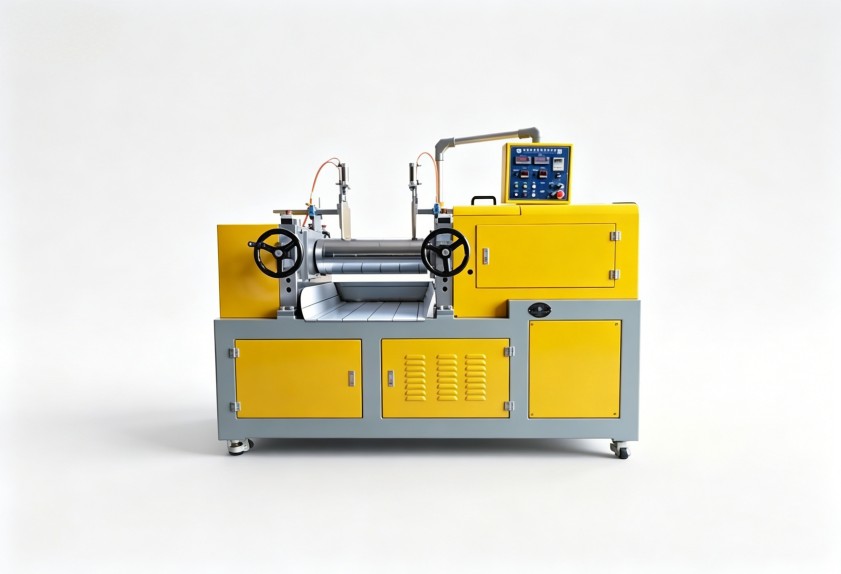
辊筒速比是开炼机工作原理中最活跃的工艺参数,直接决定剪切强度。通用速比范围通常在1:1.1到1:1.5之间,但密封件生产需更精细的划分。
对于高粘度、高填充的密封件胶料(如含有大量炭黑、白炭黑的配方),较大的速比(如1:1.3-1.1.5)能提供更强的剪切力,有效打破填料二次结团,促进分散。但需警惕随之而来的生热过快问题。而对于低粘度或易焦烧的胶料(如某些过氧化物硫化的EPDM),过大的剪切生热可能引发提前交联,此时宜采用较小速比(如1:1.1-1.1.2),以温和剪切为主,配合良好的冷却。
速比的设定还需与辊温联动。若冷却能力有限,却采用高速比处理高粘度胶料,胶料温度可能迅速升至临界点,导致物理性能下降。因此,将速比视为针对特定胶料配方的“调节阀”,而非固定值,是实现稳定分散的第一步。
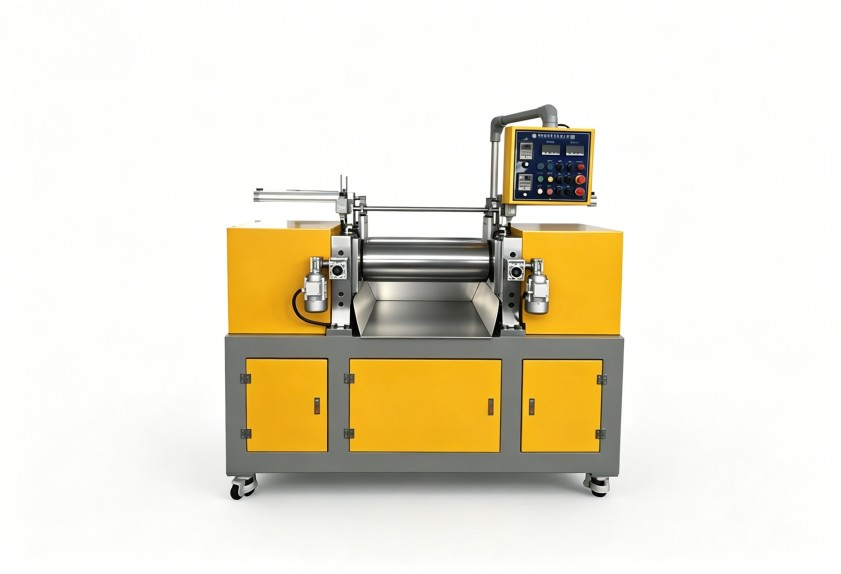
开炼是一个连续的热力学过程。辊筒不仅是剪切工具,也是重要的热交换器。密封件胶料对温度极为敏感,传统整体式冷却往往导致辊筒两端与中间部位存在温差,造成胶料横向分散不均。
现代开炼机工作原理强调辊筒温度的分区控制。通过将辊筒内腔设计为多个独立的冷却回路,可以实现沿辊筒轴向不同区段的精准温控。例如,在混炼初期,胶料主要集中于辊筒中部,此时可加强中部冷却,防止局部过热;在薄通精炼阶段,胶料铺满辊筒,则需保证整个辊面温度均匀。
这对硅橡胶密封件或氟橡胶密封件的生产尤为重要。这些材料本身生热大,导热性差,若辊筒表面温度不均匀,极易导致部分胶料交联度异常,产品出现软硬不一的情况。精细的温度分区控制,确保了热量被高效、均匀地带走,为严格的混炼周期提供了稳定的热环境,是保障批次一致性的底层支撑。
理解了设备层面的速比与温控原理,还需与操作工艺参数联动。辊距的调整直接影响剪切速率和胶料通过辊缝的受力时间。小辊距产生高剪切,利于分散,但单位时间通过量小;大辊距产能高,但剪切作用弱。在密封件生产的精炼阶段,通常采用“小辊距薄通”多次,以确保最终分散质量。
填充系数(即一次投料量与理论容积之比)也需合理设计。过满的装料量会导致胶料在辊缝上方打滚,无法正常进入高剪切区,实际分散效果大打折扣。对于密度较大的混炼胶,应适当降低填充系数,确保每份胶料都能获得充分的剪切作用。
这些参数与设备工作原理共同构成了一个系统。例如,当通过增大速比来提升剪切力时,可能需要同步加强冷却能力并可能略微增加辊距,以平衡生热与产能。脱离设备基础性能(如冷却效率、驱动功率)谈工艺优化,往往难以落地。
基于以上对开炼机工作原理的解析,为橡胶密封件生产选择或优化开炼设备时,应有清晰的侧重点:
首先,优先考察温控系统的精度与分区能力。这是应对高端密封件胶料、实现稳定生产的前提。其次,驱动系统应能提供稳定且可灵活调节的速比,以适应多品种、小批次的柔性生产需求。再者,辊筒材质与表面硬度需匹配,高硬度辊筒能提供更精准的辊距,减少变形,对于薄通工艺至关重要。
设备的维护便利性也不容忽视。密封件混炼中常使用多种颜色或配方的胶料,避免交叉污染要求设备易于清洁。此外,针对含有酸性或碱性配合剂的胶料,辊筒及周边部件的耐腐蚀性能也需要纳入评估。
开炼机的工作原理决定了其工艺边界。当面对极高填充、极低门尼粘度或对热历史极度敏感的密封件新材料时,充分评估现有设备的工作原理极限,是决定进行工艺调整还是设备升级的关键决策点。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
