

陶瓷粉末与粘合剂在开炼机上混炼时,片料断裂、粘辊、分散不均,直接造成整批生带报废。很多产线第一反应是调配方、改温度,却忽略了一个事实:设备规格表中的数据,决定了物料在辊隙间如何被剪切和折叠。与其凭经验反复试错,不如对照开炼机规格大全重新梳理辊筒速比、辊距调节精度和温控通道结构这三项配置。下面从陶瓷粉末混炼工况出发,帮您建立一份自己的规格核对清单。
陶瓷粉末与粘合剂体系的混炼,核心是让粉体颗粒均匀包裹在粘合剂中。辊筒速比决定了前后辊的表面线速度差:速比太小,物料只在辊隙中滚动,缺少反复折叠;速比过大,剪切热集中,粘合剂温度快速升高,容易出现局部拉裂。规格表中的速比数据看似只是一个比值,实际对应的是物料每次通过辊隙时受到的剪切次数。
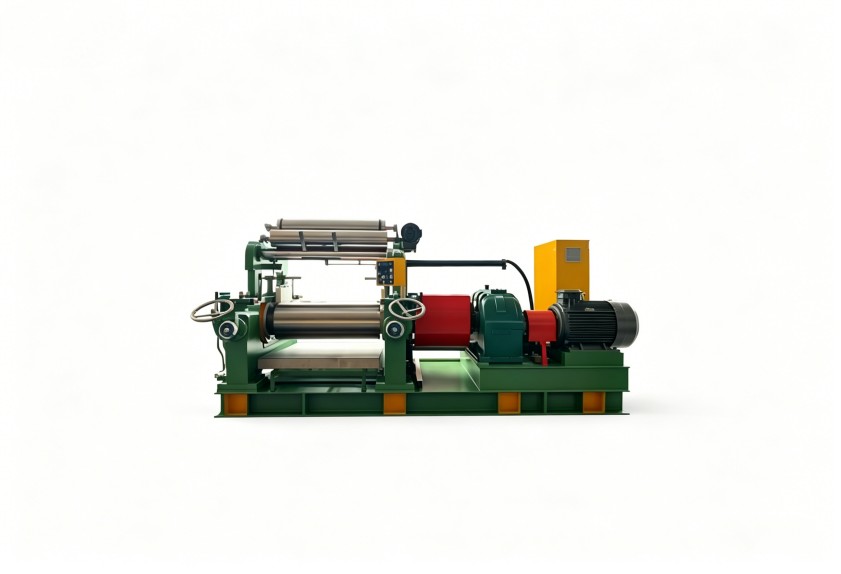
辊面温差同样需要对照规格表。开炼机两个辊筒的温控能力不一定相同,有的设备只标注单辊加热功率,忽略另一侧的冷却能力。陶瓷粉末混炼对温度敏感,粘合剂黏度随温度变化明显,若前后辊温差过大,片料会偏向温度较高的一侧,导致收片困难。判断时,可以把速比、温度这两项与您的配方实际需要的剪切强度和温度窗口做对应,而不是只看设备能不能达到某个速度。规格表里前后辊转速通常分别列出,计算速比时要用实际辊面线速度,而不是电机转速。
粉料分散不均,很多情况下不是混炼时间不够,而是辊距调节的精度不足。不少开炼机规格大全只标出辊距调节范围,却没有标注最小调节量或调节丝杆的精度等级。实际使用时,前后辊间隙很难保持一致。辊隙一边大一边小,物料在辊筒轴线方向上的受力就不均匀,粉体团聚体虽然被辊筒压过,却没有被有效打散。
工作长度也是规格表里容易被低估的一项。辊筒工作长度与片料宽度直接相关,但更关键的是它决定了一次翻料量。同一批次物料里,粉体与粘合剂的比例越悬殊,越需要足够的翻料空间来促进混合。对陶瓷粉末这类本身流动性差、易团聚的粉体,更值得关注的是辊筒工作长度与辊径的比值,而不是单纯追求更大的设备型号。批次容积可以粗略估算为工作长度、辊径与堆积厚度的乘积,但这个估算值只对同类型辊筒结构有效,跨机型对比时仍要回到实际物料流动状态来判断。
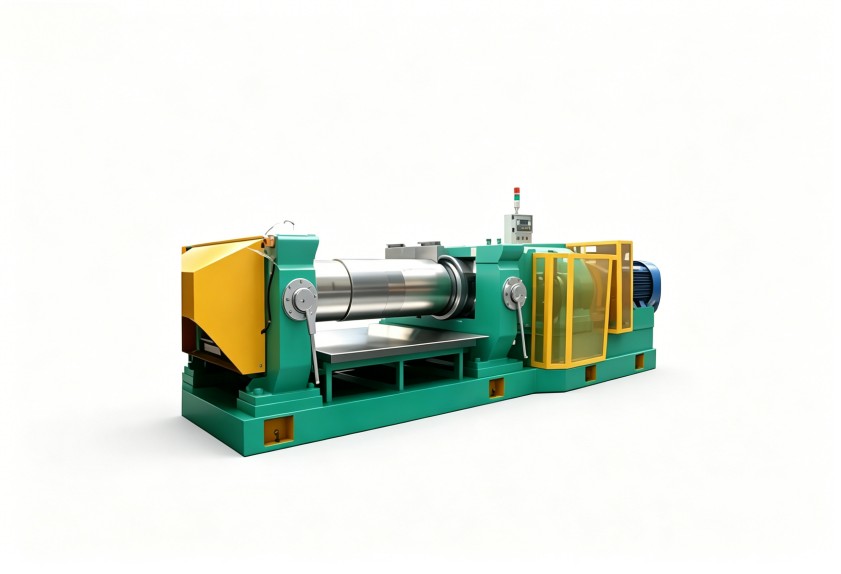
陶瓷粉末混炼中的粘辊问题,往往被归咎于配方中的粘合剂用量,但从设备规格看,辊筒的温控通道结构与表面状态影响更大。常见的辊筒温控分为空心辊和钻孔辊两类。空心辊用冷却水在辊腔内部流动,温差控制相对粗放;钻孔辊在辊壳内壁加工出密集的冷却孔道,辊面温度更均匀。规格表中关于辊筒冷却方式的描述,直接决定了温度波动对粘合剂黏度的影响程度。同样标称的加热功率,钻孔辊在升温响应速度和辊面均匀性上会有明显差异,这一点在连续生产时更容易体现。
表面处理情况同样需要关注。镜面抛光的辊面有助于成片剥离,而表面磨损或局部锈蚀会让片料在辊面上形成粘附点。核对规格时,可以重点看辊面硬度、镀铬层厚度等参数是否明确列出。如果设备规格中没有这些信息,建议在询价时要求对方提供——它们才是影响粘辊、下片是否顺畅的关键。
决定是否更换设备前,可以把现有机型的规格数据整理成一张对照表,逐项与生产工况匹配:辊筒速比是否适合当前配方体系的剪切需求;辊距调节精度能否满足片料厚度的一致性要求;温控通道结构是否支持狭窄的温度窗口;工作长度与批次容积是否匹配;电机功率能否覆盖高粘度状态下的负荷。开炼机规格大全给出的是通用参数,但只有与具体物料、批次量、操作习惯结合,才能判断哪些参数是必须升级的,哪些只是冗余配置。如果预算有限,优先升级影响成片稳定性的项目,再考虑提升产能的配置。
如果排查后发现现有设备已在速比、温控或辊筒结构上难以调整,再考虑设备升级。此时不宜只比较规格表中的容积和功率数字,更应关注设备制造商能否根据您的物料特性调整辊筒配置。利拿实业在橡塑设备领域有15年以上研发经验,其优势在于不是提供一台标准机器,而是根据具体物料特性、产能要求和生产工况提供非标定制的混炼成型方案,帮助产线在降本增效和环保合规之间找到平衡点。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
