
在色母粒生产线上,因炭黑、钛白粉等颜料分散不均导致的批次色差,不仅直接影响最终制品的色彩表现,更会造成大量返工料,拉低整体生产效率与利润率。许多生产管理者将此归咎于原材料批次波动或操作工技能,却忽略了核心混炼设备——高粘度物料捏合造粒机自身设计的适配性。特别是对于温控精度要求严苛、剪切流场复杂的色母粒体系,通用型捏合机的常规配置往往力不从心。本文将围绕温控精度与转子设计的剪切流场这两个常被忽视的技术维度,分析其对颜料分散均匀性的决定性影响,并提供相应的设备选型与工艺优化思路,帮助您稳定产品质量,减少不必要的生产波动。
色母粒的基体树脂(载体)多为PE、PP等热塑性塑料,其熔融塑化过程对温度极为敏感。如果捏合腔体内部存在明显的温度梯度,或实际温度与设定值偏差过大,就会导致一系列问题。

首先,载体塑化不均。温度偏低的区域,树脂未能完全熔融,粘度极高,颜料颗粒(尤其是高结构炭黑)难以被湿润和打散,容易形成团聚体。温度偏高的区域,则可能导致树脂局部过热,产生少量降解,影响最终制品的力学性能,并为后续的挤出造粒工序带来不稳定因素。
其次,影响分散助剂的效能。许多高效分散剂(如聚乙烯蜡、偶联剂)需要在特定温度窗口内才能充分发挥其降低界面张力、促进颜料润湿的作用。温控精度不足,意味着分散剂无法在最适宜的条件下工作,其效果大打折扣。
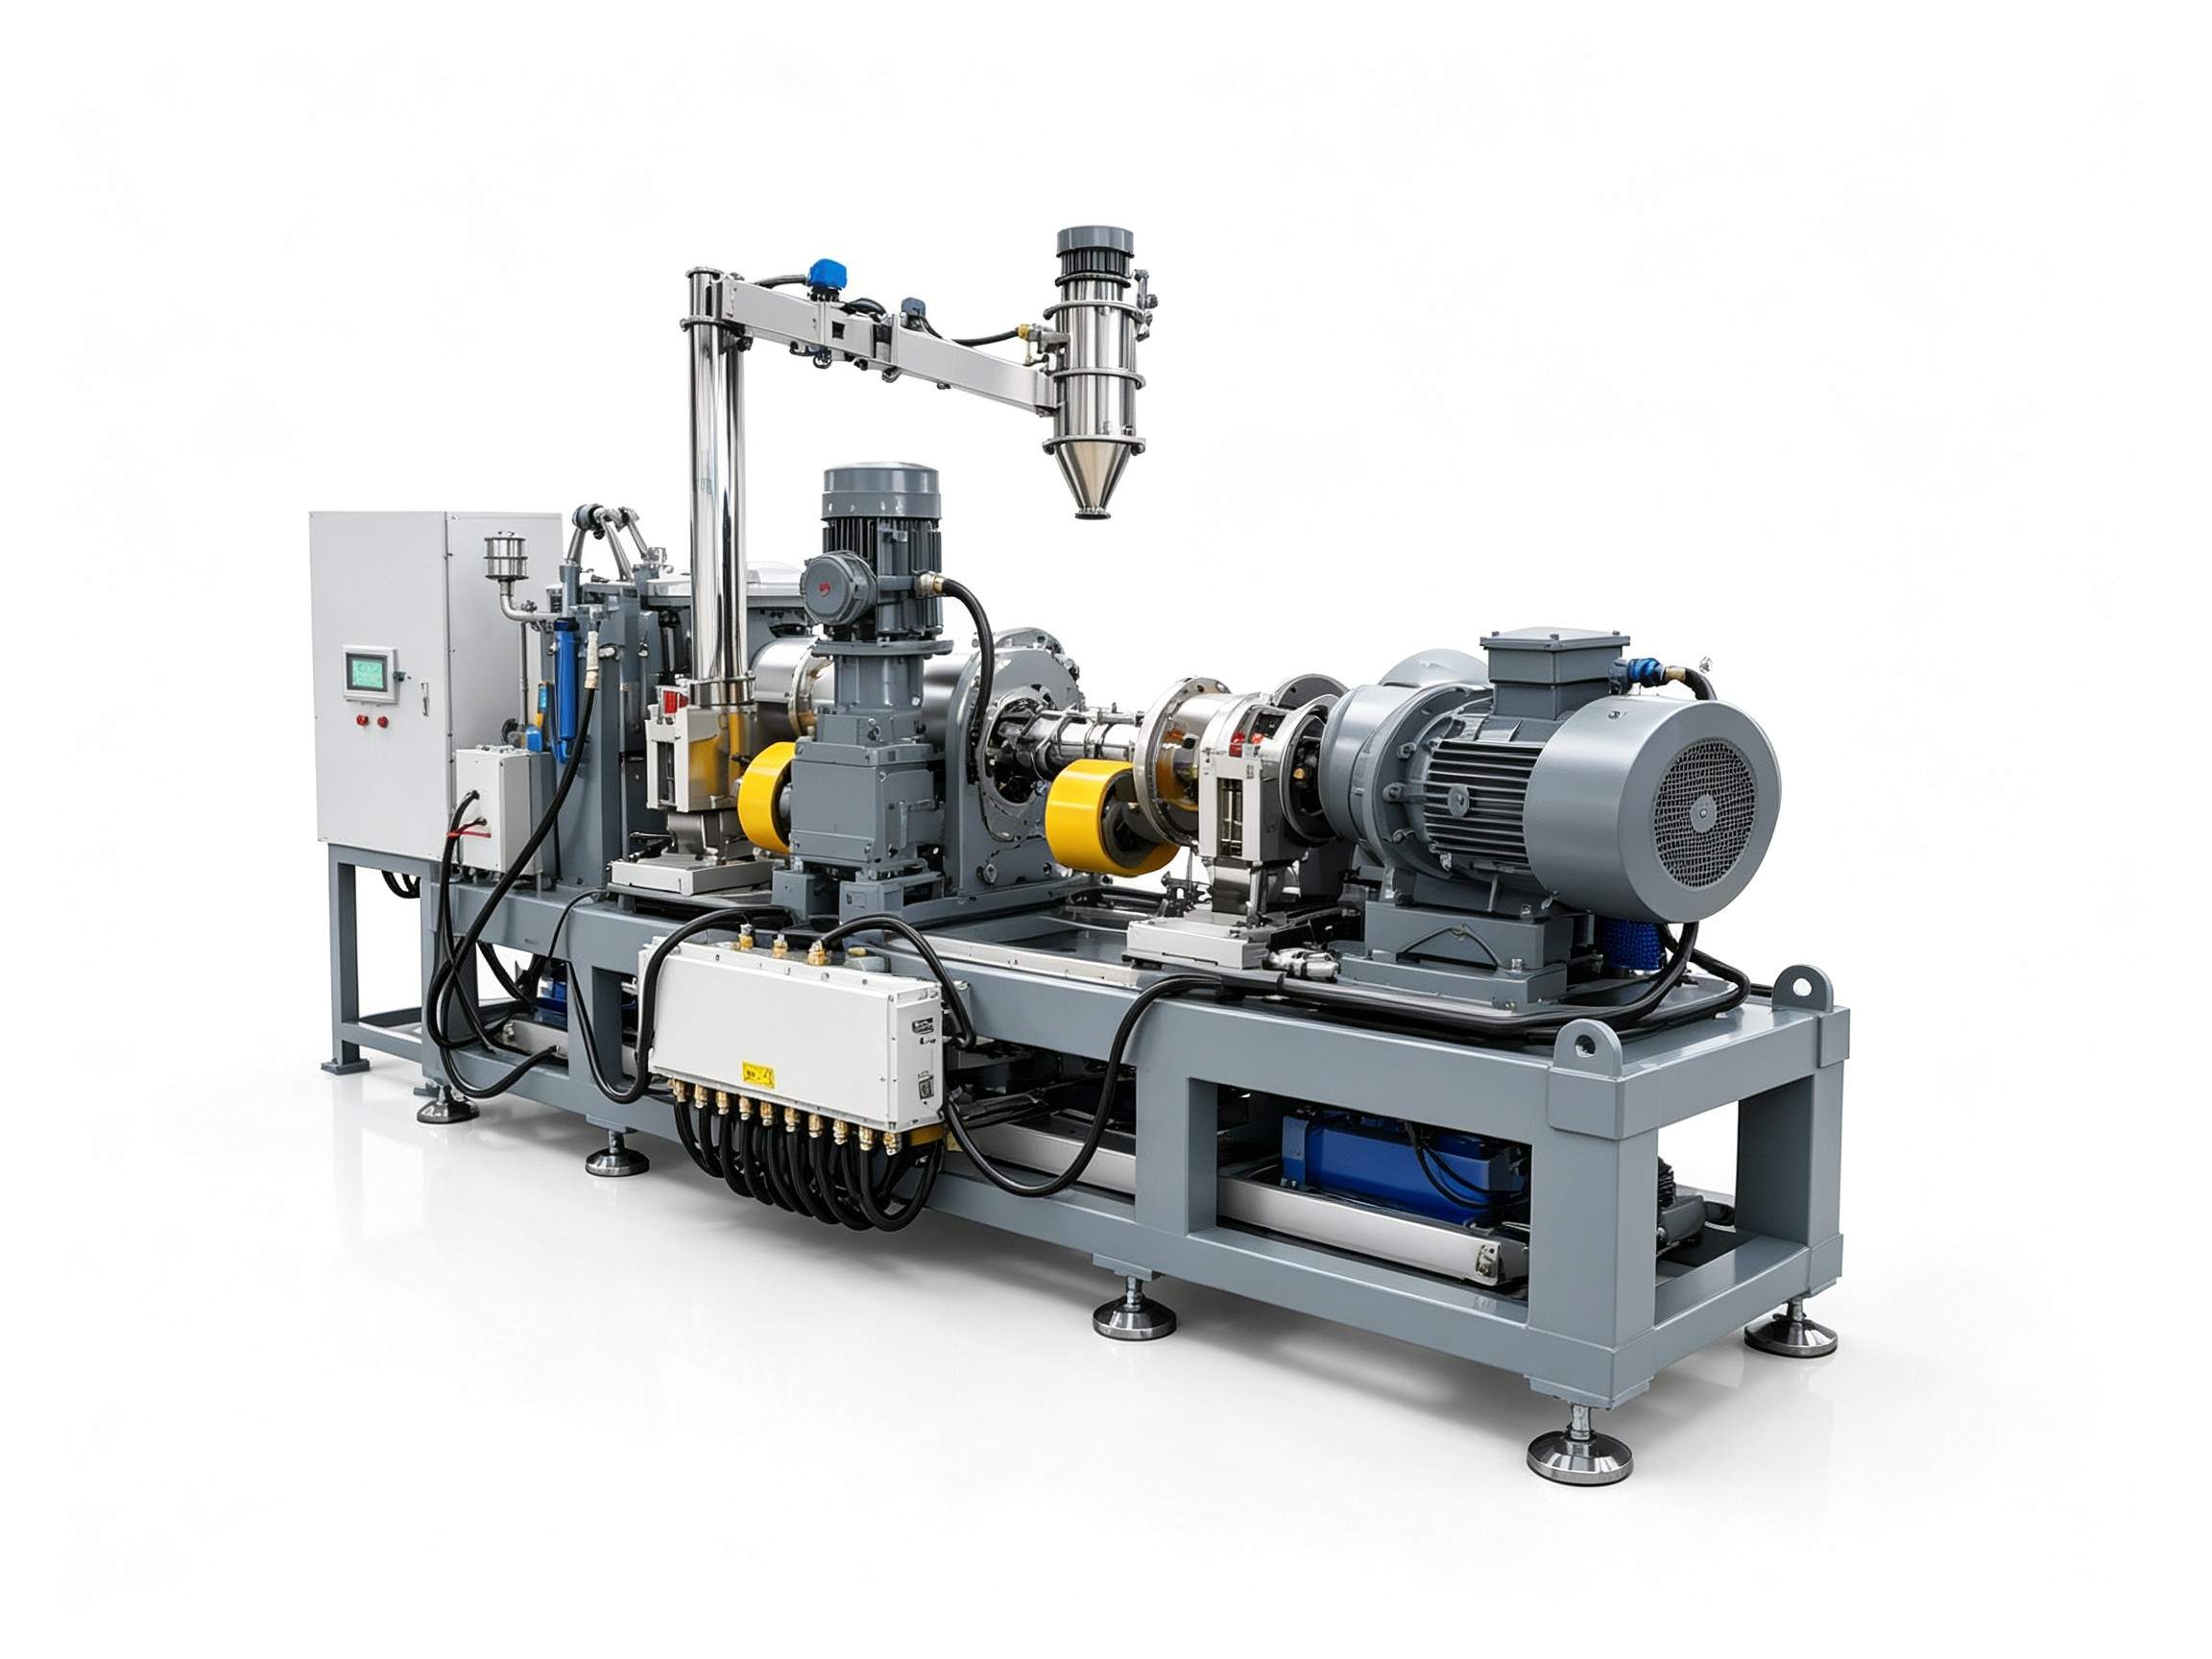
因此,对于色母粒专用的高粘度捏合造粒机,不应仅满足于有加热冷却系统,而要关注其控温的精准性与均匀性。这涉及到加热/冷却介质的循环设计、测温热电偶的布置数量与响应速度,以及控制系统PID算法的精确调校。通常,色母粒生产要求捏合腔体工作温度的控制精度在±3°C以内,对于高端产品或使用特殊颜料时,要求可能更高。
捏合机的转子是提供剪切、挤压、折叠等混合作用的核心部件。对于粘度极高、填充量大的色母粒物料,转子的几何形状直接决定了其产生的流场是否有利于破坏颜料团聚体。

常见的“西格玛”型或双臂捏合转子,通过两个转子非对称、相向的旋转,在捏合间隙与腔壁之间产生强烈的剪切作用,同时将物料反复分割、合并,实现宏观与微观的混合。然而,针对不同特性的颜料,对剪切强度的需求是不同的。例如:
因此,在选型时,不能只看转子类型名称,而应关注其针对高粘度、高填充体系的具体设计参数,如转子长径比、棱峰角度、啮合间隙等,这些参数共同塑造了腔体内的剪切与拉伸流场分布。
拥有了温控精准、剪切设计合理的设备,还需要通过科学的工艺参数设置来发挥其效能。对于高粘度物料的捏合造粒过程,以下几个参数的联动设置尤为关键:
填充系数与捏合时间。填充量过满,物料在腔内翻动空间不足,剪切作用减弱,且容易导致电机负载过高和温升失控;填充量过低,则物料无法形成有效的压力与连续剪切带,混合效率低下。通常需要根据物料特性(如松装密度、吸油值)和转子容积,通过试验确定一个最优的填充系数范围。捏合时间则需与剪切强度、温度设定相匹配,确保在颜料充分分散的同时,避免树脂因受热剪切时间过长而降解。
加料顺序与分段控温。一种高效的策略是采用“母料”或“分段投料”工艺。例如,先将部分树脂与全部颜料、分散剂在相对较低的温度下进行高强度捏合,旨在优先打开颜料团聚体;然后再加入剩余树脂,升高至正常加工温度进行最终匀化。这就要求设备具备灵活的加料口设计和分段温度编程控制能力。
真空脱气阶段的应用。在捏合后期引入真空,可以有效脱除物料在混合过程中裹入的空气以及低分子挥发物,这对于提高色母粒的密实度、光泽度以及后续挤出造粒的稳定性都有积极意义。真空系统的抽气速率和最终真空度是需要关注的指标。
当您需要为色母粒产线评估或升级一台高粘度物料捏合造粒机时,建议从以下几个具体维度进行考察,而非仅仅比较价格或容积:
通过以上框架进行评估,您可以将注意力从单一的价格比较,转移到设备全生命周期的综合效能与适配性上,从而做出更有利于长期稳定生产的决策。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
 18046916153