

查精密炼胶机价格表时,很多人习惯先看容积和电机功率,结果发现同规格设备报价相差不少,却说不清差在哪。实际上,橡胶密封件生产中常见的焦烧、硬度批次波动、炭黑分散不均,往往都与价格表上没写清的配置相关。如果只图便宜选了一台配置不匹配的设备,后续废料损失可能远超设备价差。本文从容积与填充系数、转子构型、温控精度三个维度拆解报价差异,帮您建立一套更贴合橡胶密封件工况的选型判断方法。
设备报价差异本质上是配置差异。同样是混炼设备,容积、转子、温控系统、混炼室材质、卸料方式、自动化程度不同,成本就会明显拉开差距。价格表只是厂家对常见规格的粗略标价,并非固定标准。
橡胶密封件生产企业的需求差异很大:有的做普通NBR密封圈,有的做高硬度FKM骨架油封,还有的混炼EPDM胶料后需要造粒。不同胶料对混炼剪切力、温度窗口、填充空间的要求不同。如果只按价格表选一台“通用机”,很可能出现大材小用或能力不足。
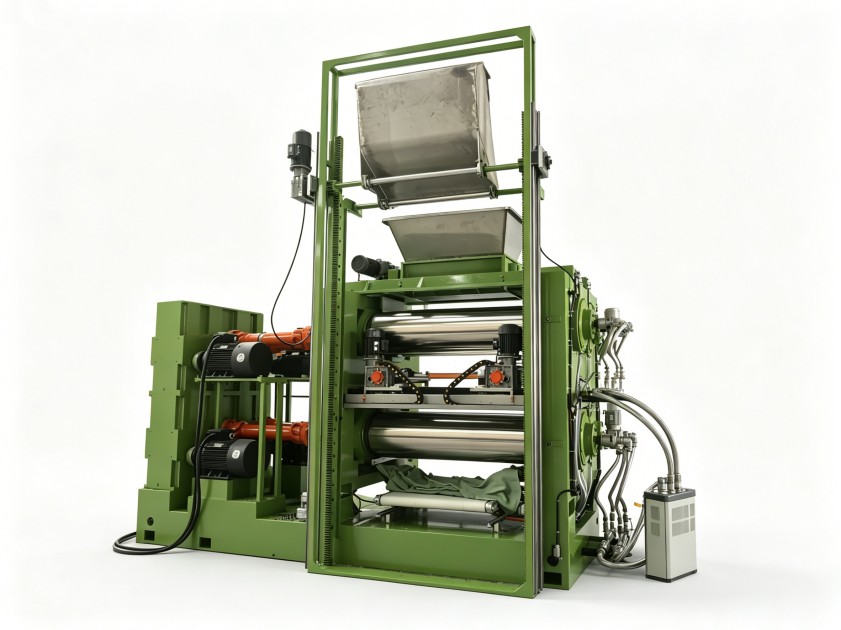
所以,比价时第一件事不是问“这台多少钱”,而是问“这台设备的配置对应什么工况”。把容积、转子、温控三件事放在一起看,才能判断报价是否合理。
密炼机铭牌上的容积是混炼室几何容积,但每一车实际能投多少料,取决于填充系数。填充系数是胶料体积与混炼室容积的比值,需要根据生胶门尼粘度、硬度、配方中的粉体比例等因素调整。
橡胶密封件胶料有一个特点:硬度跨度大。软胶密封圈和硬质骨架油封的胶料对填充空间的敏感度完全不同。填充系数过高,胶料没有足够空间翻滚,容易过载、升温快,甚至损伤转子轴承;填充系数过低,胶料剪切不充分,炭黑和硫化剂分散不均,成品硬度波动。
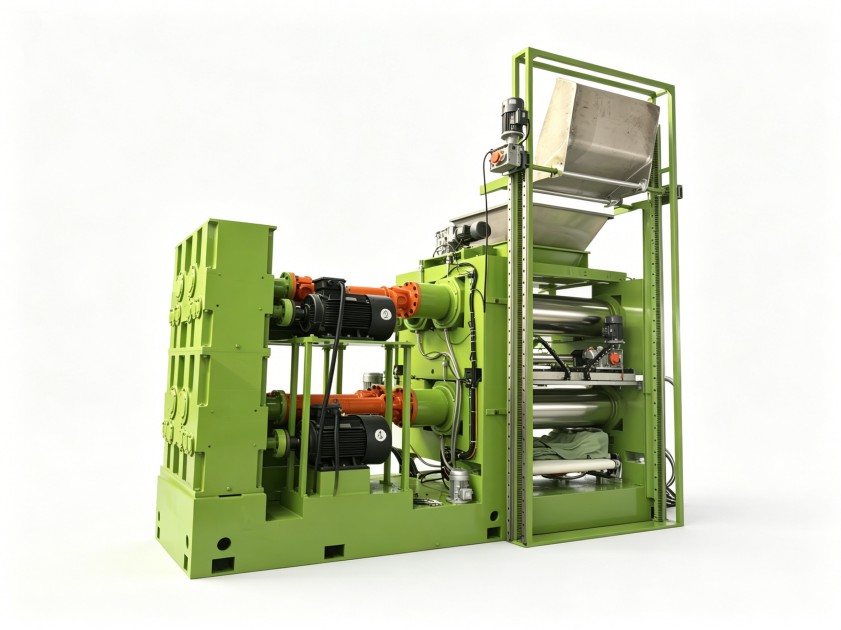
常见误区是“容积越大越好”。实际上,如果设备推荐填充系数范围与您的常规配方不匹配,再大的容积也是浪费。不同厂家对混炼室材质、转子间隙、卸料门密封的处理方式不同,这些都会影响实际有效容积利用率和设备报价。
因此,在对比价格表时,应要求供应商提供推荐填充系数范围,并说明是否支持根据您的胶料做容积或转子间隙调整。这比单纯比较容积数字更有意义。
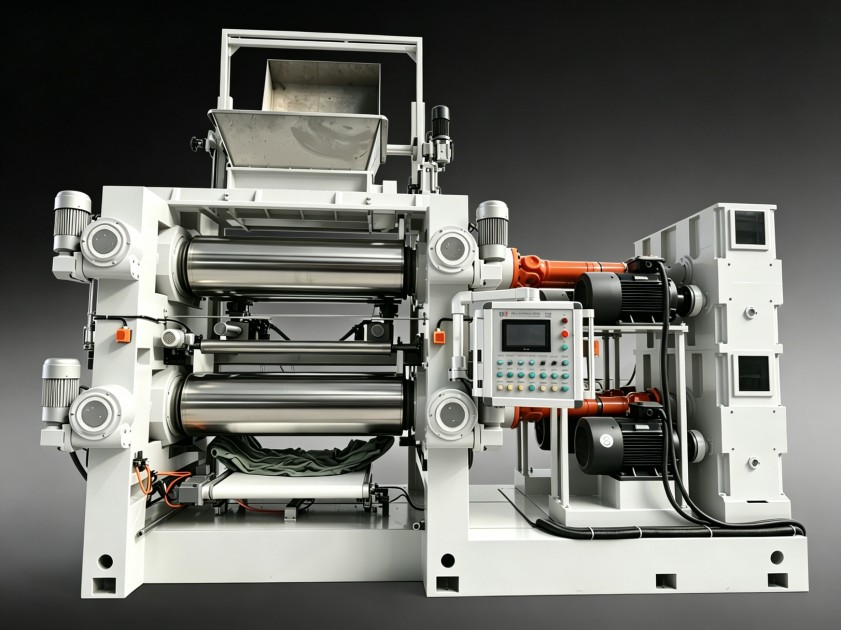
转子是密炼机最核心的机械部件。常见构型大致分两类:啮合型转子和剪切型转子的差别。啮合型转子工作面相互啮合,剪切力强,胶料分流频繁,特别适合高硬度、高填充或分散要求严格的配方;剪切型转子混炼速度快,产能高,但局部剪切均匀性略逊,更适合通用型胶料。
橡胶密封件对分散要求相当高。炭黑或白炭黑如果团聚体未被打开,硫化后会出现局部脆断或泄漏通道。用错转子构型,轻则延长混炼时间,重则导致批次性能波动。而且这种问题很难通过延长混炼时间完全补救。
转子构型的差异直接反映在制造成本上。啮合型转子加工难度大、精度要求高,耐磨堆焊材料和热处理工艺也影响价格。一些低价设备为了控制成本,可能在转子材质或热处理上简化,短期看不出问题,长期可能出现磨损快、混炼效果衰减。
所以,当您看到两份精密炼胶机价格表上同容积设备价差明显时,优先确认转子类型和材质,而不是简单认为贵的只是在“卖品牌”。
橡胶密封件对批次稳定性要求很高,因为同一批密封圈往往要装配到不同批次的部件上,胶料门尼波动大,硫化后的尺寸稳定性就会受影响。密封件胶料的混炼温度窗口通常比较窄。温度过高,胶料早期硫化,流动性变差;温度不足,粉料无法充分浸润分散。控制混炼温度,靠的不只是冷媒进口温度,而是整个温控系统的响应能力。
温控系统并非一个水箱加一个阀门那么简单。测温点布置在混炼室不同位置,数量越多,越能捕捉局部温差;冷却水回路设计是否合理,决定了热量能否快速带走;控制逻辑是否稳定,决定了温度曲线能否逐批复现。
为什么设备容易在温控上“省”?因为减少测温点、简化冷却回路可以明显降成本。但带来的后果是,操作工为了防焦烧只能延长混炼时间或降低转速,反而拖累效率。更麻烦的是,批次间温度曲线不一致,胶料门尼粘度波动,后续硫化工艺很难稳定。
考察设备时,建议重点追问三件事:测温点数量和位置、冷却水流量控制方式、是否有自动调节功能。这些信息比价格表上的数字更能判断一台设备能否压住胶料温升。
配置越好的设备,采购成本自然越高。但橡胶密封件生产是连续过程,混炼胶质量一旦波动,后续挤出、硫化、成品全链都会受影响。与其在设备上省下几万元,不如算算一批焦烧胶料报废造成的损失。
同为橡胶密封件,高硬度的FKM骨架油封和软质EPDM密封条的混炼难点完全不同。前者需要更强的剪切力才能将填料打散,若转子选择偏弱,混炼时间拉长,胶料反复剪切后温度升高,焦烧风险随之上升;后者更容易发粘、不易分散,对填充系数和温控曲线的要求也不同。配置与胶料特性错配,带来的隐性损失往往高于设备本身的价差。
选型时建议按以下顺序梳理需求:
带着这份清单去询价,供应商才能给出有意义的方案和报价。此时再对照精密炼胶机价格表,您看到的就不是一个孤零零的数字,而是不同配置组合下的生产回报。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
