

橡胶密封件挤出时,冷喂料挤出机温度过高是个容易被低估的麻烦。胶料还没到机头就开始发烫,表面出现焦烧颗粒,尺寸忽大忽小,停机清胶的频率也跟着上来。很多班组第一反应是调低机筒温度、降螺杆转速,但温度表显示正常,胶料实际温度却降不下来。这往往是喂料量、温控精度和停留时间三个工艺参数没有匹配好。下面从这三个方向分析高温从哪来、怎么处理,帮助您减少废品、减少非计划停机。
橡胶密封件对热历史敏感。胶料中通常含有硫化体系,如果挤出过程中局部温度过高,胶料会在机筒内提前硫化,成型后密封件断面出现熟胶颗粒、表面毛糙、边缘缺料。更隐蔽的是,温度高会让胶料黏度下降,挤出流速不稳定,O形圈、垫片的尺寸波动增大,后续硫化后难以修正。
除了外观和尺寸,高温还会影响胶料的分散状态。密封件要求填料和助剂分布均匀,温度控制不住时,局部过热的胶料流动性差异变大,容易出现局部硬点或软点,影响密封件的压缩永久变形和回弹性能。从生产管理角度看,温度异常带来的不只是废品,机头压力波动会加速滤网、模具磨损,清机次数增加,人工工时和胶料损耗都会上升。
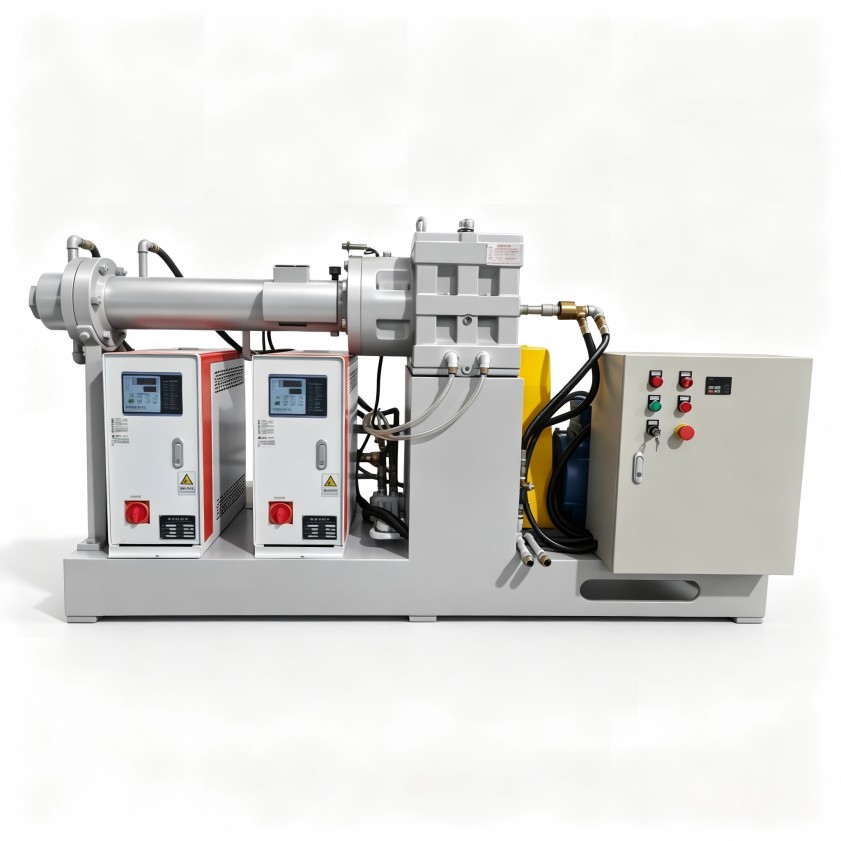
温度稳定对密封件质量的影响,往往比一时产量更重要。尺寸公差严格的产品,机头温度只要出现周期性波动,外径、内径就可能超差。这种废品不像焦烧那样明显,却更容易流入装配环节,造成后端投诉。
填充系数不是简单的“多喂点料”,它反映的是喂料量与螺杆输送能力之间的匹配关系。喂入量偏大时,胶料在螺槽内被强烈挤压,剪切应力增加,机械能大量转化为热量,冷喂料挤出机温度过高往往先从机筒中段表现出来。喂入量偏少时,胶料在螺槽内不能充分向前推进,停留时间变长,机筒外加热持续作用,胶料同样会升温。
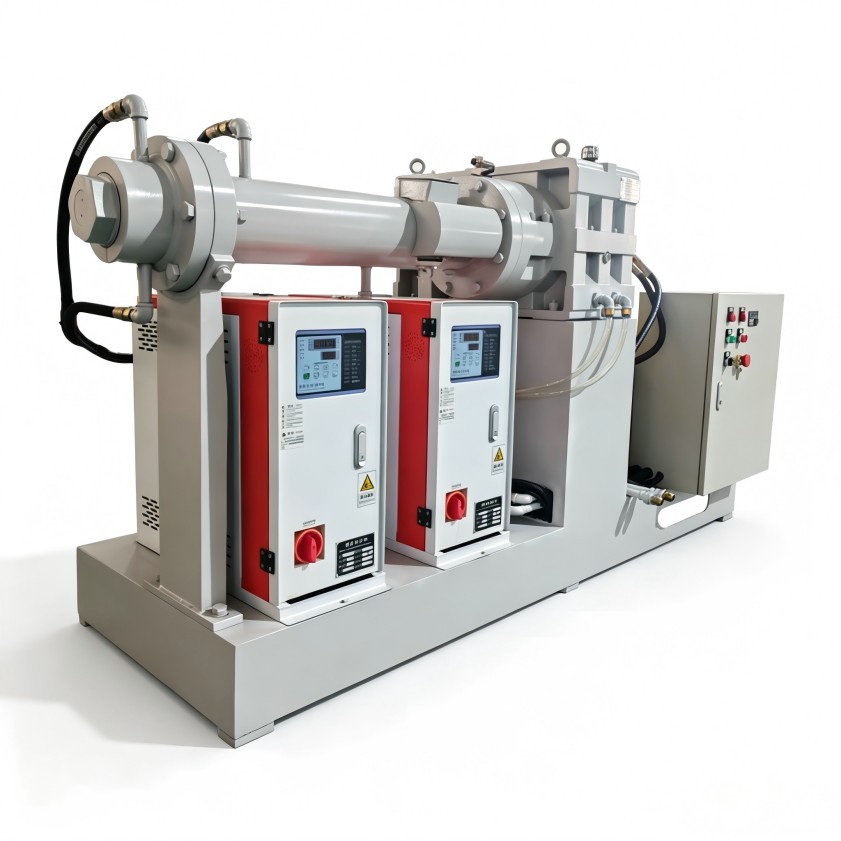
判断填充状态是否合适,可以看主机电流和出胶量是否稳定。电流持续偏高,说明喂入量偏大;出胶量断断续续,则可能喂入不足。调整时先把喂料辊转速和胶条尺寸匹配好,观察一段时间再动主机转速。要注意,填充系数和胶料状态有关,换批次后原来的喂料设定可能不再适用。
多数冷喂料挤出机的温度传感器安装在机筒壁上,显示的是筒壁温度,而不是胶料内部温度。胶料在螺杆和机筒间隙中受到剪切,热量往往从胶料内部产生,再向外传导。如果冷却水流量不足、管路结垢或电磁阀动作不灵敏,筒壁温度看着正常,胶料内部可能已经超温。
遇到温度问题时,不要急着认定是设定温度偏低。检查冷却水进出口温差、温度显示值波动幅度、螺杆是否单独冷却,比反复降低设定值更有效。若机组支持多点测温,可以对比各段实际温度,找出异常温升的区段。
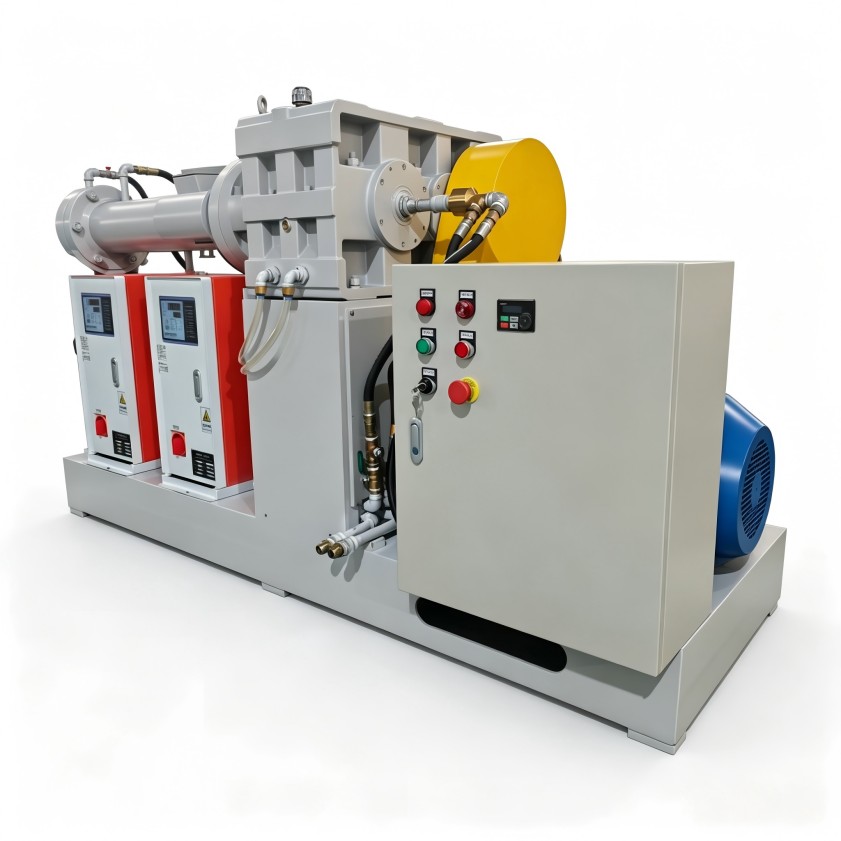
对于没有机头胶温监测的设备,可以用手持红外测温仪辅助观察。每次测量位置和操作方式保持一致,记录出来的数据才有可比性。
有些操作人员认为转速调低,剪切热减少,温度就能降下来。但挤出速度变慢,胶料在机筒内停留时间延长,外加热和残余剪切热仍会持续积累,冷喂料挤出机温度过高的问题不一定解除。
正确思路是让胶料在尽量短的时间内均匀通过挤出段,同时避免剪切过强。对焦烧时间偏短的胶料,尤其要平衡螺杆转速和喂料量:转速快,剪切热上升;转速慢,热历史变长。每次调整幅度不宜过大,改完等待几分钟,观察出胶温度、机头压力和胶条外观,稳定后再决定下一步。
如果温度升高的区域集中在机头,还要检查模具、多孔板和滤网是否堵塞。这些部位会增加流动阻力,造成局部压力生热,单靠降温操作很难改善。
温度过高很少是单一原因造成的,靠临时拧阀门、降转速往往解决不了根本问题。建议把每次异常情况记录下来,包括胶种批次、喂料辊转速、主机电流、各区段温度、出胶温度和机头压力。攒几组数据后,更容易看出温度升高是发生在某一固定区段,还是整个机筒都在升温。
日常维护上,定期清理冷却水通路、检查温度传感器和水阀状态,能减少很多误判。如果是长期生产同一类密封件,还可以针对胶料的门尼黏度、焦烧特性,重新设定各段温度曲线。
当操作和工艺调整都试过之后,设备本身的温控能力也需要纳入考量。老机组可能缺少螺杆温度监测、冷却效率不足,或者温控系统响应滞后,这种情况下继续调工艺参数,只能缓解,不能根除。
如果调整多轮后仍不稳定,就要把注意力从工艺参数转向设备本身。长期做密封件产品的企业,在评估新设备时可以重点看机筒分区温控精度、螺杆芯部冷却设计、温度传感器布置位置,以及温控系统对冷却水流量变化的响应速度。这些配置不一定直接提高产量,但能减少温度异常带来的隐性损失。
温度控制涉及胶料配方、操作习惯和设备温控设计,单靠某一项调整不一定彻底解决。如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
