

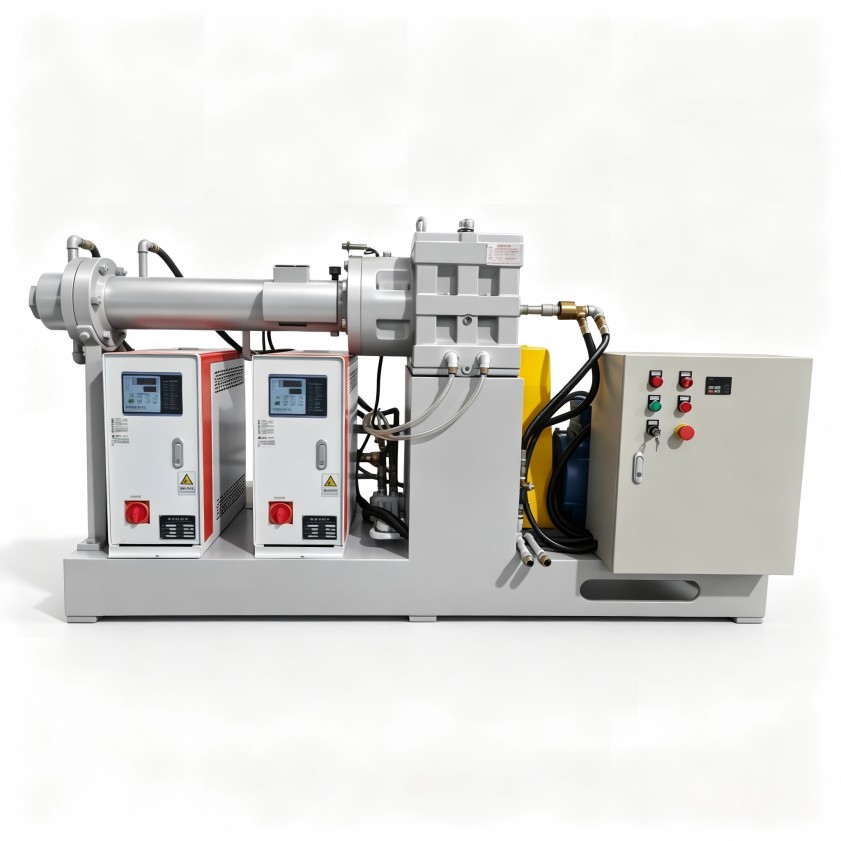
冷喂料挤出机在新能源材料混炼造粒环节出现机筒温度持续偏高时,直接后果是料温超过胶料允许的焦烧窗口,轻则产生早期硫化颗粒,重则导致整批料报废。不少现场人员第一反应是加大冷却水流量,但机筒入水温度已降到接近冰点,排出的水却仍是温的——这说明热量来源并不只在机筒外壁,更可能来自塑化段内部的剪切生热与摩擦积累。
常见的处理误区有两个方向:一是只调温控表参数,不检查螺杆构型与胶料流动特性的匹配程度;二是反复调整喂料量,试图用降低产量来换取温升收敛。这两种方式都没有触及问题核心。冷喂料挤出机的温升,本质上是机械能输入、胶料黏弹性耗散与散热能力三者之间的平衡被打破。本文从塑化段热量来源、螺杆参数匹配、温控系统响应三个维度展开,梳理温度过高的判定顺序和解决路径,供设备管理和工艺技术人员参考。
冷喂料挤出机与热喂料工艺的显著差异,在于胶料以室温状态进入螺杆后,需要在一个较短区间内完成升温、塑化和均化。这个过程所需的能量并不全来自机筒加热器,更多来自螺杆旋转对胶料施加的剪切与挤压。胶料在螺槽中反复经历拉伸、压缩和剪切变形,黏性耗散将机械能转化为热能,使料温在前进方向上快速上升。
因此,当温度显示值超出工艺上限时,首先应该区分是什么性质的热。
这一段判断的意义在于,确定温度过高的源头是“机械过载”还是“散热不足”,两者后续调整方向截然不同。前者需要从螺杆构型和填胶量入手,后者则需要检查冷却水道、温控阀和换热效率。
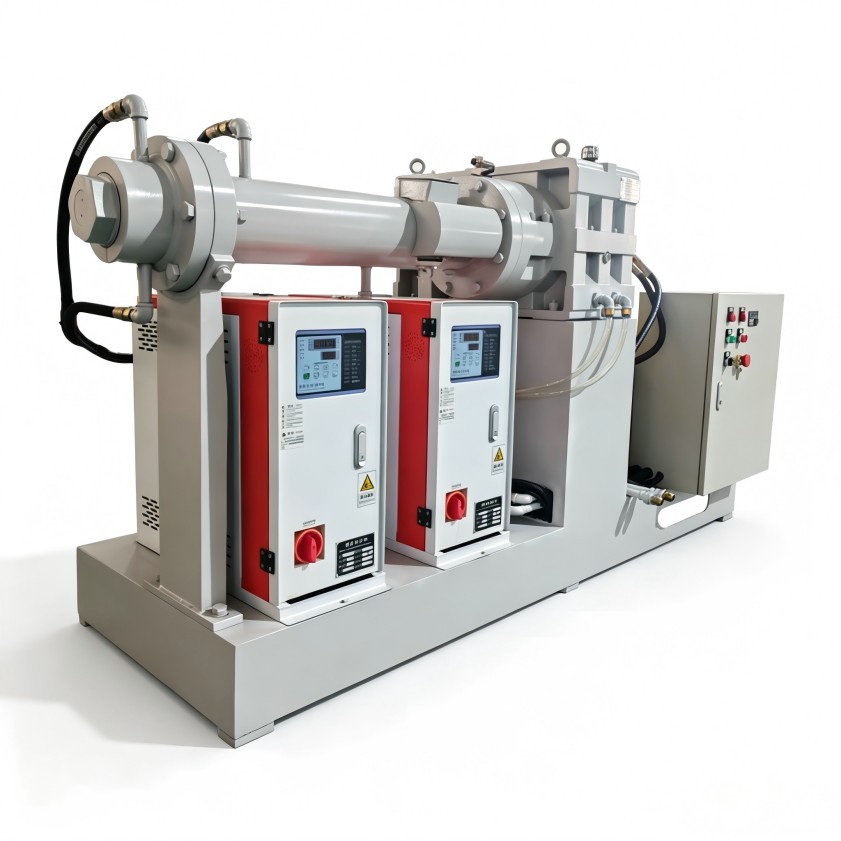
当排除了冷却水路堵塞和温控阀失灵等基础故障之后,需要将注意力转向塑化段本身的结构参数。冷喂料挤出机的螺杆通常设计有较长的塑化段,其作用是在低压状态下将室温胶料逐步压实、排气并建立足够的塑化均匀度。塑化段对温度的影响体现在以下三个匹配关系上。
长径比较大的螺杆,胶料在机筒内经历的剪切路径更长,单位质量胶料获得的机械功输入也更多。如果配方中本身含有较高比例的炭黑或无机填料,胶料刚性增大,同样的转速下黏性耗散会更强烈。此时若长径比偏大而冷却能力不足,料温会沿螺杆长度方向单调递增,最终在机头处形成高温峰值。反之,长径比过小则塑化不均匀,局部胶料因未充分混合而反复承受额外剪切,同样会带来局部过热。
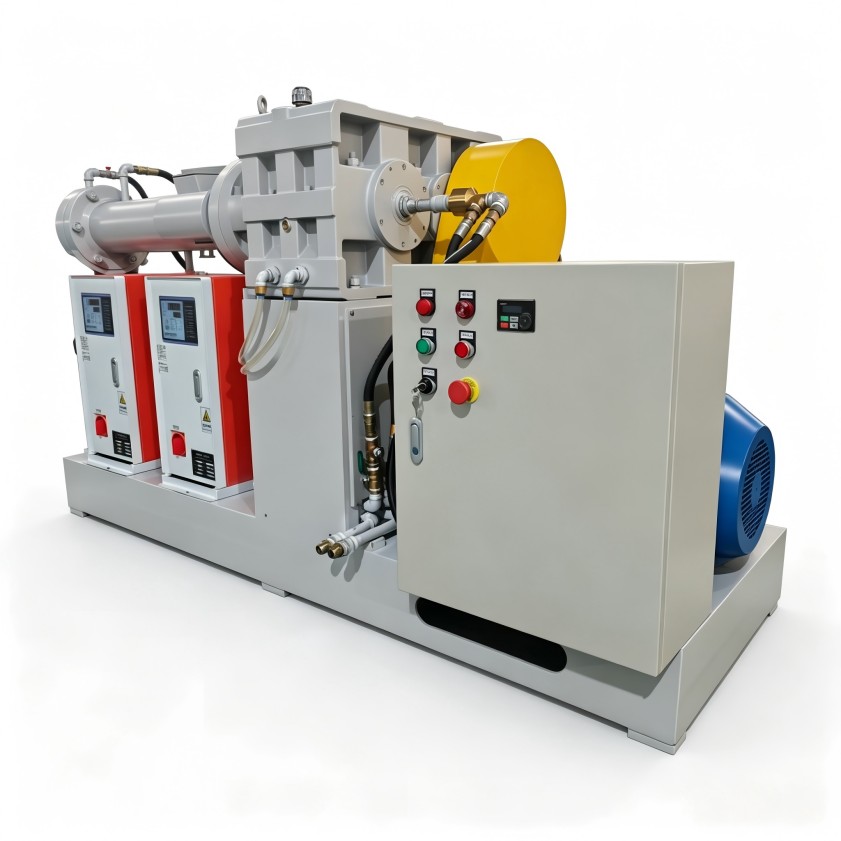
浅槽螺杆在同等转速下会产生更高的剪切速率,有利于分散混合,但代价是温升速度加快。深槽螺杆则相反,产量潜力大但塑化效果受限。对温度敏感的胶种,需要选择中间类型或分段式螺槽设计——前段深槽用于吃料和输送,后段渐变压深用于建立塑化压力。如果设备出厂配置的螺杆是通用型,换用高硬度、高黏度胶料时,原有的浅槽设计就容易触发温度上限。
部分冷喂料挤出机在塑化段末端加入混炼元件以增强分散效果。这些元件会显著增加局部能量输入,其安装位置和角度直接决定额外热量的集中程度。若混炼元件靠近机头而非塑化段中后部,高温区会与机头压力区重叠,进一步压缩允许的温升裕度。
新能源材料中常见的含氟聚合物、有机硅体系和陶瓷粉末填充胶料,对温度敏感性的表现各不相同,不能用同一套温控标准处理。
含氟胶料在高温下虽然不会迅速焦烧,但会释放腐蚀性气体,长期偏高会损伤螺杆表面和机筒内衬。温度异常时更棘手的地方在于,操作人员从外部无法直接察觉,往往要等到制品出现气泡或表面粗糙后才反应过来。有机硅体系则相反,其黏度对温度变化极为敏感,温度稍有上升,流动性会大幅改善,容易让操作者误以为工艺正常,实际却已逼近交联温度。陶瓷粉末填充胶料的导热系数与纯橡胶差异明显,热量在胶料内部不易均匀传导,靠近螺棱处的胶料可能已达到危险温度,而机筒热电偶测得的数值仍显示正常。
针对这类温度敏感型胶料,仅依赖机筒温度传感器并不足够。更稳妥的做法是通过机头熔体温度测量、螺杆扭矩变化趋势和制品外观三方面交叉验证,建立该胶种专用的“温升-扭矩-外观”对应关系。在日常生产中,为不同胶种设置独立的温度报警阈值区间,而非使用设备出厂时的统一参数,能够更早地发现异常趋势。
冷喂料挤出机温度过高的治理,最终要落到温控系统的响应策略上。大多数设备的温控逻辑是闭环PID调节,设定值由工艺人员输入,系统根据热电偶反馈调节冷却水阀开度或加热器功率。这套逻辑成立的前提是温度变化相对平缓,但当胶料批次间的门尼黏度波动较大,或喂料温度因存放条件不同而变化时,原本合理的PID参数会变得反应迟钝。
一种实用的改进思路是分段温控策略。将机筒沿轴向划分为若干独立控温区,每个区段的设定温度跟随胶料在螺杆中的状态变化而调整。加料段保持较低温度以利于吃料,塑化段适当放宽温度波动范围,机头和模具段则严格控制在胶料焦烧窗口以下。各段之间设定温度梯度,而不是全线使用同一温度目标值,这样既允许塑化段产生必要的剪切热来降低胶料黏度,又不会让热量在机头处无限叠加。
另一种改善方向来自冷却介质的管理。常规冷却水系统若同时供多条挤出机使用,夏季水温偏高时,温控阀会长期处于全开状态,丧失调节余量。若能在工艺用水回路增加二次换热或独立冷水机组,保持进入设备的水温恒定且可控,温度算法的调节空间会显著拓展。设备管理人员可以留意一下冷却水进机温度是否常年稳定在设定范围,这往往是被忽略的温度异常诱因。
关于冷喂料挤出机温度过高的处理,核心思路可以归纳为一句:先定位热源属性,再调整结构匹配度,最后优化温控策略。如果排查过程中发现设备原配的螺杆构型或温控能力无法满足特定胶料的工艺窗口要求,也不妨考虑对照实际胶种重新校核设备的匹配性。利拿实业在橡塑混炼挤出领域有15年以上研发积累,70多项自主专利覆盖螺杆构型设计与温控系统集成,可结合具体胶种配方和产能需求,对现有设备或新购设备提出针对性的结构优化方向,帮助温度敏感型生产场景建立更从容的工艺裕度。如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
