

橡塑冷喂料挤出机对比,真正要做的不是翻着两张参数表找不同,而是回到自己的胶料配方和产线工况上找需求。电线电缆料的生产尤其典型——PVC、PE、XLPE、橡胶护套料对温度敏感度不同,升温和冷却节奏也不一样,设备选型一旦脱离实际物料,投产后面临的就是塑化不均、温度波动、焦烧等一连串问题。本文围绕胶料适配、温控设计和工艺匹配三个维度展开,帮你理清对比选型时真正值得关注的地方。
电线电缆料的配方体系,比很多人想象中更复杂。PVC护套料的加工窗口相对宽,但硬度不同、增塑剂比例不同,物料在螺杆中的流动行为就会有不小差异;XLPE绝缘料对温度跳动非常敏感,剪切过强或停留时间偏长,都可能带来早期交联风险;橡胶类护套料则要求更充分的剪切塑化,同时要保持挤出温度的均匀性。
这几类物料的差异,决定了冷喂料挤出机不能靠一套通用螺杆应对所有工况。对比设备的前提,是先把自己的胶料体系梳理清楚。如果这一步跳过,后面的参数对比就成了纸上谈兵。
有些用户习惯把螺杆直径和电机功率作为主要比较项,忽略了物料在机筒内的停留时间和温度历史。同样标称产能的两台设备,换一个配方后的实际表现可能差出一大截,投产后出现出片不匀、焦烧频繁的情况并不少见,返工成本和停机损失往往超过设备采购时的差价。
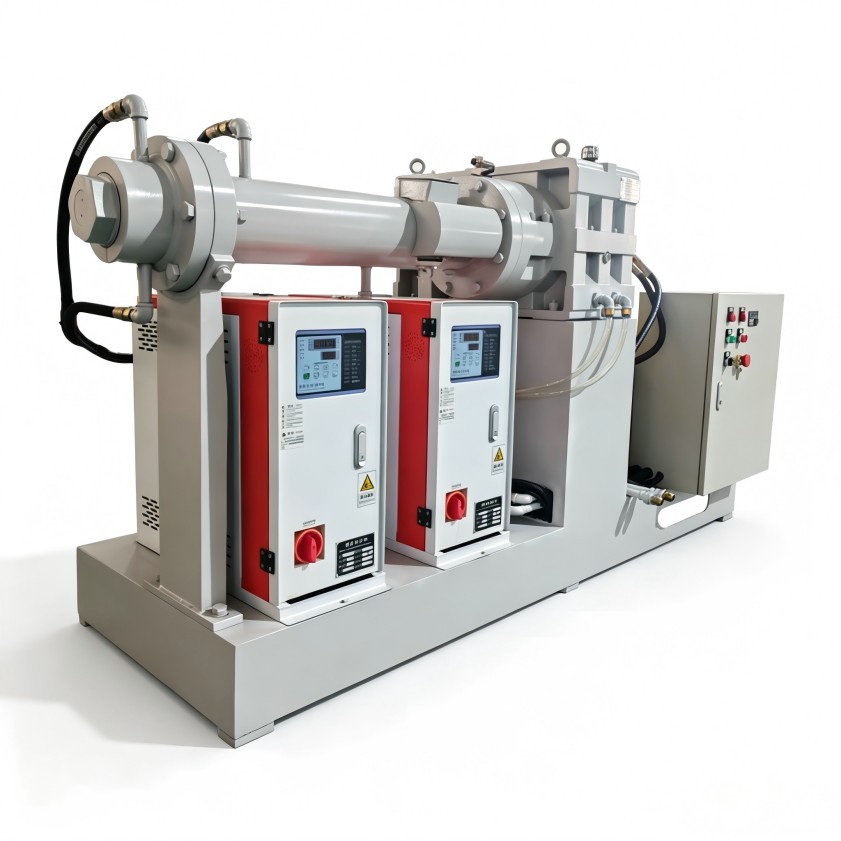
冷喂料挤出机对比,先看胶料,再看参数,这个顺序不能颠倒。
在橡塑冷喂料挤出机对比中,温控系统是电线电缆料用户需要重点考察的部分。机筒的加热冷却回路、螺杆内部的介质流道、各段温区的独立调节能力,共同决定了物料在挤出全程的温度轨迹。
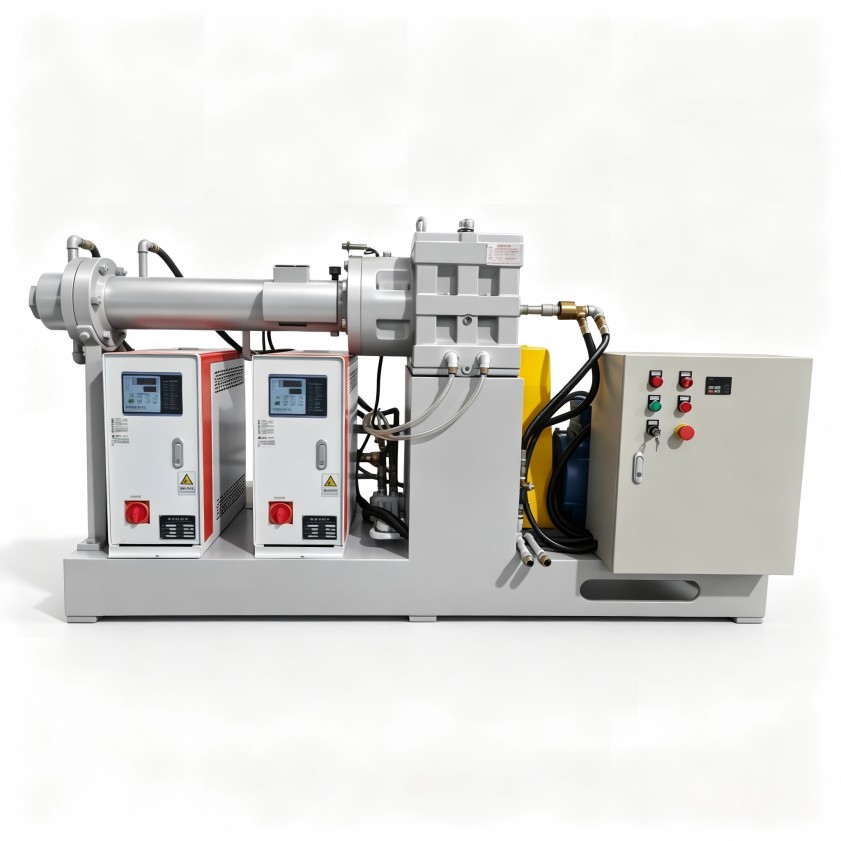
对比设备时,建议把下面几个项目逐项确认清楚:
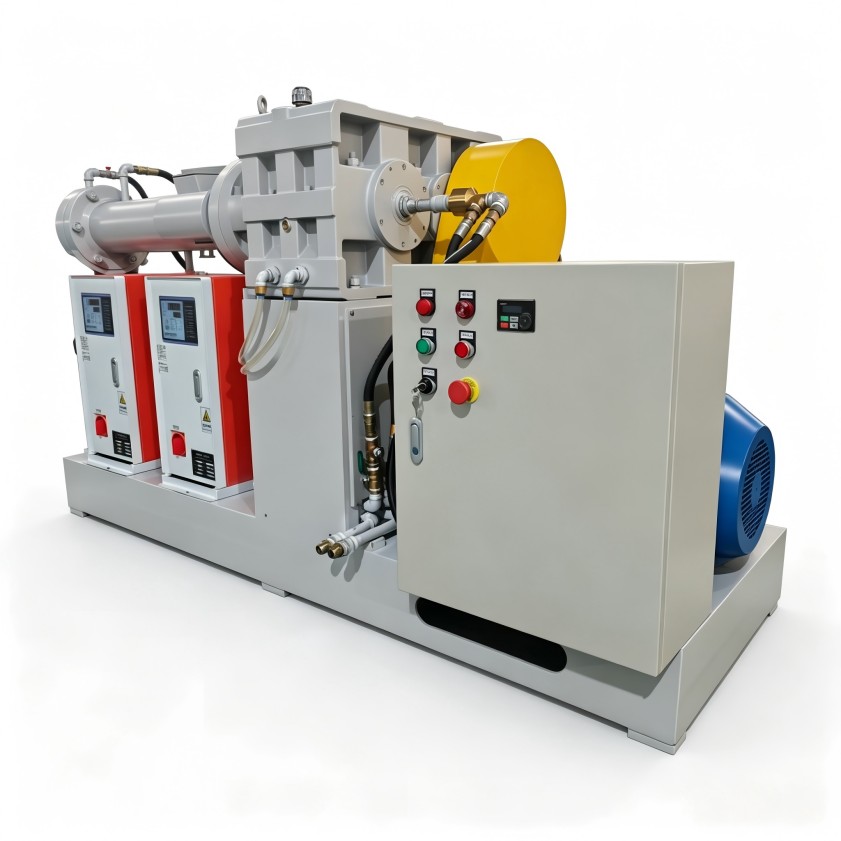
只看文本说明,很难判断优劣。更有效的做法是让供应商提供实际加工同类胶料时的温度曲线,或者直接在样机上做一次带料测试。
冷喂料挤出机的产量,并不完全取决于设备本身。喂料段的填充状态、螺杆转速与各区段温度之间的匹配关系,都会影响最终的挤出效率和出片质量。
电线电缆料的温度梯度要求比普通塑料造粒更严格。进料温度偏高,物料可能在输送段就开始塑化,导致后续剪切段负荷不均;进料温度偏低,又可能造成塑化不足,出片表面粗糙。理解这一点后,就不难明白为什么同样一台设备,在不同用户手里产能差距可能很大。
对比设备时,预设的产量目标要和实际工艺条件挂钩。设备样本上的产能数字,通常是在特定物料、特定螺杆设计和特定转速条件下测得的。换一种配方,实际产量可能明显下降,波动幅度也可能拉大。因此,建议要求供应商提供同类型胶料的生产记录,或者安排带料试机。现场观察物料在各段的温度变化、出片状态和设备运行稳定性,比任何参数表都更直观。
第一类弯路是只盯产量。产能数字确实重要,但若出片温度不均匀,后续辐照交联或硫化环节的质量波动会被放大,合格率一旦下降,单位成本反而上升。
第二类弯路是用通用设备的思路套专用工艺。普通冷喂料挤出机面向的是混合胶种,螺杆参数偏折中;用于电线电缆料这种温度窗口窄的物料,短期试机也许看不出问题,连续生产后塑化不稳定、温度漂移等毛病会逐渐暴露。
第三类弯路是忽视与上游混炼设备的协同。冷喂料挤出机的来料状态,跟前道开炼机或密炼机的出片厚度、温度均匀性直接相关。如果整条产线的设备选型各自为政,喂料和挤出之间的衔接就不顺畅,最后出问题的往往是整线平衡,而不是单机性能。
想清楚这几点,再回头看橡塑冷喂料挤出机对比,思路会清晰很多:温控能力、胶料适应范围、维护便利性,这些维度的权重不应当低于产量数字。
选型工作可以按下面四步走。
第一步,梳理胶料体系。 把常用配方的基材、填料比例、温度边界整理成清晰的文档,让设备供应商在第一次沟通时就能理解你的真实需求。
第二步,确认现场工况。 包括车间可用面积、来料方式、操作人员配置、日常维护能力。这些条件决定了设备的结构形式、自动化配套和交付范围。
第三步,带着需求清单去对比。 向供应商明确提出温控精度、产能目标、换料方式、清洗便利性等要求,并请对方说明设备如何满足这些要求。
第四步,安排试机。 在同等物料和相近工艺条件下观察设备的实际表现,重点关注温度稳定性和出片均匀度。
利拿实业在橡塑混炼成型领域有多年的设备研发和生产积累,可以根据电线电缆料用户的实际胶种和工况,提供非标定制的混炼挤出设备方案。选型阶段把需求边界划清楚,后续安装调试和批量生产的路会好走很多。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
