

橡胶密封件对胶料分散均匀度的要求比一般橡胶制品更严格。打样阶段混炼不均,往往不会立刻暴露,直到硫化后才出现硬度波动、局部欠硫或压缩永久变形偏大,试样结果失去参考意义。不少工程师反复调整配方,却忽略了实验设备本身的工艺参数问题。本文从填充系数、转子转速与温控精度三个维度,分析一套更贴近生产实际的实验室炼胶机实验方案,帮助您减少无效试错。
实验室炼胶机与量产密炼机在结构上接近,但容积小、散热条件不同,物料在腔体内的流动状态与生产设备有明显差异。如果直接把生产配方、投料顺序和转速曲线照搬到实验室设备上,容易出现排胶效果与生产状态不一致的情况。这种偏差并不代表配方有问题,而是设备与配方之间的匹配关系需要重新校准。理解这一点,是设计实验方案的前提。
有些配方在实验室打样时数据稳定,一上生产线就出现波动。这不一定全是放大效应,也可能是实验方案没有参照生产设备的剪切条件;反过来,如果实验方案过于理想化,忽略生产中的温度波动和混炼时间余量,试样数据同样不具备参考价值。实验方案的设计原则,应当让数据具备向生产迁移的可能。
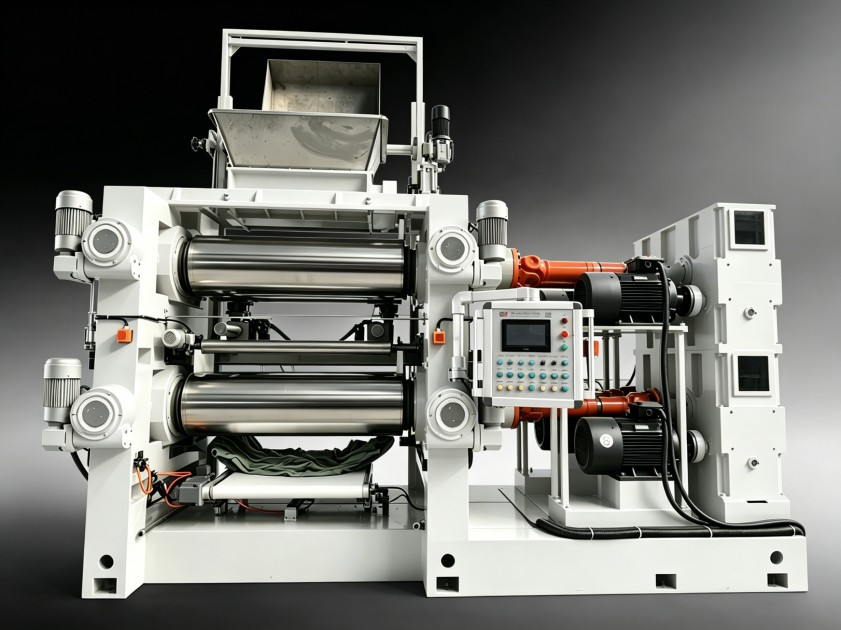
混炼过程中,胶料需要受到充分的剪切和挤压,才能将配合剂打散并均匀包裹。填充系数过低,物料在转子与腔壁之间无法形成有效阻力,剪切作用减弱,分散效果随之下降。填充系数过高,又会导致胶料升温过快、设备负载加大,甚至从加料口溢出。
对于橡胶密封件胶料这类含胶率较高的配方,填充系数的确定不能只参照设备说明书上的通用区间,而是要根据实验批次的目标容量、胶料硬度和配合剂比例反复验证。每次调整后,记录电流变化和排胶温度,有助于找到最适合当前配方的投料量。
硬度较高的胶料流动性差,混炼时剪切生热更集中,填充系数宜适当调低,给温控留出余量。硬度较低的胶料相对容易混匀,填充系数可以适当提高一些,但要注意胶料在转子部位的打滑现象。通过小批量梯度试验来观察分散状态,比直接套用经验值更稳妥。
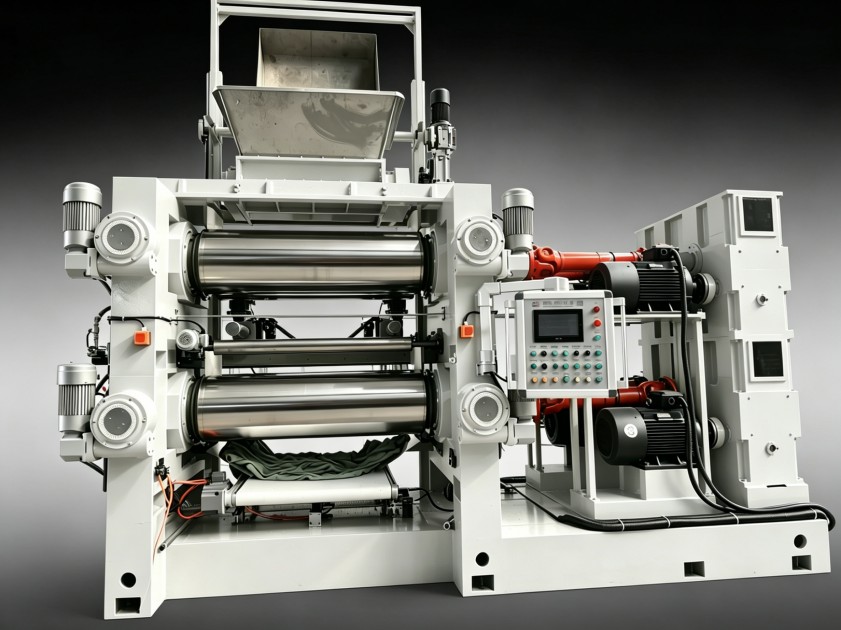
转子转速直接影响剪切速率与生热速率。转速提高,剪切增强,理论上更有利于填料团聚体的破碎,但密封件胶料的温度敏感性强,转速升高带来的摩擦热如果来不及散失,胶料温度快速上升,焦烧风险同步增加。
比较实用的做法是分阶段控制转速。加料初期采用较低转速,让配合剂先与生胶粗混,避免粉体飞扬和局部富集;待大部分物料进入转子工作区后,再把转速调整到需求水平进行分散。排胶前适当降低转速,有利于温度平稳。这个过程可以根据实际观察到的电流曲线和胶料状态逐步修正,形成适合本厂配方的操作节奏。
密封件胶料中的硫化剂和促进剂对温度敏感。实验室设备容积小、热容量小,如果温控系统响应迟滞,混炼过程中的温度波动会比生产设备更明显。温度偏高,轻则影响促进剂分散状态,重则造成早期硫化;温度偏低,则容易导致配合剂分散不彻底,试样性能波动。
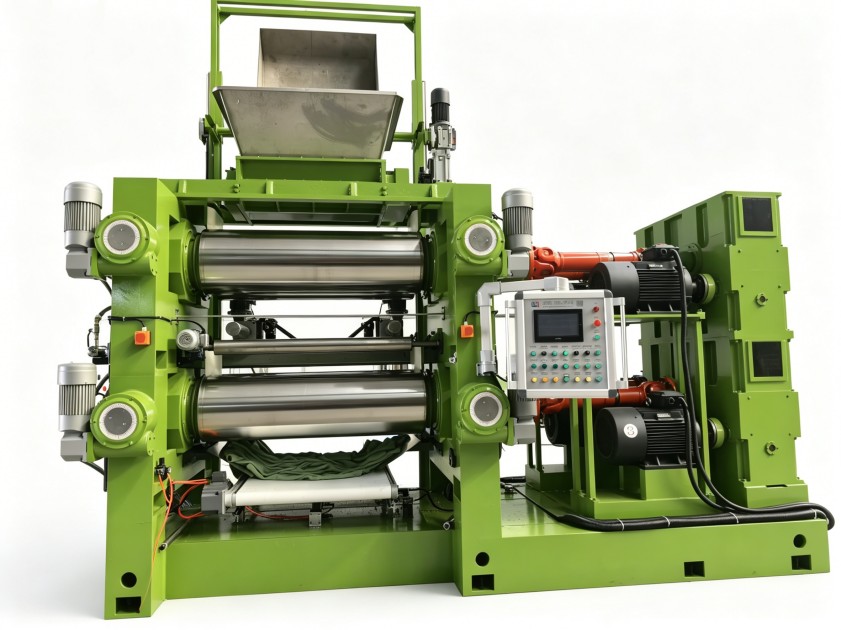
判断一个实验方案是否合理,不能只看最终排胶温度,还要看升温曲线的形态。正常的混炼过程,升温应该是平滑递增的。如果曲线在中段出现突然抬升,说明转子转速或填充系数偏高;如果曲线长时间不上升,则可能投料量不足或散热过快,物料没有得到充分的剪切。这个判断方法不需要额外增加检测设备,从设备面板的数据记录中即可读取。温度均匀性的验证,可以在排胶后立即测量胶料不同位置的温度差,差异过大说明腔内混合不够充分。
对于需要频繁更换配方打样的密封件生产企业,设备的温控响应速度和数据记录能力,会直接影响实验方案的落地效率。利拿实业在橡塑混炼设备领域有多年技术积累,深知实验室设备与生产设备之间的衔接需求,在方案沟通时也会更关注客户的胶料特性和现有打样流程。
实验室实验方案的价值,不只是做好试样,还在于给生产提供可参考的基线。每次打样后的记录,除了保留配方编号和混炼时间,还应包括投料量、转子转速、升温曲线、排胶温度以及设备电流变化。积累一段时间后,这些数据会形成一套与自身产品线匹配的数据库。
当生产设备上出现分散不良或焦烧问题时,可以通过对比实验室数据与生产数据的差异,缩小排查范围。比如实验室排胶温度正常而生产偏高,问题可能出在生产设备的冷却效率或批次投料量偏大;实验室与生产都偏高,则更可能是配方本身的焦烧安全性不足。如此,实验室炼胶机不仅仅是打样工具,也是产品工艺质量管理的起点。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
