

鞋材生产最怕的不是胶料贵,而是开炼机在关键节骨眼上掉链子。辊筒表面出现麻点、轴承温度居高不下、胶片厚度忽厚忽薄——这些问题多半不是设备本身不行,而是保养动作没做对。很多鞋材厂把开炼机保养理解为“打黄油、擦台面”,忽略了辊筒间隙、温控精度和润滑系统之间的联动关系。保养顺序一旦颠倒,设备寿命和胶片品质都会受到影响。
本文从日常点检、辊筒与温控维护、异常排查三个层面,梳理一份可以对照执行的开炼机保养思路。内容不绕弯子,直接讲哪些环节容易漏、哪些动作做了反而伤设备。
鞋材开炼机的日常保养,重点不在“做了多少项”,而在“按什么逻辑做”。正确的顺序应该是:先看润滑状态,再查辊温均匀性,最后确认辊距是否稳定。这个顺序能帮助操作人员在第一时间发现潜在隐患。
这个流程的核心逻辑是:润滑系统是辊筒和轴承的保护层,保护层失效之前,设备不会给你明显的预警信号。 保养的价值就在这里——在异常变成故障之前发现它。
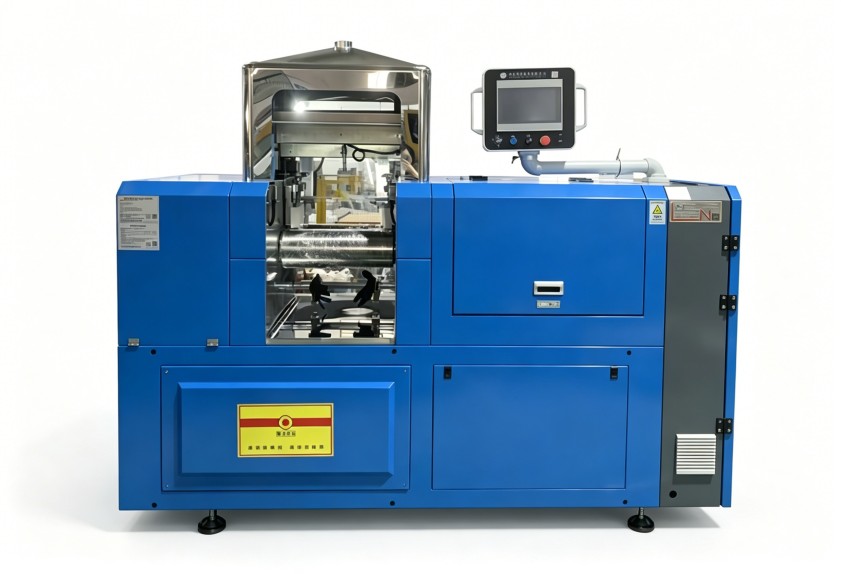
鞋材胶料对温度敏感。辊筒表面温度不均,直接反映在胶片的光洁度和厚度公差上。很多厂家在保养时只校准仪表显示温度,忽略了辊筒内部通道的实际热交换效率,这是常见的认知偏差。
辊筒表面状态检查是保养的首要任务。每次停机后,用软质工具清除辊面残留胶料,重点观察辊面是否有细小凹坑或划痕。这些损伤一旦形成,会通过胶片表面缺陷被放大,后续处理成本远高于保养成本。
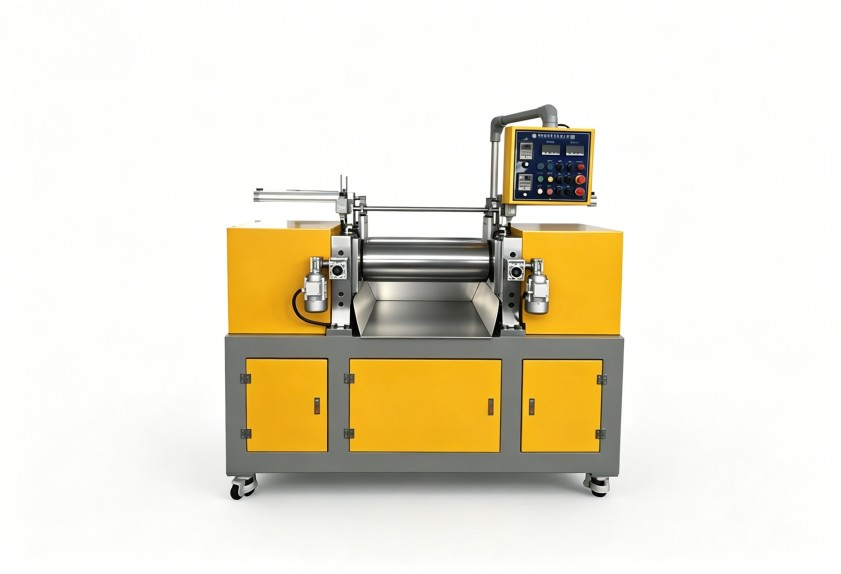
辊距调整机构需要周期性润滑和间隙确认。调距丝杆和螺母长期处于受力状态,润滑不到位会导致调距卡滞,影响胶片厚度的一致性。建议每季度检查一次丝杆间隙,并补充合适粘度的润滑油。
轴承游隙检测不可忽视。开炼机辊筒在重载低速工况下运行,轴承游隙过大会导致辊筒径向跳动增大,加速密封件磨损。用百分表在辊筒端部打表测量,游隙超出设备出厂说明书的范围时,需要调整轴承座垫片或安排更换轴承。
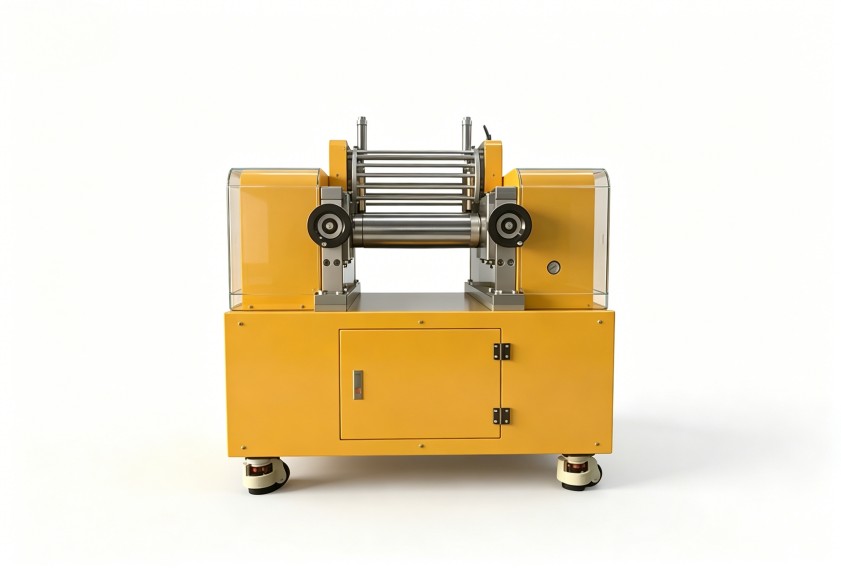
温控系统的保养核心在于确保管道内壁不结垢、感温探头位置准确。如果温控介质是水,水质硬度高的地区容易在管道内壁形成水垢层,导致实际辊温与设定值偏差逐渐增大。建议每半年检查一次温控管道进出口温差,温差偏大时进行管道清洗。
感温探头如果安装位置松动,测量值会失真。保养时注意探头的固定情况,同时用便携式测温枪在辊面不同位置进行比对,确保温度分布均匀性控制在合理范围内。鞋材配方中硫化和发泡体系对温度波动非常敏感,这一环节值得重视。
开炼机在鞋材生产中出现的异常,相当比例源于保养计划未能随工况调整。以下三个问题在鞋材厂较为典型,可以作为保养排查的切入点。
胶片粘辊或脱辊困难——先看辊温,再看辊距。刚换季时环境温度变化大,加热时间不足导致辊温偏低,是粘辊的常见原因。如果辊温正常,再检查辊距是否过小导致胶料挤压过度。
辊筒两端温度不一致——优先排查温控管道是否存在气阻或堵塞。单端温度偏低时,检查该侧管道阀门开度和回水温度。日常保养中应定期排放管道内气体,避免气阻影响换热效率。
轴承座漏油——不建议直接更换油封了事。漏油往往是轴承间隙增大导致的密封失效,只换密封件治标不治本。此时应同时检测轴承径向游隙和辊筒支撑状态,确定是否需要对轴承进行调整或更换。
这些现象背后有一个共同点:保养动作需要根据季节、胶料配方、运行负荷动态调整。固定周期加脂、固定温度设定、固定检查项的“一刀切”保养模式,很难适配鞋材多品种、小批量的生产特点。
真正有效的鞋材开炼机保养手册,不应停留在纸面上,而需要与车间现有的点检制度和操作人员技能匹配。建议重点做好三件事:一是建立保养记录数字化台账,记录每次保养时的实测数据,方便追溯异常趋势;二是针对操作人员开展定期培训,重点讲解异常声音和温度变化的判断方法;三是根据鞋材订单淡旺季调整保养频次,生产负荷大时适当缩短润滑和温控系统的检查周期。
设备管理水平的差距,往往不是体现在故障发生后的维修速度上,而是体现在故障发生前的保养判断上。对于鞋材生产企业而言,一套能落地执行的设备维护思路,本身就是成本控制的一部分。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案,设备结构设计与维护便利性可协同考量。

 18046916153
