从设备配置与工艺协同入手,破解冷喂料挤出机温度过高难题
在塑料改性或新能源材料混炼挤出环节,操作人员最担忧的异常之一就是冷喂料挤出机温度过高。这绝非简单的仪表读数问题,它直接导致高分子材料热降解、焦烧,使最终制品出现黑点、强度下降或颜色不均,严重时甚至堵塞机头、损坏螺杆。许多现场人员的第一反应是调低加热功率或提高冷却水流量,但这往往治标不治本,甚至可能引发塑化不均的新问题。本文将从设备硬件配置与工艺参数设定协同作用的维度,分析温升失控的根源,为设备选型与日常生产管理提供更具操作性的改善方向。
一、为什么你的降温措施效果不佳?误区在哪里?
面对挤出机温度飙升,常见的应急处理是强化外部冷却。这种做法基于一个假设:温升主要来自外部加热系统或摩擦生热,只要冷却效率够高就能压住。然而,对于冷喂料挤出机而言,这个假设忽略了物料在机筒内经历的是一个动态的、复杂的能量转化过程。
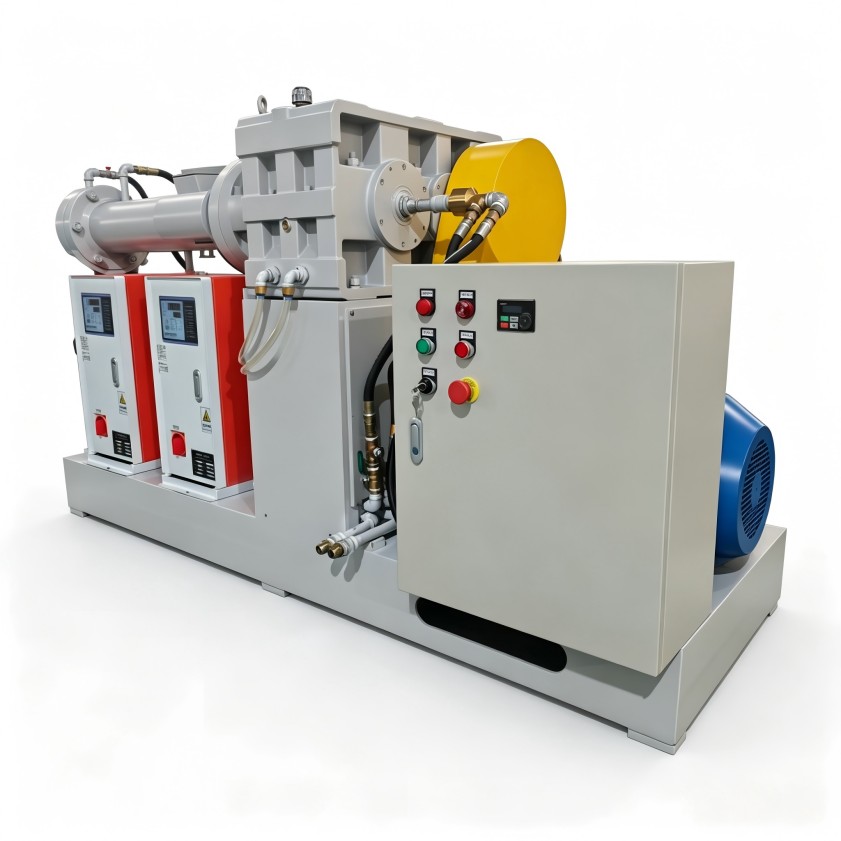
真正的误区在于将“温度”孤立看待。机筒上各段的温度显示,其实是机械能(螺杆剪切做功)转化为热能、外部加热/冷却系统输入/带走热量、以及物料自身物理化学反应吸/放热三者动态平衡的结果。单纯猛开冷却水,可能破坏了物料所需的塑化热平衡,导致熔体黏度波动、挤出压力不稳。因此,有效的温度控制,必须从剖析设备自身的能力配置与当前工艺的匹配度开始。
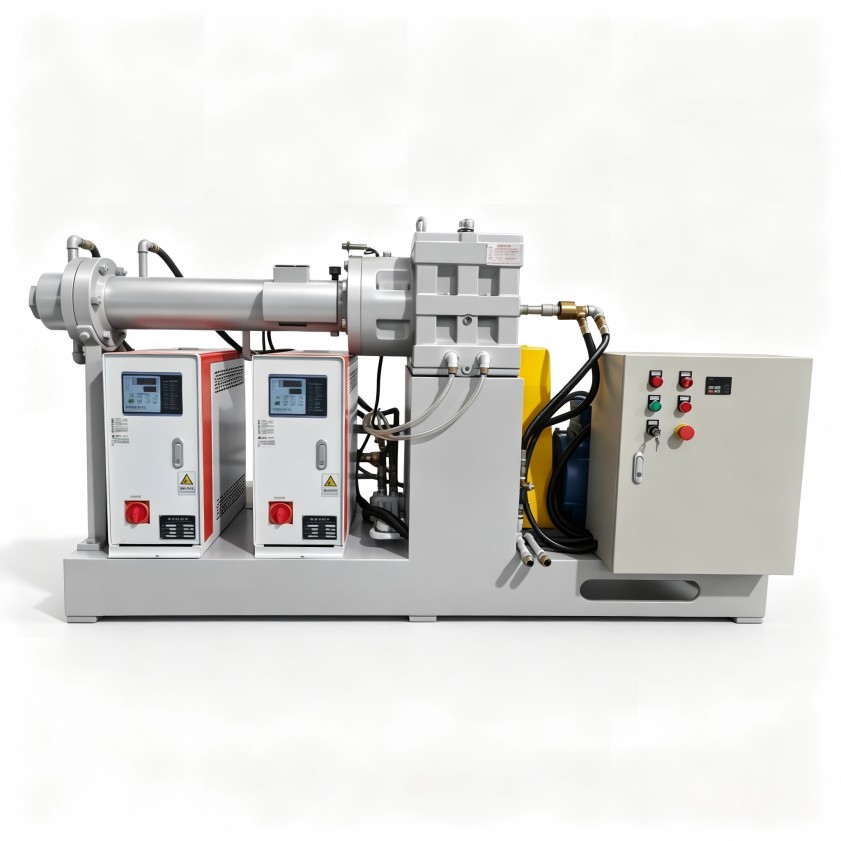
二、设备配置:哪些硬件设计决定了“耐热”与“散热”的底子?
设备是工艺的载体。一台在设计阶段就充分考虑热平衡的挤出机,能为稳定生产打下坚实基础。以下几个配置维度,直接影响其应对高负荷生产时的温控稳定性:
- 螺杆构型与长径比:螺杆是剪切做功的核心部件。针对容易温升的物料(如高填充塑料、某些热敏性弹性体),需要采用特殊的螺杆元件组合,例如增加更多的混合元件而非纯剪切元件,以更温和的方式实现分散混合,减少过度剪切生热。同时,适当的长径比可以在保证塑化质量的前提下,降低螺杆转速,从而减少单位产量的机械能输入,从源头上控制热量的产生。
- 机筒冷却系统的效能与精度:冷却不仅仅是“有水通过”。高效的冷却系统需具备:
- 足够的冷却能力:计算实际生产中的最大生热量,配置相应换热面积的冷却回路。
- 分区精密控制:尤其是喂料段和压缩段,需要更灵敏、独立的温控系统,以应对物料从固态到熔融态转变过程中巨大的吸热与放热变化。
- 快速的响应速度:当温度传感器检测到波动时,冷却阀门的响应速度决定了温度超调量的大小。
- 驱动系统的能效匹配:过大功率的驱动电机在低转速运行时效率较低,部分电能会转化为无用热;而过小的电机则可能被迫在超负荷区间运行,同样导致效率下降和额外发热。与生产工艺相匹配的驱动功率,是实现高效、低能耗、低温升运行的基础。
三、工艺参数:如何设定与调整,才能与设备“默契配合”?
即使设备配置优良,不当的工艺参数也会将其推向温升失控的边缘。工艺调试的目标是找到设备能力与物料特性的最佳平衡点。
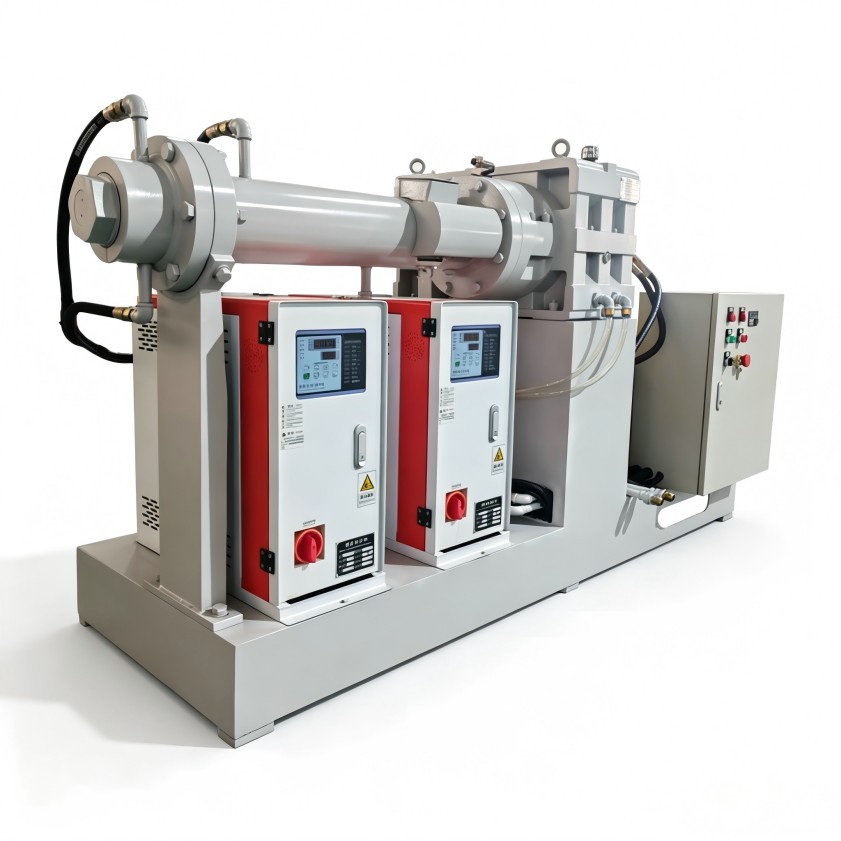
- 螺杆转速与喂料量的协同:这是影响剪切热的最直接变量。单纯提高转速以追求产量,必然导致剪切热急剧增加。关键在于保持一个合理的“填充度”,使物料在螺槽中形成稳定的输送和压实,避免因填充不足导致的空转剪切生热。对于冷喂料工艺,确保喂料段连续、稳定、均匀的供料,是维持后续段热平衡的前提。
- 温度设定曲线的科学性:机筒各段温度设定不应是一个均匀上升的直线。特别是喂料口区域,过高的设定温度会使物料过早软化,丧失固体输送能力,反而增加螺杆负荷和生热。一个合理的温度曲线应是基于物料熔融特性“量身定做”的,可能呈现先低、后升、再略降的曲线,以确保固体输送、熔融塑化、均化挤出各阶段顺利进行。
- 背压的主动利用:适当的机头压力(背压)有助于压实物料、排除气泡、提高混合均匀性。但过高的背压会迫使螺杆输出更大扭矩,增加能耗和热量。将背压控制在一个合理且稳定的范围,是工艺稳定的重要标志。
四、当问题发生时:系统化的排查与解决路径
当生产中出现冷喂料挤出机温度过高的警报时,建议遵循以下路径进行系统排查,而非仅调整单一参数:
- 首先,确认物料与配方:检查本次投入的原料批次、含水量、填充物比例或配方是否有变更。新配方可能需要完全不同的工艺窗口。
- 其次,检查设备状态:确认冷却水系统压力、流量、温度是否正常;检查温控仪表、传感器是否校准准确;排查螺杆与机筒的磨损情况,过度磨损会导致塑化效率下降,需要更高转速补偿,从而生热增加。
- 然后,回顾工艺参数:对比当前参数与历史稳定生产时的参数记录,从螺杆转速、喂料量、各段温度设定值逐一比对,找出异常变更点。
- 最后,进行联动调整:基于以上排查结果,进行微调。例如,若因物料特性变粘导致剪切热增加,可尝试小幅降低螺杆转速,同时略微调低压缩段温度设定,并观察挤出压力和产品质量的变化。
通过这种从物料到设备、再到工艺的系统性视角,才能从根本上理解和控制温度,实现稳定、高效的生产。
五、面向未来的选型思考:如何让新设备具备更好的温控潜力?
对于有计划采购新设备的企业,在选型阶段就应充分考虑未来的产品规划与温控挑战。除了关注常规的螺杆直径和长径比,更应深入询问供应商:
- 针对贵司计划生产的物料特性(如剪切敏感性、热稳定性),螺杆构型设计有何针对性的考虑?
- 机筒冷却系统的设计原理是什么?是简单的夹套水冷,还是配备了更高效的内流道或强制循环系统?
- 温控系统是简单的PID控制,还是具备更先进的自适应或前馈控制算法,以应对生产扰动?
选择一台在设计之初就融入了热管理思维的设备,将在长期生产中省去无数调试的烦恼和能耗的浪费。
结语
挤出过程中的温度管理,是一门平衡设备硬件能力与工艺参数设定的综合技术。它要求从业者不仅会操作仪表,更要理解现象背后的能量流动与物料变化逻辑。对于长期受困于温升波动、影响产品一致性与生产成本的企业,一次深入的技术复盘与设备评估可能带来显著的改善。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。



 18046916153
