

陶瓷粉末与粘结剂在啮合机中混炼,表面看与橡胶混炼流程相似,实际运行时却常见分散不均、温升偏快、批次之间波动大。不少工厂沿用橡胶密炼的加料量、转速和温度设定,忽略陶瓷粉料堆积密度小、导热性差、粘结剂温度敏感的特点,混炼质量很难稳定。本文结合陶瓷粉末混炼的典型异常,从填充系数、转速调节、温控精度三个工艺参数展开,梳理一套可执行的排查与调整顺序,供工艺人员参考。
陶瓷粉料细而蓬松,容易形成团聚体。粘结剂本身添加比例不高,如果混炼时没有充分铺展到粉料表面,后续压制和烧结就会暴露缺陷。常见的表象有两种:一种是从混合槽出料时肉眼看着颜色已均匀,但压制生坯密度有波动;另一种是同一批粉料分成多次混炼,每次出料状态都有细微差别。
在啮合机使用案例中,参数与粉料特性的匹配度,往往比设备本身更容易被忽视。啮合转子产生的是连续、有规律的挤压和剪切,相比于高速剪切型转子更温和,适合陶瓷粉料这类对剪切热敏感的材料。不过,温和剪切也有前提:装料量、转速和粉体的流动性要匹配。粉料团聚如果本来就严重,剪切力度又偏弱,反而无法有效打散。
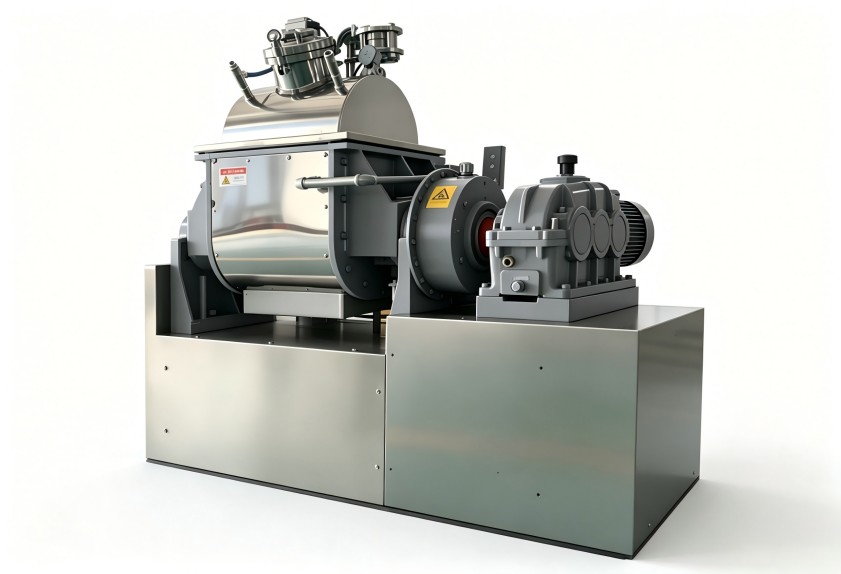
填充系数是混炼稳定与否的基础。陶瓷粉料松散密度小,相同容积下能容纳的重量比橡胶混炼低不少,如果沿用橡胶混炼的装料习惯,要么转子转动时粉料翻动不充分,要么一次投入过多导致顶部压砣很难压实。判断方式可以借助主电机电流:电流波动过大,说明负载不均;电流偏低且声音空洞,往往说明粉料没有被有效咬入。每次调整填充量应以小幅度递增或递减,记录稳定后的电流区间作为参照。
转速的调节要服务于分散效果。啮合机转子的咬合能力强,但陶瓷粉料导热差,高速挡产生的热量无法快速散出,容易让粘结剂局部过热。建议分阶段给转速:前段低转速使粉料和粘结剂初步浸润,中段再逐步提速完成分散,后段适当降速排料。这样既照顾分散质量,也减少温升负担。
陶瓷粉料混炼对温度的敏感程度,比多数橡胶配方更高。粘结剂在高温下会变稀、流动更快,但温度过高又会加速老化甚至烧焦;温度过低时,粘结剂粘度大,在粉料中铺展不开。混炼过程的摩擦热还容易在粉料层中积累,造成局部温度偏高。因此,温控精度不能只看密炼室温度探头的读数,还需关注冷却水流量是否稳定、转子与室壁实际温度是否与显示一致。
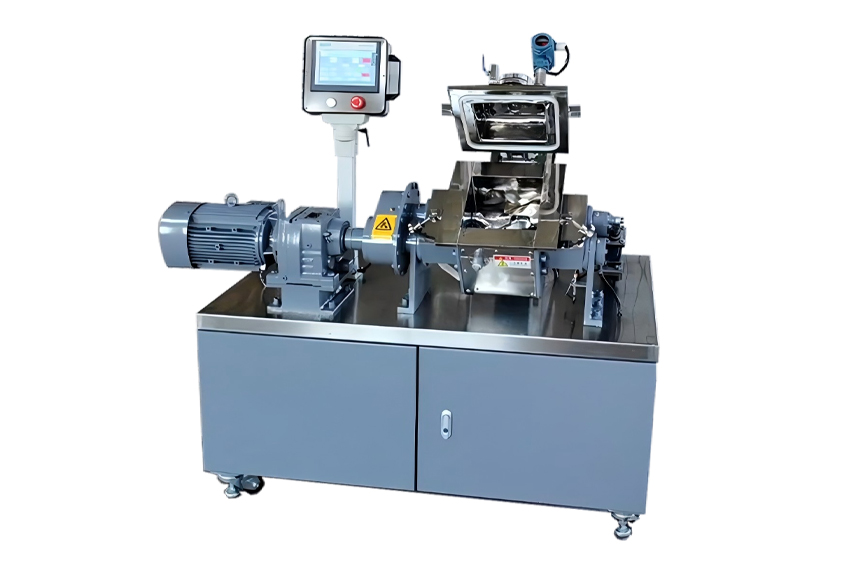
在啮合机使用案例中,冬夏两季冷却水温差导致同一参数出料状态不同的情况并不少见。有的工厂夏季闷热时把冷却水泵开大,冬季水温低又关小,操作人员凭感觉调节,批次间的一致性很难保证。更可靠的做法是设定冷却水入口温度区间,并观察混炼电流曲线和温度曲线的变化趋势。如果温度曲线出现过早爬升或快速上扬,要回头检查转速设定和填充量,而不是单纯加大冷却水。
参数调整多轮后,问题仍然重复出现,就要把重点从操作转向设备本身。啮合转子长时间使用后,转子棱与密炼室壁的间隙会因磨损逐渐变大,部分粉料从间隙漏过而得不到有效剪切。上顶栓密封或压力不足时,粉料不能被充分压实,混炼效果也会打折。这类磨损问题不会在单批混炼中突然暴露,而是表现为混炼电流逐渐下降、同等工艺条件下出料分散性变差、批次波动越来越明显。
对陶瓷粉末这类磨耗性较强的粉料,建议定期检查转子间隙、上顶栓压力以及卸料门密封情况,建立简单的保养记录。转子形式与密炼室容积是否匹配,同样值得确认。啮合转子的咬合空间和工作特点与剪切型不同,如果设备原本是按橡胶混炼采购,用来加工陶瓷粉料后又没有做任何调整,效果自然会打折扣。此时可将实际工况反馈给设备厂家,针对粉体特性做非标容积或转子配置。利拿实业在密炼机的非标定制方面有多年积累,可根据物料性质和现场情况提供具体的设备侧优化方向。
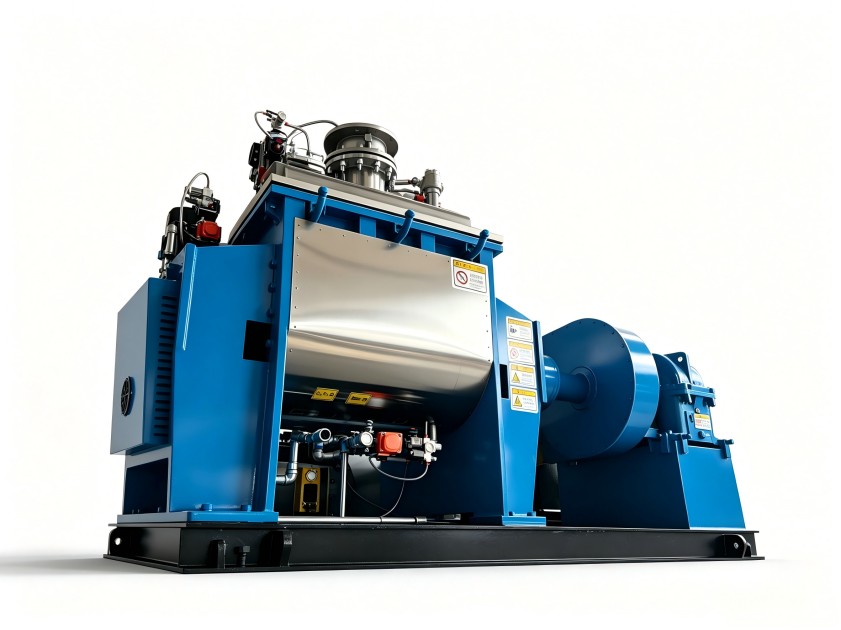
有的工厂在啮合机上出现问题后,习惯凭经验连续调几次参数,结果越调越乱。更稳妥的流程是先暂停修改,把异常批次与正常批次的记录拉出来对比:装料量、转速曲线、冷却水温度、主电机电流、混炼时间、出料状态。确认差异点后,再以一个小批量做试炼,验证调整方向是否有效。试炼料量不必求多,能够反映混炼趋势即可,避免反复试错造成原料浪费。
试炼确认后,放大生产前还应对当前粉料批次做一个快速复核,因为陶瓷粉料的含水率、粒度和来料批次差异会直接影响混炼结果。把每次调好的参数记录为新基线,后续批次先核对原料状态,再决定是否沿用同一组参数。这样可以把啮合机使用案例中的经验逐步沉淀为内部的工艺标准,减少对个别操作人员经验的依赖。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
