

密封件胶料一旦出现焦烧或门尼黏度波动,多数厂家第一反应是换配方、换原材料。但调完配方问题仍在,往往是因为混炼环节的温度、时间和填充系数三个参数没有形成匹配关系。压力、温度分布不均,胶料局部过硫,批次之间自然不稳定。本文从工艺执行和设备调控两个层面,梳理排查顺序和选型时需要留意的细节。
密炼机温控系统的显示值正常,并不代表胶料实际温度均匀。橡胶密封件常用胶种如NBR、EPDM,对温度敏感度差异很大。若只盯着仪表读数,忽略了转子转速、冷却水流量和卸料门密封状态,很容易出现局部温升。
排查时应按以下顺序逐项确认:
设备层面的温差控制能力,直接决定胶料是否会在密炼室内提前硫化。对密封件这类薄壁制品而言,胶料流动性稍有下降,后续硫化时就会出现缺胶或尺寸超差,加工窗口被明显压缩。
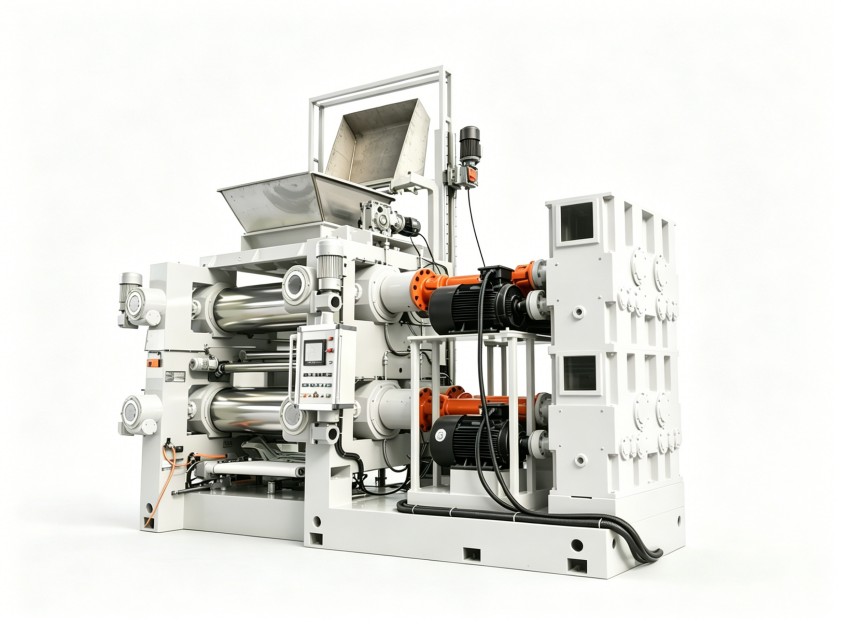
不少厂家为追求产量不断压缩混炼时间,结果排胶后胶料外观尚可,但停放一段时间后门尼反弹,硫化曲线也不稳定。本质原因是填充系数偏低时,胶料在密炼室内滚动而非被充分剪切,炭黑和配合剂分散仅停留在宏观混合层面,微观分散度远达不到密封件对压缩永久变形的要求。
填充系数需要结合配方含胶率和设备特性做调整,通常橡胶密封件胶料的填充系数会比普通制品略高,但并非所有密炼机都适合高填充操作。若设备容积标记不准确或压砣压力不足,强行提高填充量只会导致混炼不均匀、电流过载,设备寿命反而下降。
判断填充系数是否合理的简单方式:观察单位时间混炼电流曲线是否平稳。若出现明显尖峰后迅速回落,说明胶料可能在压砣下方打滑,剪切效率偏低,此时调整时间参数无法根治问题。
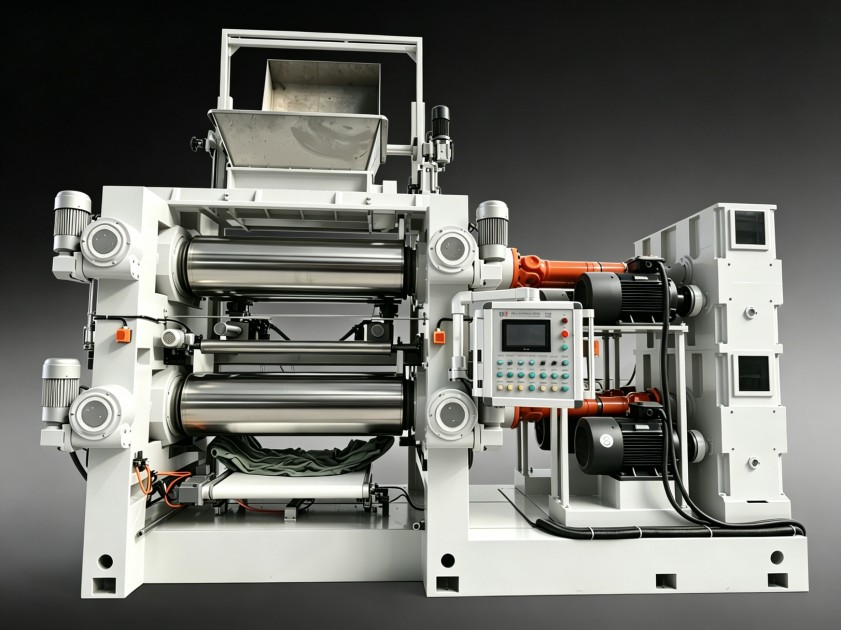
当密封件硫化后出现局部欠硫或硬度偏低,很多工艺人员会优先延长混炼时间或增加硫化剂用量。但更多时候,问题根源在于上一轮混炼的排胶温度过高,导致胶料在停放过程中缓慢交联,流动性已经受损。
建议按以下顺序排查:
这套排查路径的核心逻辑是:先排除设备机械状态和热交换能力的影响,再谈工艺参数优化。如果设备本身转子间隙已严重磨损,任何参数调整都难以获得理想重复精度。
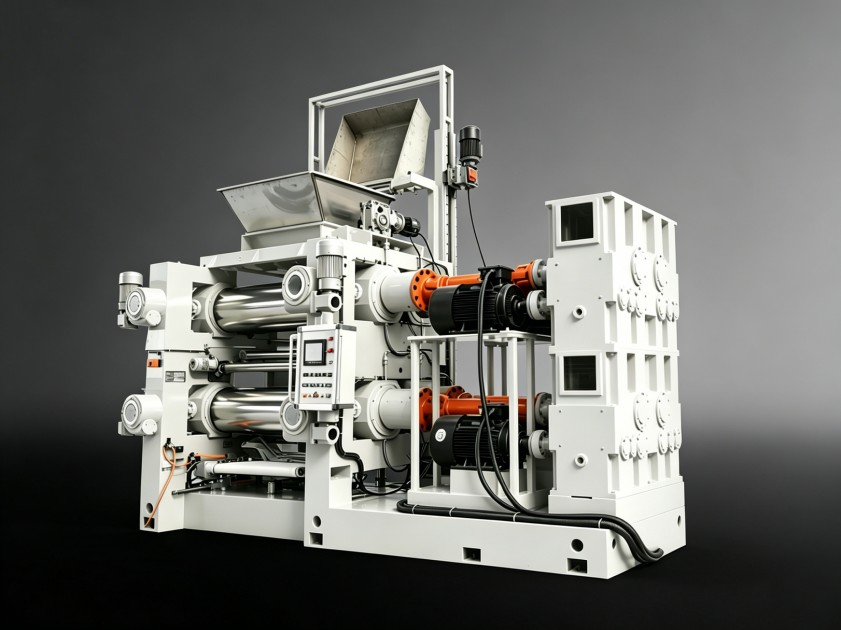
选定设备供应商之前,除了关注容积大小和电机功率,建议把注意力放在三项与密封件混炼直接相关的配置上:
东莞及周边地区橡塑制品企业密集,设备维修响应速度对生产连续性影响很大。选择东莞炼胶机制造厂家时,可实地考察其加工能力和售后团队配置。具备自主专利技术和全流程定制能力的厂家,在应对非标胶料配方时更能给出贴合实际工况的混炼方案,而非只提供标准机型参数表。
胶料混炼异常通常不是单一原因所致,温度、时间、填充系数三者相互耦合。建议先收集三到五批次的完整生产记录再做调整判断,避免依据单批次现象仓促修改配方。若在排查过程中需要结合具体胶种和工况做设备层面的优化评估,利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
