

电线电缆料的生产现场,冷喂料挤出机往往一开就是十几个小时。胶料在机筒里塑化、挤出,操作员在机头、牵引、切粒几个工位之间来回巡视,看似平稳,许多风险恰恰就在这种"平稳"中积累。比如某根加热圈温控失灵,比如清料时转子还在低速转动,比如喂料口卡入异物后有人下意识伸手去掏——这些问题不一定天天发生,但一旦发生,轻则一批料报废,重则伤及人身。
很多车间不是没有操作规程,而是规程挂在墙上,和实际操作脱节。操作员背得出"开机关机"的顺序,却不清楚每个步骤背后在防什么风险。本文从开机确认、运行监控、清料收尾三个阶段,拆解冷喂料挤出机安全操作规程里容易被忽略的细节,供电缆料车间对照自查。
冷喂料挤出机开机前的检查,不能只停留在"看看有没有异响"。电缆料胶料硬度范围宽,有的配方填料多、摩擦生热快,有的含油量大、容易打滑,设备状态是否匹配当天物料,必须先确认清楚。
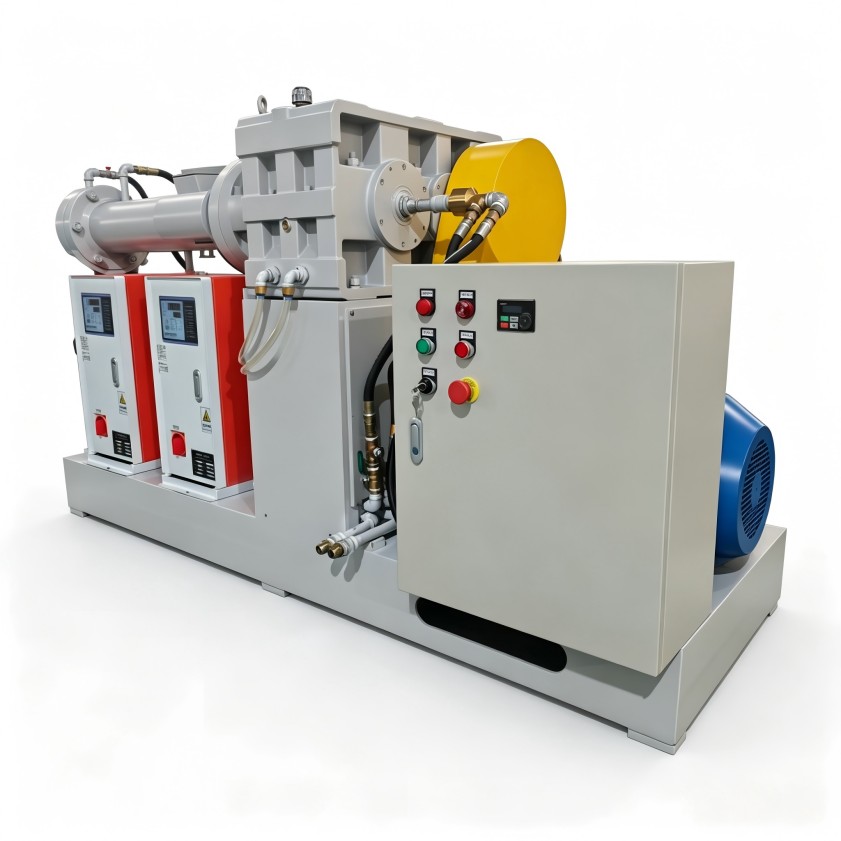
第一件事是确认机筒各段加热温度已经到达设定值,并且保温足够时间。不少操作者为赶产量,温度刚到下限就启动主机,冷段胶料强行通过,扭矩瞬间拉高,轻则过载报警,重则损伤螺杆花键或减速机齿轮。
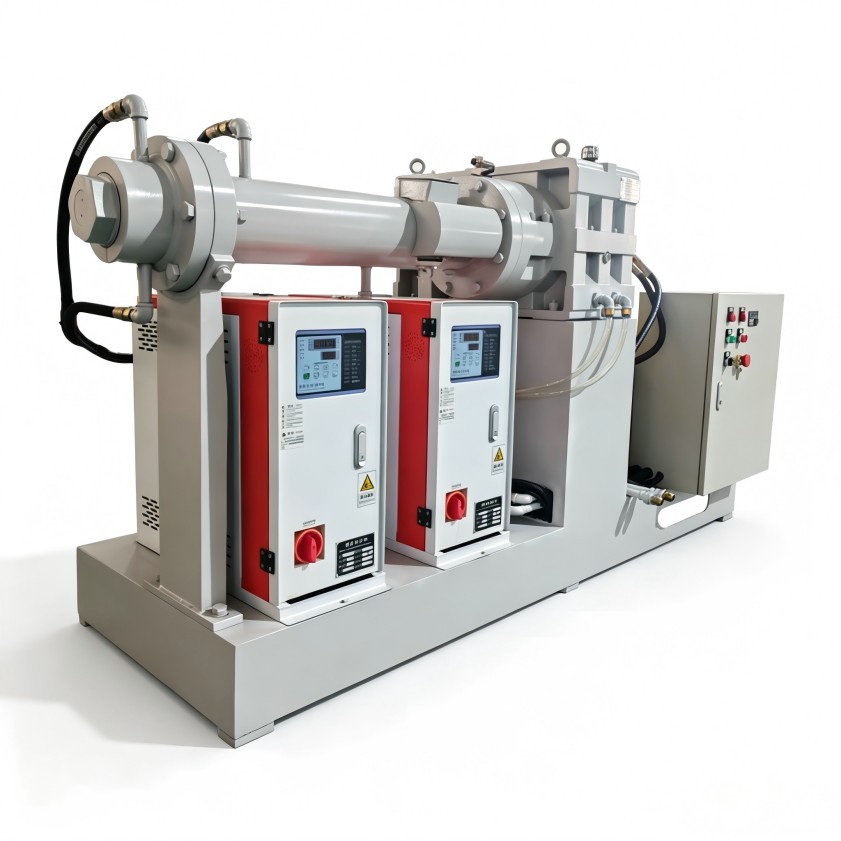
第二件事是检查喂料口的强制加料装置和输送带联锁是否正常。冷喂料挤出机通常配有喂料辊或活塞式强制加料机构,如果联锁失效,操作员在清理喂料口时主机突然启动,后果非常严重。每次开机前用点动模式测试一次联锁,十几秒的事,值得养成习惯。
第三件事是确认机头、模具、滤网板安装到位且紧固均匀。电缆料生产中机头压力高,螺栓预紧力不一致会导致漏料,漏出的高温胶料如果飞溅到操作员身上,就是烫伤事故。开机前逐颗螺栓按对角顺序紧固,这个动作需要写进规程并执行。
设备正常运转时,操作员的注意力往往放在胶料外观和电流表上,以下三个细节容易滑过去。
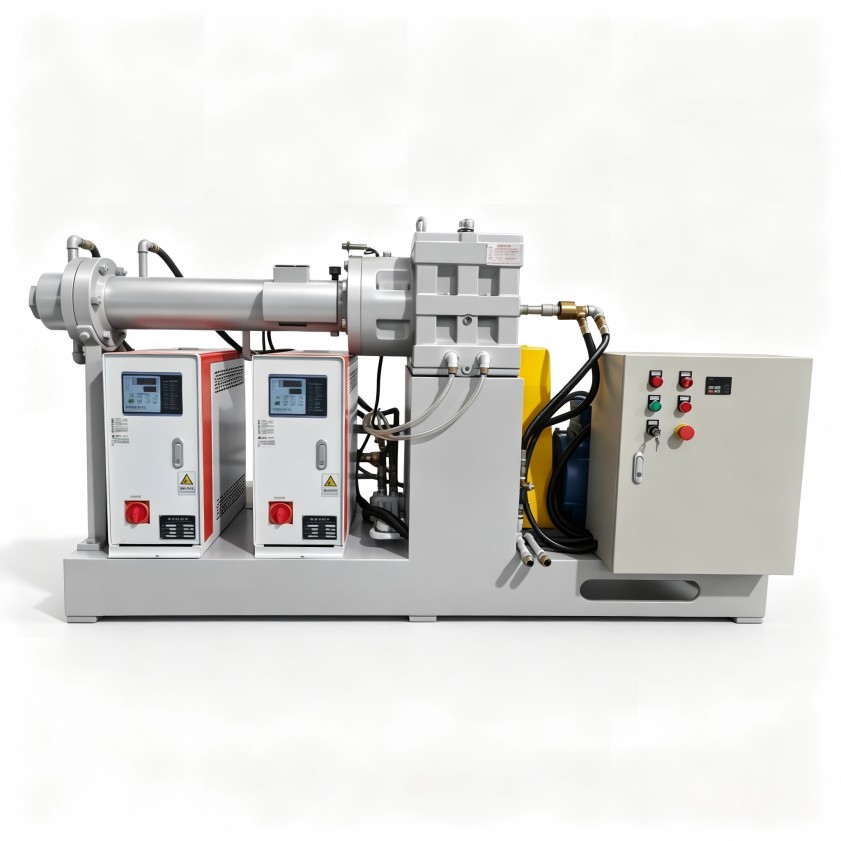
一是供胶连续性异常。 冷喂料挤出机对供胶均匀度有要求,胶条过厚、过薄或打滑,都会引起挤出压力波动。压力剧烈波动时,机头处的密封件容易受损,甚至导致机头崩开。规程里应明确:当主机电流或机头压力出现周期性波动时,先停喂料,检查供胶状态,而不是继续硬顶。
二是温控系统误报警。 电缆料车间夏天环境温度高,有时温控仪表显示温度偏高,操作员顺手就把冷却水阀开大。但冷喂料挤出机螺杆各段的温控目标是胶料塑化均匀,过冷反而会让胶料在机筒内"塞车"。建议操作记录中同时记录加热电流和实际温度,出现异常时先判断是加热故障还是冷却过度,再做调整,避免误操作引发新的问题。
三是清理机头时未完全停机。 这是最危险的操作环节之一。有些操作员图省事,把主机转速降到最低就伸手去清理机头残留胶料,一旦手被带入螺杆和机筒的间隙,后果十分严重。规程必须明确:清理机头、更换滤网或模具,必须先停主机、停喂料,等待机头压力完全归零后执行。这个顺序没有任何商量空间。
电缆料换色、换料频繁,停机清料是每天的常规动作。但清料过程中的安全细节,往往比正常生产时更容易失控。
清料时使用的清洗料或专用清净剂,不能随意丢在机头附近。高温机头表面可达150℃以上,清洗料含有低分子助剂,碰到高温表面容易冒烟甚至起火。操作现场应划定临时存放区,与设备高温部位保持安全距离。
同时,清料过程中螺杆转速的控制同样不可大意。有些操作员习惯用高转速把残余胶料快速顶出来,这会让螺杆末端产生较大轴向力,对止推轴承造成额外冲击。规程中应写明清料转速上限,而不是笼统地写"低速运行"。尤其是电缆料中常用的PVC体系,热稳定性差,高转速下局部过热会分解产生腐蚀性气体,既伤设备也伤操作员呼吸道。
如果清料后发现机头压力表指针不回零,或者安全销有变形迹象,必须停机通知设备人员检修,不能带着隐患进入下一轮生产。该更换的密封圈及时换,这个成本相比故障停机损失,可以忽略不计。
一份操作規程写得好不好,要看一线员工是否愿意执行、能够执行。电缆料车间人员流动相对频繁,新员工对冷喂料挤出机的风险认知往往不足,上岗前不能只发一本手册了事。
建议把安全操作规程拆成"开机确认单""运行巡检点""停机清料步骤"三张表单,每班次逐项打钩签字。同时,班组长每周随机抽问一个"如果……怎么办"的假设性问题,比如"如果喂料口卡住金属异物,第一步做什么",比单纯考试更能检验操作习惯是否到位。这类管理动作不需要增加太多投入,但对减少习惯性违章帮助明显。设备使用中的工艺异常判断、日常维护要点,也可以通过这类清单培训逐步渗透到班组。利拿实业在橡塑混炼成型设备领域积累了多年经验,在设备培训与交机服务中,也一贯重视帮助客户把使用规范落实为操作习惯。
冷喂料挤出机在电缆料车间的价值,取决于它是否稳定、安全地连续运行。安全操作规程不是挂在墙上的约束,而是保护设备、保护人员、保障交付的共同语言。每一次按规程操作,都是对下一批电缆料顺利出厂的一份确认。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
