

在为陶瓷粉末(如氧化铝、碳化硅、氮化硅)添加高分子粘结剂进行增韧或造粒的生产线上,设备选型与工艺设定的细微偏差,往往会导致整个批次混炼不均、颗粒团聚,甚至因局部过热引发粘结剂分解。不少企业认为提高转子转速或延长混炼时间就能解决问题,结果反而加剧了粉体团聚与设备磨损。本文将重点从啮合机的转子构型与工艺填充率这两个常被忽视的技术维度展开,帮助您识别影响陶瓷粉末混炼质量与产能的真正瓶颈,并提供清晰的优化思路。
选择啮合机时,面对“剪切型”、“分散型”等转子名称,容易简单地将前者对应高剪切,后者对应温和分散。但在陶瓷粉末这类高填充、易团聚的粉体物料处理中,这种划分过于粗放。混炼效果的核心,在于转子棱峰与混合室的间隙设计、棱峰角度以及两条转子相互啮合的几何关系。
对于需要将少量高分子粘结剂(如PVA、酚醛树脂)均匀包裹在大量陶瓷粉体表面的工艺,关键在于实现粉体的充分对流与温和的剪切分散。某些构型的转子在啮合区能产生较强的轴向物料交换,避免粉体在混合室两端堆积;同时,其棱峰设计能在不产生过高局部温度的前提下,有效打散粉体软团聚。若错误选用棱峰锐利、啮合间隙过小的强剪切构型,不仅容易导致粘结剂因局部过热而早期固化或分解,形成难以分散的硬质颗粒,还会因粉体对转子的剧烈摩擦而加速磨损。
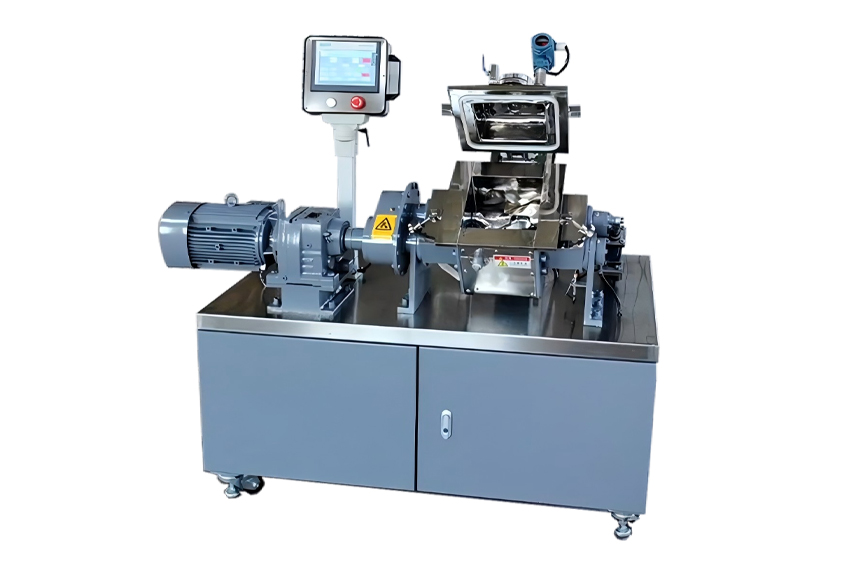
为提高单批次产量,操作人员常倾向于提高物料填充率。然而,在陶瓷粉末混炼中,填充率对混炼质量的影响比通用塑料混炼更为敏感。过高的填充率会显著削弱物料在混合室内的流动与翻腾空间,导致两个后果:一是位于混合室中部的物料接受剪切和换位的机会减少,容易形成混合“死区”,均匀性下降;二是由于物料堆积紧密,混炼所需功率急剧上升,驱动系统负荷增大,同时产生的摩擦热更难及时通过夹套冷却系统导出,整体温控精度变差。
一个常被忽略的要点是,填充率的合理范围与物料的堆密度、休止角以及转子构型密切相关。对于堆密度较大的陶瓷粉体,视觉上达到70%的填充体积,其实际质量可能已远超设备在该工艺下的设计载荷。科学的做法是,根据物料的特性,通过初步试验确定一个既能保证充分混合空间,又能兼顾产能的优化填充系数,而非简单照搬其他物料的经验值。
陶瓷粉末混炼对温度的控制要求有其特殊性。一方面,混炼过程需要一定的机械能转化为热能,以降低粘结剂的粘度,促进其对粉体的润湿与铺展;另一方面,许多高分子粘结剂对温度敏感,存在一个明确的“工艺窗口”,温度过低则分散不佳,温度超过临界点则可能发生交联、分解或失去粘结性。
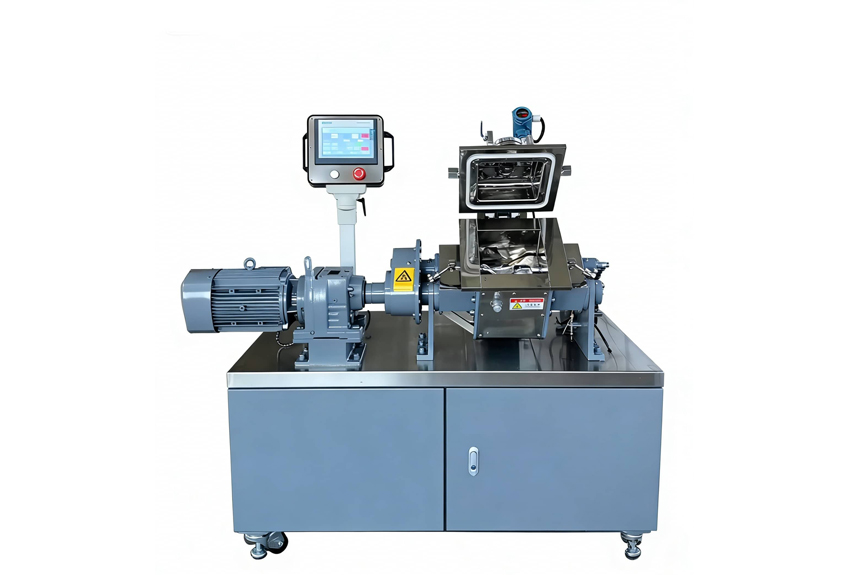
因此,啮合机的温控系统能力,特别是混合室夹套的传热效率与温度传感器的响应速度,直接关系到工艺的稳定性。对于需要分段控温的工艺(如先低温混合干粉,再升温加入粘结剂溶液),设备的加热/冷却速率能否跟上工艺节奏,是避免批次间差异的关键。仅仅关注温控范围(如0-300℃)是不够的,更应关注在设定的工艺温度点(例如120℃或180℃)附近,系统能否长期保持±1℃甚至更高的精度,这直接决定了粘结剂性能的稳定发挥。
为陶瓷粉末混炼选择或优化啮合机,应从最终的工艺目标出发进行逆向推演。
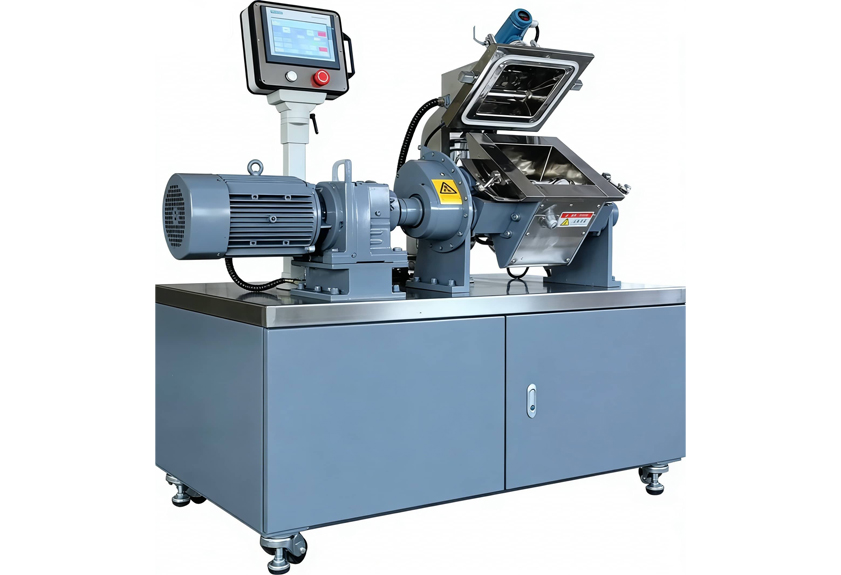
利拿实业在服务高分子复合新材料领域客户的过程中发现,许多生产难题源于设备核心配置与具体物料特性、工艺要求之间的错配。基于对橡塑混炼原理的深度理解,其技术团队在提供方案时,会重点沟通这些匹配细节。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
