

橡胶密封件生产过程中,混炼环节的电力消耗占整条产线比重突出。不少厂家把降耗希望寄托在更换新设备上,结果新机装好后电费并未明显下降,原因往往是操作参数仍然沿用旧习惯。下面从填充系数、转子转速与温控逻辑三个可调变量入手,梳理一套务实的啮合机能耗优化方案,帮助您在不追加硬件投资的前提下找到改善空间。
密封件胶料含胶率高、硬度范围宽,混炼过程需要消耗大量能量完成填料的剪切与分散。多品种、小批量的生产特点又导致清洗换料频繁,升温、降温、等待排胶的时间占比明显上升,这部分能耗容易被忽略。混炼电耗并不仅仅由主机功率决定,空转待机、冷却系统、卸料辅助设备都在持续耗电,但它们不直接产生混炼做功。
常见误区有两个:一是只盯着设备铭牌功率,不看实际负载率;二是误以为混炼时间越短越省电——如果分散不充分,后续返工或硫化缺陷造成的损失远远超过节省的电费。因此,能耗优化首先要从“省电”转向“有效混炼电耗”:先弄清楚每一度电花在哪里,再谈如何优化。对多数密封件厂家而言,提升混炼效率比压缩设备运行时间更能带来实在的降耗效果。
填充系数是装胶量占混炼室有效容积的比例,直接决定胶料在转子与室壁之间受到的剪切强度。密封件胶料密度较高,填充系数不能照搬通用橡胶配方。系数偏高时,转子推动的胶量超出有效剪切范围,电机电流持续走高,胶料局部升温过快;系数偏低时,胶料在转子与室壁之间翻滚不足,填料分散不充分,混炼时间被迫延长。
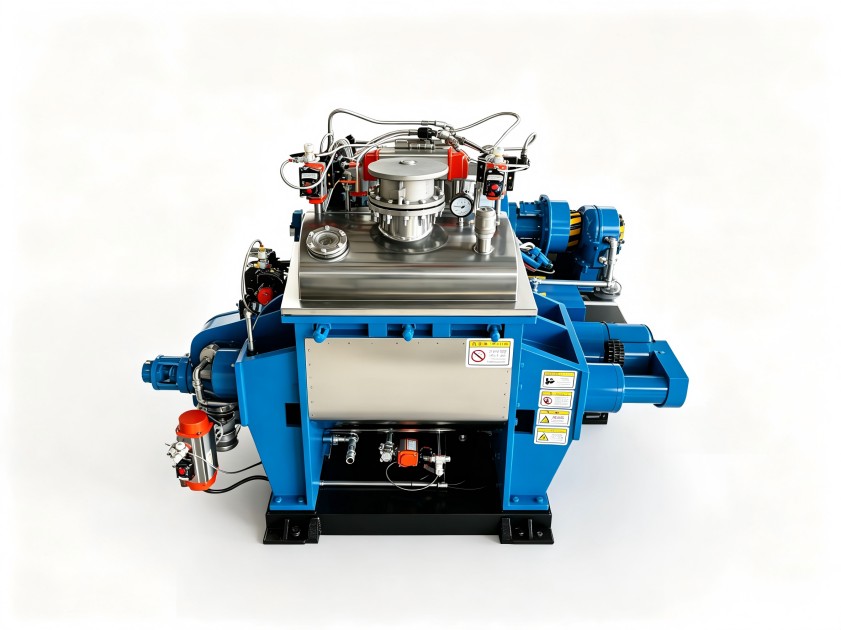
判断两者是否匹配的方法并不复杂:观察稳定混炼阶段的电流曲线,正常应保持平稳;若波动大或缓慢上移,说明装胶量或转速设定不合理。调整时可按照胶料密度估算初始装胶量,记录一组电流与排胶温度数据,再小幅调整并对比变化。
转子转速方面,啮合转子本身剪切效率较高,中低速区间的有效做功占比更大。盲目提速虽然能缩短混炼时间,但摩擦热增加会加重冷却负担,冷却系统又需要更多电能来带走这些热量,综合电耗可能不降反升。建议以“电流平稳、排胶温度可控”作为基准转速的判断依据,把转速调整与温控联动考虑,而不是单独追求某一项指标。
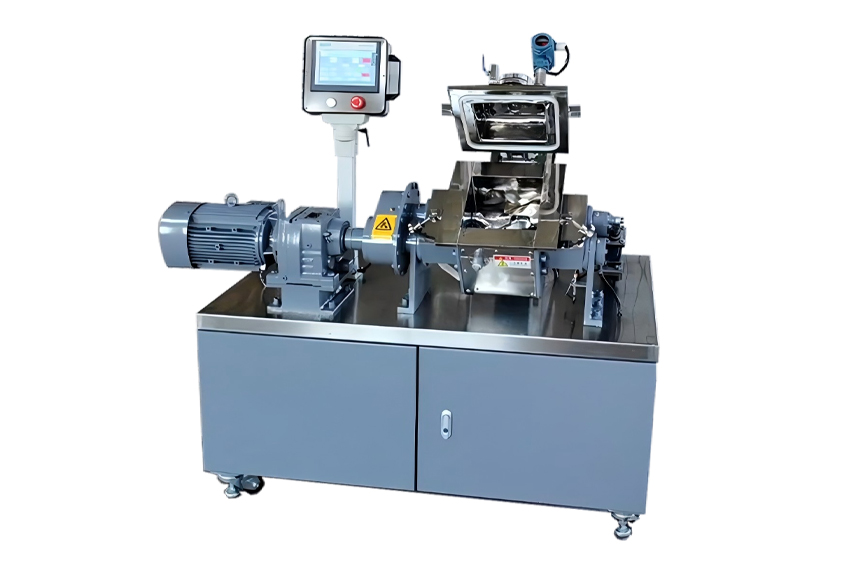
啮合机的冷却系统承担着带走剪切热、控制胶料温度的双重任务,其核心不是把温度压得越低越好,而是让胶料温度按预期曲线逼近排胶温度。如果温控响应滞后,操作员只能通过延长混炼时间来等待温度达标,这段等待相当于无效空转,电费就在排胶阀门前悄悄流失。
合理的温控逻辑应按照混炼周期分段设定:加料初期胶料温度较低,冷却强度保持适中;温度接近设定上限时再加大冷却水流量,防止温度过冲;排胶前适当恢复冷却强度,避免胶料温度回升。对于使用时间较长的设备,优先检查冷却水阀门响应速度与温度传感器位置,确保信号反馈及时。这类优化改造量集中在控制逻辑,不涉及机械结构的更换,往往是整套降耗方案里投入小、见效快的环节。
参数优化不是一次性的技术调试,需要用管理手段把成果固定下来。建议按常用配方建立参数组,将填充系数、转速、温控曲线绑定保存,新批次投料时直接调用,减少现场人员的随意调整。每一次参数变更,只动一个变量,记录电流曲线、排胶温度、胶料门尼粘度和批次电耗,积累几组数据后再确定基准线。
日常巡检时重点检查冷却系统:水垢堆积会使换热效率下降,设备不得不延长混炼时间弥补,单位电耗跟着上升;冷却水流量不稳定也会造成温度波动,影响参数组的效果。操作员培训同样不可缺位。一线人员如果理解填充系数、转速与温度之间的基本关系,就能在电流异常或排胶温度波动时做出预判,而不是盲目延长混炼时间。
对于缺乏测试条件的厂家,可在设备调试阶段要求供应商提供参数参考。利拿实业交付密炼机时,会结合胶种配方与混炼室容积给出起始参数建议,并依托全球本地化售后服务网络持续跟进运行情况。整套啮合机能耗优化方案只有与现场工况持续磨合,才能稳定落地。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
