电线电缆胶料挤出效率低、表面不光滑?可能与冷喂料挤出机配置有关
在电线电缆料的生产中,挤出工序是决定最终产品绝缘层或护套层性能的关键。许多江浙沪地区的厂家在采用冷喂料挤出机时,会遇到挤出速率不稳定、胶料表面出现鲨鱼皮或竹节纹、截面尺寸波动等问题。这些现象不仅影响产品外观,更可能潜藏绝缘缺陷风险。一个常见的误区是,将问题简单归咎于胶料配方或操作工熟练度,而忽略了设备本身配置与特定胶料特性的匹配度。实际上,冷喂料挤出机的螺杆构型、温控系统精度以及驱动配置,共同构成了其处理不同配方胶料的“基本功”。本文将从这三个配置维度展开,分析它们如何直接影响挤出过程的稳定性和最终质量,帮助您建立更清晰的设备评估框架,从而在与挤出机厂家沟通时,能更精准地描述您的工艺需求。
核心矛盾:胶料特性与设备通用化设计的冲突
电线电缆料种类繁多,从柔软的乙丙橡胶到高填充的阻燃氯丁胶,从低粘度的硅胶到剪切敏感的TPE,其流变特性、生热倾向和摩擦系数差异显著。一台按照“通用”或“常见胶种”参数设计的冷喂料挤出机,在处理某些特殊配方时,往往力不从心。这并非设备质量不佳,而是其初始配置与您的具体工况存在“错配”。
这种错配主要体现在三个方面:一是螺杆的输送、压缩、混炼段长度与螺槽深度设计,无法为您的胶料提供恰到好处的剪切与塑化;二是温控系统的响应速度与分区精度,不足以抵消您的胶料在挤出过程中特有的生热或冷却需求;三是驱动系统的扭矩与转速控制稳定性,难以应对您的胶料在加料和挤出段可能产生的阻力波动。认识到这一点,是进行有效设备选型或现有设备优化的第一步。
螺杆构型:决定塑化质量与产出稳定性的骨骼
螺杆是冷喂料挤出机的“心脏”,其构型直接决定了胶料在机筒内经历的物理过程。对于电线电缆料生产,选择螺杆构型需重点关注其对胶料的剪切强度、混炼均匀性和输送稳定性的影响。
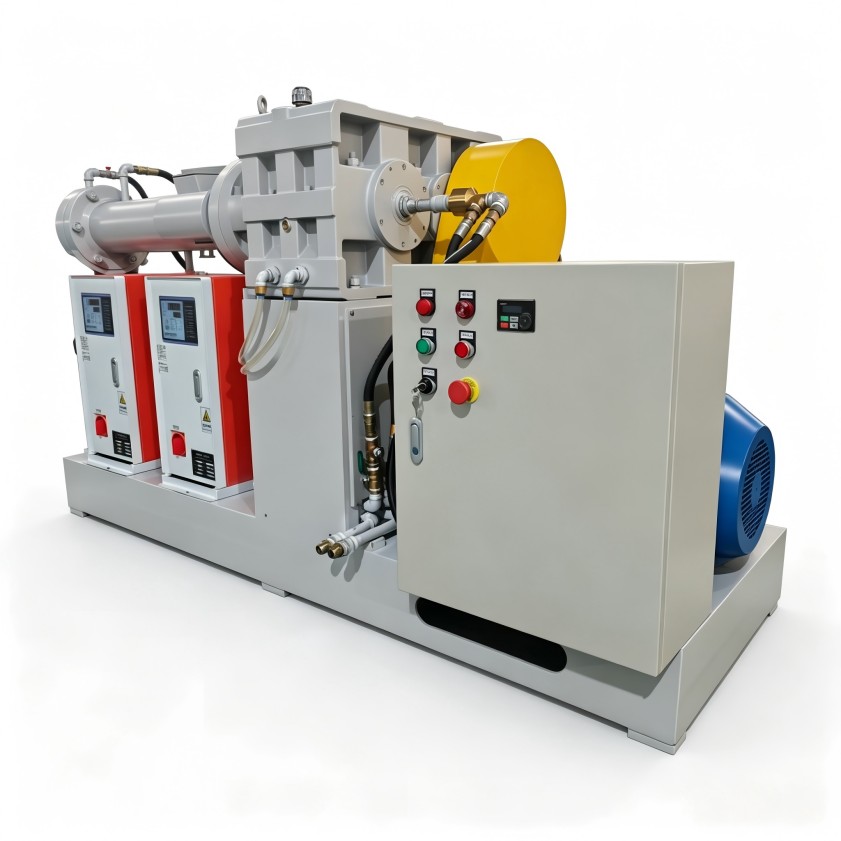
- 输送段设计:较长的输送段有利于胶料的平稳预热和初步压实,适用于需要缓慢升温以避免早期焦烧的胶料(如某些含硫化剂的乙丙胶)。而对于喂料流动性较差的胶料,则可能需要更具进取性的螺纹设计来保证吃料顺畅,避免“架桥”。
- 压缩与混炼段组合:这是产生剪切、实现胶料塑化和均化的核心区域。高填充的阻燃电缆料需要较强的剪切来分散填料;而某些热塑性弹性体(TPE)则对过度剪切敏感,容易导致降解。因此,混炼元件的类型(如捏合块、齿形盘)及其排列方式,必须与胶料的剪切敏感性相匹配。江浙沪地区一些专注于高端线缆制造的厂家,在向挤出机供应商咨询时,会特别要求针对其主力配方进行螺杆构型的模拟或针对性设计。
- 计量段与机头压力:计量段的作用是建立稳定的压力,将均化的胶料平稳推出口模。其长度和螺槽深度影响着出口压力的稳定性,进而直接影响电缆挤出截面的尺寸精度。对于要求外径公差严格的通信电缆或高压电缆护套,这一点尤为重要。
温控精度与分区管理:保障工艺窗口的神经网络
冷喂料挤出过程中,胶料的温度控制至关重要。温度过高可能导致焦烧、气泡或物理性能下降;温度过低则塑化不良,挤出困难,表面粗糙。对于成分复杂的电线电缆料,其自身的生热特性使得温控更具挑战。
- 分区精准控温:一台性能良好的冷喂料挤出机应具备多段独立的温控系统,通常覆盖机筒各段、螺杆芯部以及机头模具。这允许操作者根据胶料在挤出各阶段的实际情况进行差异化温度设定。例如,在喂料段设置较低温度以防止胶料过早软化粘附,在压缩混炼段提供足够热量促进塑化,在计量段和机头则精确控制温度以保证出口胶料的熔体强度和尺寸稳定。
- 响应速度与冷却能力:胶料在剪切过程中会产生大量摩擦热,尤其在高速挤出时。温控系统的冷却媒介(通常是水或油)的循环效率和冷却能力,决定了其能否快速带走多余热量,将温度波动控制在极小的范围内(如±1℃)。这对于生产颜色要求严格、批次间色差需极小化的彩色线缆料,或是挤出速度较高的生产线,是一项关键性能指标。
驱动系统与控制系统:提供稳定挤出的动力基石
驱动系统为整个挤出过程提供动力,其性能直接关系到挤出速率是否平稳,能否应对胶料阻力变化。
- 扭矩与过载能力:处理高粘度、高填充的电缆料时,挤出机需要在高扭矩下稳定运行。驱动电机的额定扭矩和过载保护能力,决定了设备能否在工艺要求的最高产量下持续工作而不“闷车”。直流驱动或交流变频驱动各有特点,但核心是速度控制的线性度和稳定性。
- 控制系统的人机界面与数据记录:现代冷喂料挤出机通常配备PLC或更高级的控制系统。清晰直观的人机界面便于工艺参数的设定与调整;而关键参数(如各段温度、主机电流、挤出压力)的历史数据记录与追溯功能,则为分析质量波动原因、优化工艺配方提供了宝贵的数据支持。这对于追求工艺标准化和持续改进的生产企业来说,是一项有价值的配置。
从配置清单到解决方案:如何与挤出机厂家有效沟通
了解上述配置维度后,在与江浙沪地区的冷喂料挤出机厂家沟通时,您可以避免泛泛而谈“要一台挤出机”,转而提供更具象的工况信息,这将有助于获得更贴合您需求的方案。
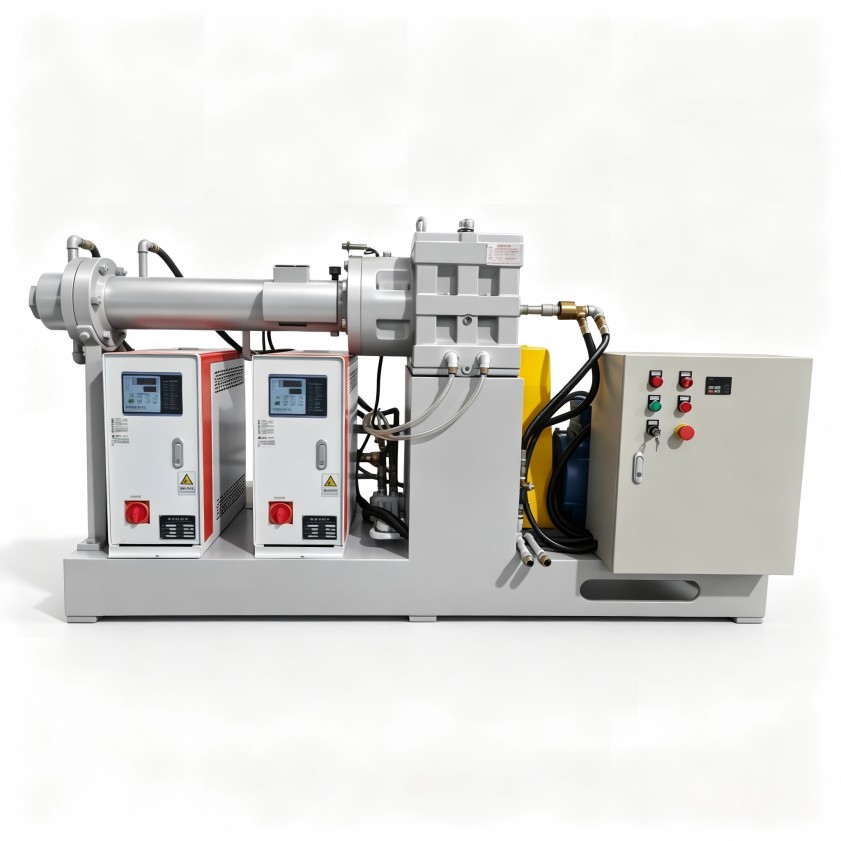
- 明确核心胶料与配方范围:提供您主要生产的1-3种代表性胶料类型及其关键特性(如门尼粘度、硬度、填料种类与比例、是否含阻燃剂等),并说明未来可能的配方扩展方向。
- 定义您的工艺目标与质量要求:明确您期望的稳定挤出速度范围、对挤出物表面光洁度的具体要求(如无肉眼可见缺陷)、以及对电缆外径或厚度的公差控制标准。
- 提出具体的配置关切点:基于上文,可以具体询问:“针对我们的XX胶料,螺杆的压缩比和混炼段设计有何建议?”或“温控系统如何确保在最高挤出速度下,机头温度波动能控制在X℃以内?”
- 考察厂家的非标定制能力:由于电线电缆料配方的多样性,完全通用的设备往往不是最优解。询问厂家是否具备根据您的胶料流变数据进行螺杆构型仿真或定制设计的能力,以及其温控系统的分区逻辑和冷却功率是否可调。
利拿实业在服务各类橡塑混炼与成型需求的过程中发现,许多表面上的“工艺难题”,根源在于设备基础配置与物料特性未能精准匹配。通过聚焦于螺杆、温控、驱动这些核心配置的深度对话,往往能从根本上提升挤出工艺的稳定性和产品合格率。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。



 18046916153
