

电线电缆料对杂质和凝胶的容忍度极低,滤胶环节一旦波动,后续工序就会出现击穿、表面粗糙等一连串问题。不少厂家遇到过滤不畅,第一反应是设备不行或滤网质量差,其实多数故障源于工艺参数之间的匹配失衡。本文从温度控制、滤网配置与压力反馈三个维度展开分析,帮助您判断问题根源,减少无效停机。
滤网堵得快、换得频繁,往往不是网本身的问题。滤胶冷喂料挤出机的过滤效果,由物料黏度、过滤面积和压差共同决定。胶料温度偏低时黏度上升,通过滤网的阻力明显增大;温度偏高则可能引起局部早期硫化,反而加速堵网。所以判断过滤异常时,应首先回顾温度曲线是否平稳,再评估滤网目数与通过量的匹配度,而不是直接调整滤网层数。
另一个容易忽略的变量,是喂料段的剪切升温。冷喂料工艺中,胶料从低温状态进入螺杆后温度快速上升,如果各区段温控响应偏慢,物料在过滤段附近的实际温度可能与设定值差异较大。这种隐性波动不体现在报警记录里,却会直接影响过滤效率和挤出压力。
普通挤出机在挤一般制品时,温度偏差几度可能影响不大;但用于线缆料过滤,温度偏差会被成倍放大。基料熔融不均或温度过高,胶料容易在滤网前形成凝胶层,过滤压力曲线逐渐爬升,最终触发停机报警。因此,滤胶冷喂料挤出机不仅要有加热能力,更要具备响应及时的冷却调节能力,确保胶料在过滤段之前维持在一个窄幅的工艺窗口内。
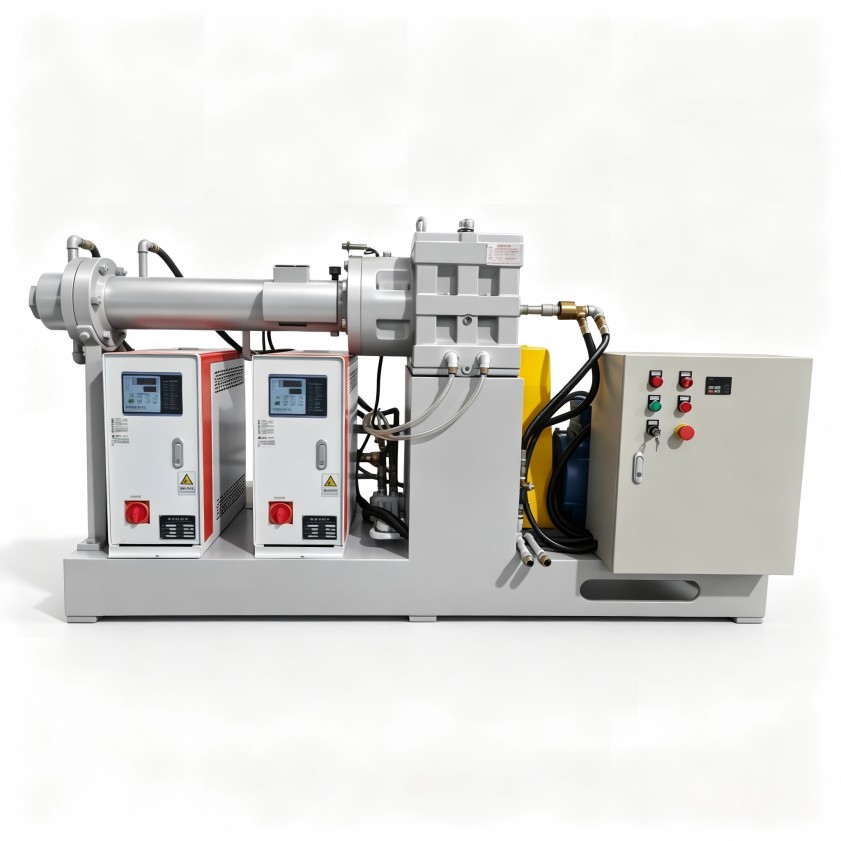
此外,过滤段与挤出段之间的温差值得单独监控。若前段塑化良好、后段冷却过度,胶料在压力作用下可能重新变稠,导致滤网受力不均;反之,若后段保温不足而前段过冷,同批次料之间也可能出现过滤效果波动。工艺人员可尝试绘制一条从喂料口到机头的温度曲线,再对比实际过滤压力数据,往往能快速锁定问题区段。
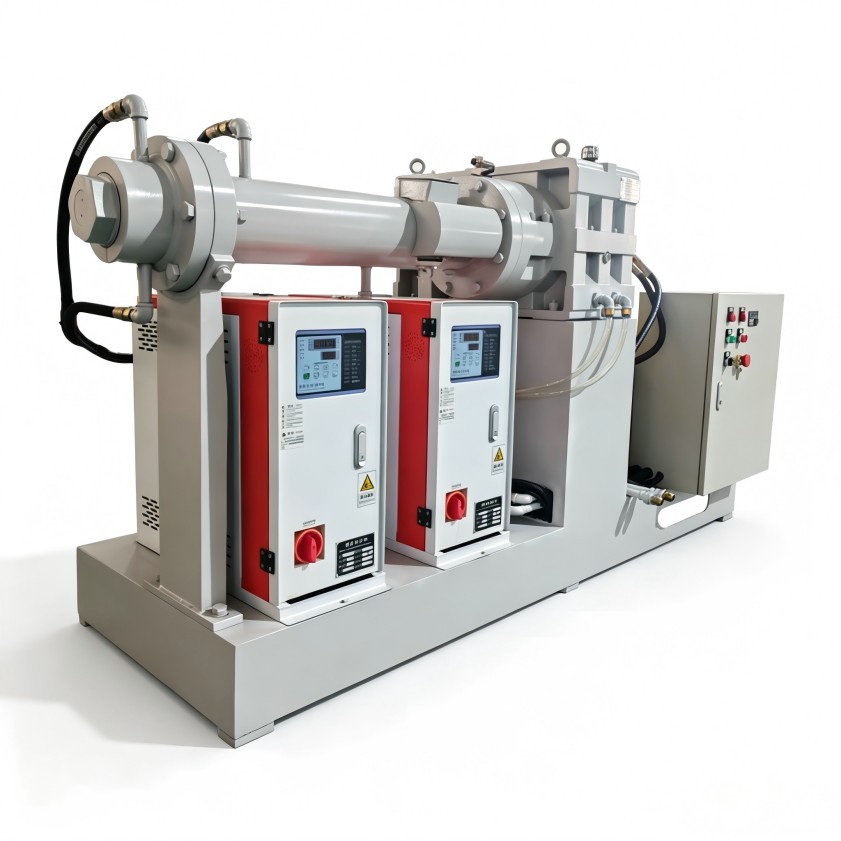
滤网堵塞通常在压力表上表现为周期性的起伏,而非瞬间跳变。若压力波动幅度逐渐加大,说明滤网积杂正在累积;此时及时换网即可,无需调整其他参数。但如果压力波动忽大忽小,且滤网使用周期长短不一,则更可能是螺杆输送稳定性或胶料均质性出了问题,单纯提升换网频率并不能解决根源。
对电缆料厂家来说,将过滤压力波动与胶料批次信息关联记录,是一项成本极低但价值明显的改善手段。通过一段时间的积累,可以区分出是原料批次差异导致滤网寿命缩短,还是设备温控偏差在放大波动。这个过程不涉及设备改造,但对下游挤出稳定性的提升帮助明显。
长时间生产后,若反复优化温度与压力参数仍无法改善过滤质量,则需审视设备本身的配置是否适配。例如,螺杆长径比、压缩比是否匹配当前的电缆料配方;机头流道设计是否有滞料盲区;滤网更换结构是否便于快速操作。这些因素会综合影响滤胶冷喂料挤出机的长期表现。
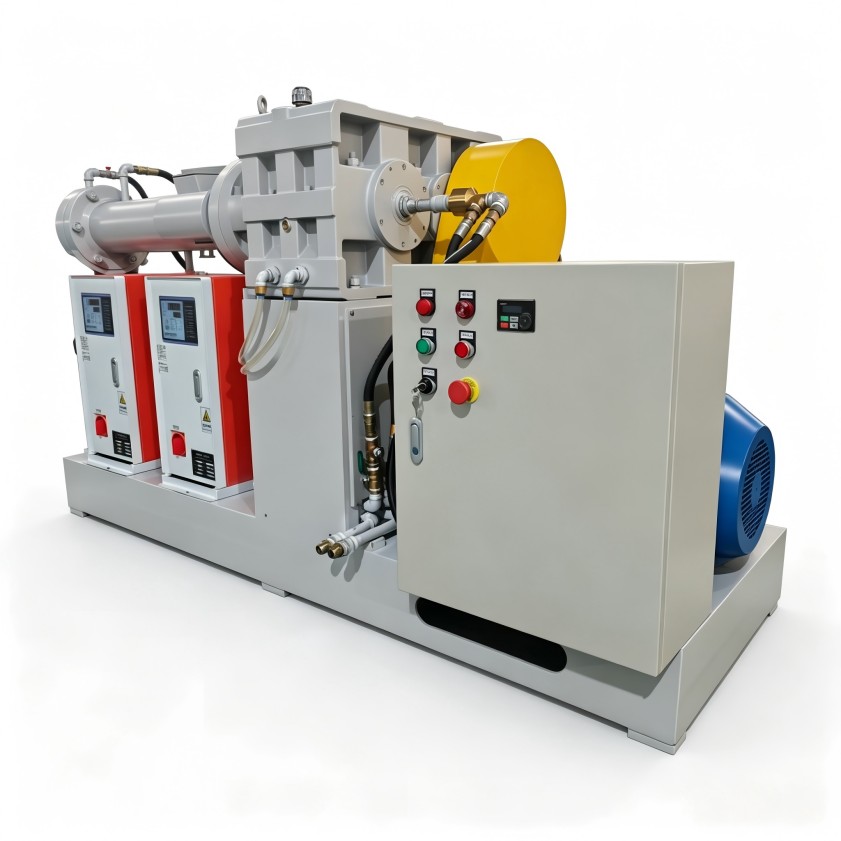
针对这类情况,选型时不妨提供具体的胶料配方、过滤目数要求及产能规划,请设备厂家评估输送段与过滤段的匹配性。利拿实业在橡塑混炼成型方案上积累了多年经验,可结合您的实际工况提供设备配置建议,而不是单纯增加过滤面积或加热功率。
与其依赖经验猜测,不如将温度、压力、电流、滤网寿命等数据纳入日常记录,形成本厂的工艺基线。基线建立后,任何偏移都会变得直观可视,判断故障来源也就有了依据。这一步对老旧设备同样有效,不需要新增硬件投入。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
