

在热塑性弹性体(TPE)密封条或软管的挤出生产线上,操作人员时常需要处理制品表面光洁度不佳、出现流痕或鱼鳞纹,甚至挤出直径波动超出公差范围的问题。这类缺陷不仅直接导致产品降级或报废,频繁的停机调试更严重拖累了产线整体效率。许多工厂管理者将目光聚焦于口模或后期冷却,却忽略了问题真正的起点——进入挤出机筒体之前,那一截冷胶料的预处理环节。对大型冷喂料挤出机而言,其喂料段的设计与工艺协同,正是决定TPE这类材料是否能够实现稳定、高品质挤出的关键所在。
与传统的橡胶混炼胶不同,热塑性弹性体(TPE)兼具塑料的热塑性和橡胶的弹性,其粘度对温度的变化尤为敏感。在冷喂料挤出工艺中,胶料以室温状态直接喂入挤出机。如果喂料段不能迅速、均匀地赋予胶料一个精确且稳定的初始温升,后续的塑化、均化过程就会建立在波动的基础之上。
喂料温度过低时,胶料塑化不充分,粘度大,导致螺杆驱动电机负载急剧升高,挤出压力不稳定,是产生表面粗糙和尺寸波动的直接原因。而若局部过热,TPE中的热塑性组分可能过早软化甚至降解,影响最终产品的物理性能,并可能在制品表面形成难以消除的流痕。因此,一台性能卓越的大型冷喂料挤出机,其首要任务并非仅仅是“吃进”胶料,而是要实现喂料过程的“可预测的温度管理”。
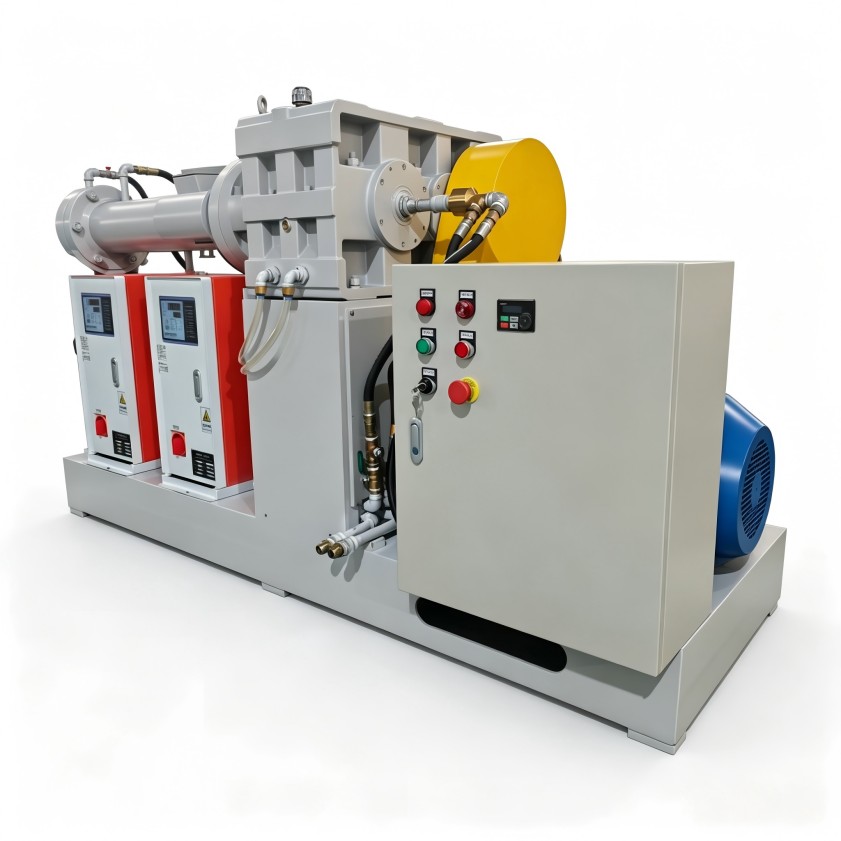
大型挤出机的喂料段温控,远非简单的筒体夹套通入导热油那么简单。为了应对TPE加工的要求,技术先进的设备制造商会采用更为精细的设计。
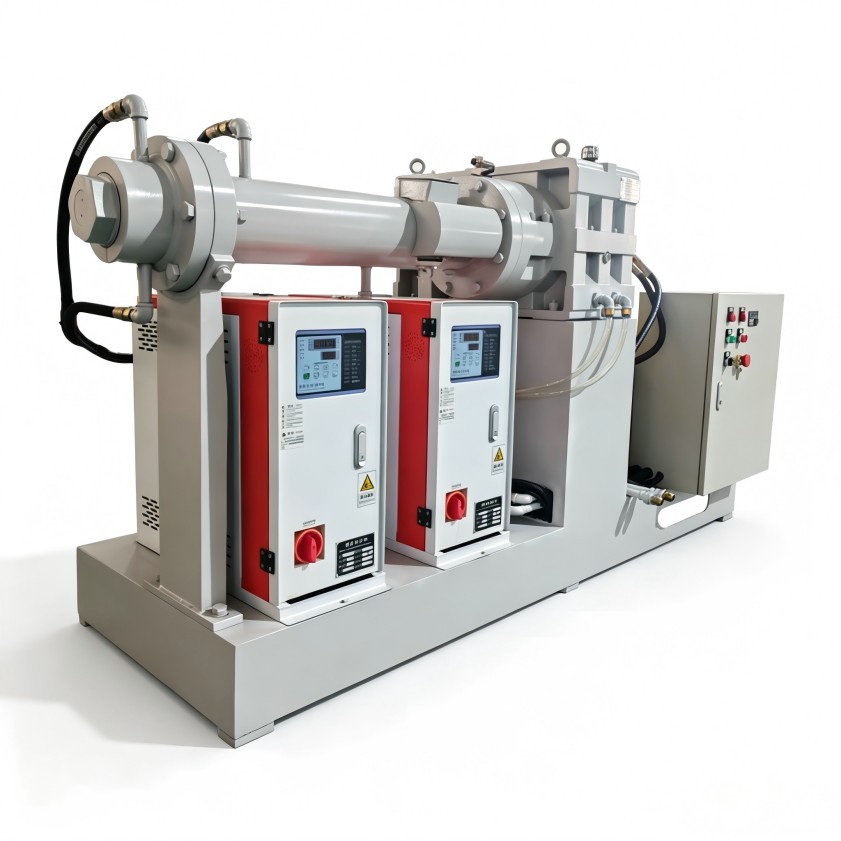
分区独立温控是基础。将喂料段筒体在轴向和径向上划分为多个独立的控温区域,每个区域配备独立的加热/冷却介质循环通道和高精度温度传感器。这使得设备能够根据胶料进入后的实时温度反馈,动态调整各区域的温度设定,形成一个渐进、均匀的预热梯度,而不是“一刀切”的加热。
高效的冷却能力同样关键。TPE加工中,因剪切生热导致的胶料温升过快是需要预防的。因此,喂料段的冷却系统必须具备足够的换热能力和快速的响应速度,以便在传感器检测到温度超调趋势时,能迅速启动冷却,将温度拉回设定范围。这要求冷却管路设计合理,介质流量可精准调节。
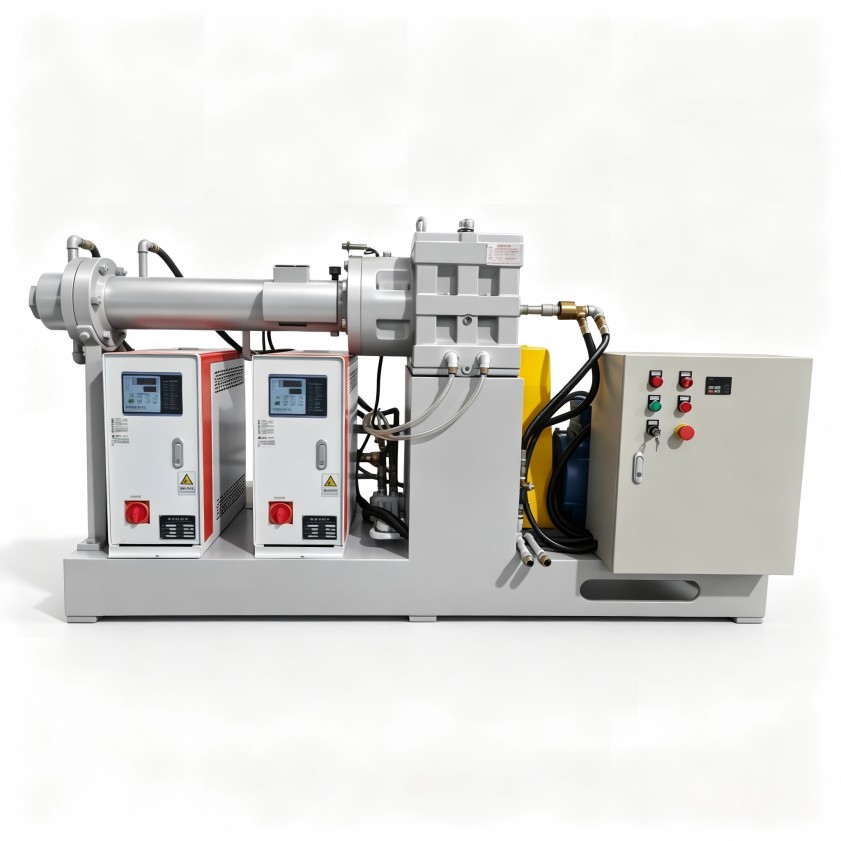
温度传感器的选型与布置。采用高精度、快响应的铂电阻传感器,并确保其测温点能真实反映胶料层温度,而非仅仅筒体壁温。合理的布置位置可以提前感知胶料状态变化,为温控系统提供准确的“前线情报”。
喂料段的稳定,是螺杆顺利“接手”的前提。螺杆的设计与喂料装置的匹配度,直接影响着进料的连续性和稳定性。
对于大型冷喂料挤出机,常见的喂料形式有辊筒喂料和强制喂料螺杆。针对TPE这类具有一定粘弹性、流动性并非最佳的物料,强制喂料螺杆配合特定几何形状的喂料口是更稳妥的选择。它能有效防止物料在喂料口“架桥”,确保胶料被持续、均匀地输送到主螺杆的螺槽中。
主螺杆在喂料段的螺纹深度、导程等参数,需要与喂料装置的出料能力进行匹配计算。目标是使喂料速率与螺杆的输送能力达到动态平衡,避免喂料不足产生“饥饿”现象,或喂料过多导致回流和额外的剪切生热。同时,螺杆的驱动系统应具备优异的低速稳定性与宽泛的调速范围,以便工艺人员能够精细调节喂料段的剪切强度和停留时间,作为预热工艺的补充调节手段。
选择用于TPE加工的大型冷喂料挤出机时,除了通用配置,还需关注一些特定的适配性细节。
材质兼容性与耐磨设计。TPE配方中可能含有各种填充剂、增塑剂或功能性助剂。螺杆和筒体接触物料的部件,其材质(如采用双金属合金或特殊氮化处理)应具备良好的耐磨和耐腐蚀性,长期使用下避免因磨损导致的间隙变化,进而影响喂料和塑化精度。
清洁与换料的便捷性。TPE产品颜色、配方更换相对频繁。喂料段及螺杆的设计应便于快速、彻底地清理,减少换料过程中的物料浪费和停机时间。一些设计会考虑在喂料口设置快速开启装置,或采用易于拆卸的螺杆连接方式。
与上下游的联动接口。大型挤出生产线是一个整体。喂料段的控制系统(温度、喂料速度)是否具备与上游的密炼/供料系统、下游的测量与牵引系统进行数据通信和协调控制的能力,对于实现整线自动化、稳定最终产品质量至关重要。
对于寻求稳定TPE挤出品质的生产企业而言,深入理解大型冷喂料挤出机在喂料段的技术内涵,是进行设备选型和工艺优化的第一步。它要求设备制造商不仅具备强大的机械加工能力,更需要对高分子材料的加工特性有深刻的理解和丰富的应用经验。
利拿实业可根据您的具体胶种配方、产能要求和生产工况,提供全流程非标定制化的橡塑混炼成型解决方案,其中自然包括针对TPE等特殊材料的大型冷喂料挤出机配置建议与工艺支持。

 18046916153
