

轮胎制造中,胎面、胎侧等半部件的挤出质量直接影响成品性能和材料利用率。冷喂料挤出机一旦出现机头温度波动、喂料抖动或换料后尺寸偏差,整条线只能降速运行,废料率随之上升。提到冷喂料挤出机常见问题,不少厂家首先怀疑胶料配方或工艺参数,却忽略了螺杆构型、喂料辊结构和温控分区这些设备层面的因素。下文从这三个设备配置维度入手,帮您在下一次排查时理清顺序,减少试错成本。
冷喂料挤出机的挤出温度波动,通常不是温控系统本身失效,而是剪切热的产生位置与冷却能力分布不匹配。冷喂料喂入的胶料温度低、黏度高,在螺杆压缩段会产生大量剪切热;若螺槽深度渐变不合理,热量集中在某一段,即使热电偶显示正常,胶料内部也可能已经接近焦烧。
排查时可以分两步。先看温控分区数量:冷喂料挤出机一般需要沿机筒设置3至4个独立控温区,各区设定温度之间保持合理梯度。再看各区实际回水温度与设定值的偏差:若中段长期偏高,说明该段冷却能力不足,这时候不要急着调低水温,而是应当检查该区供水流量是否被其他区挤占。若各段温度都正常但挤出温度仍偏高,则要回到螺杆压缩比和长径比的匹配上。温度问题的根源往往不在仪表,而在结构。
轮胎厂大多采用胶条连续喂入冷喂料挤出机。喂料辊与胶条之间的摩擦力不足时,挤出量会出现周期性脉动,直接反映为半部件尺寸波动。很多操作人员习惯从胶条宽度和硬度找原因,但真正的问题可能出在喂料辊槽型与胶条截面不匹配,或者喂料辊的压紧力调节机构已经松动。
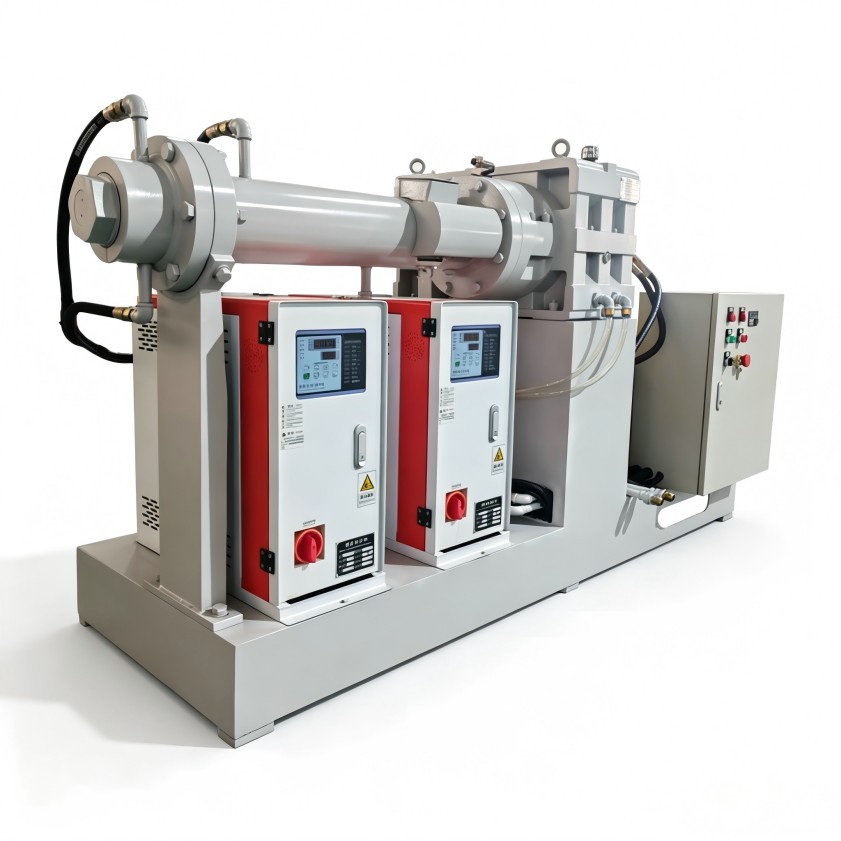
检查方法并不复杂:先观察喂料段电流是否随胶条进给同步波动;若电流稳定而挤出量波动,可以进一步检查螺杆吃料段螺纹导程是否偏大,导程过大时胶料未被充分压缩就进入均化段,同样会产生脉动。还要留意胶条进入喂料口的角度,倾斜过大会造成单侧受力,导致喂料辊磨损不均。喂料段的稳定性,是冷喂料挤出机常见问题中最容易被低估的一项。
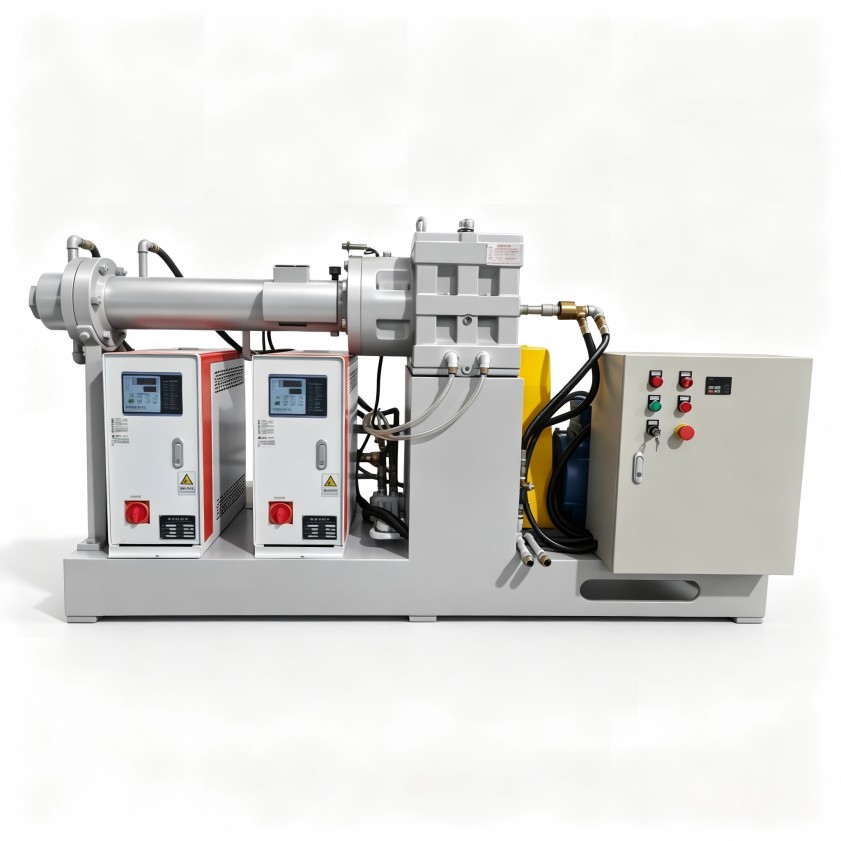
轮胎工厂配方多,不同胶料的门尼黏度、焦烧时间差异明显。同一台冷喂料挤出机长期在多种胶料之间切换时,螺杆的通用性往往成为生产瓶颈:硬胶需要较强的剪切和较低的压缩比,软胶则相反;螺杆长径比一旦固定,很难同时兼顾。
这种情况下的冷喂料挤出机常见问题不是设备故障,而是配置与工况不匹配。解决思路有两条:一是根据主力胶料确定螺杆参数,其余胶料靠工艺参数补偿;二是在选型阶段预留两种螺杆的互换空间。对于配方切换频繁的车间,后者能减少换料调试时间,也更容易保持尺寸一致性。设备供应商在方案阶段通常会询问胶料配方范围和切换频率,利拿实业在螺杆构型与快换结构上可根据实际工况提供非标定制支持。
过滤网频繁堵塞,一般会被归为胶料杂质问题,但设备因素同样值得关注。螺杆与机筒间隙增大后,胶料在挤出过程中的回流增加,熔体温度上升,杂质更容易堆积在过滤网前。
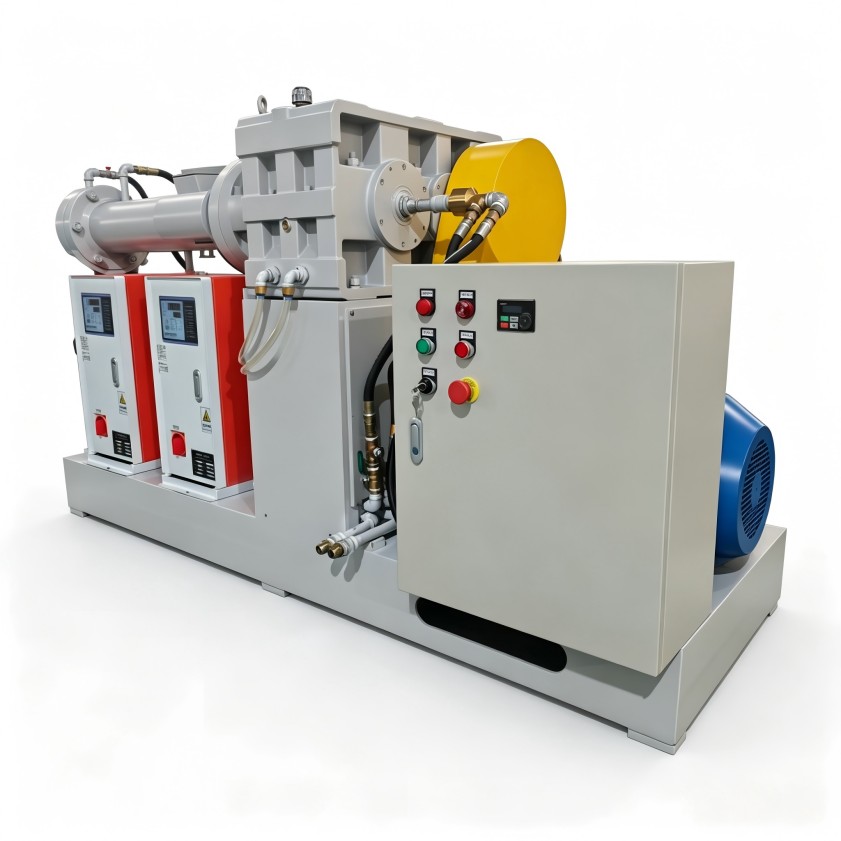
判断是否为螺杆磨损,可以观察两个信号:一是机头压力是否缓慢上升且难以通过换网回落;二是同转速下挤出量是否逐步下降。轮胎厂可结合年度维护周期安排间隙检测,不必为此单独停机。另需注意新换过滤网后前半小时的机头压力变化,若压力快速爬升,优先检查过滤网目数是否与胶料流动性匹配,再考虑设备磨损因素。
冷喂料挤出机的稳定性来自设备结构与工况的匹配,排查问题时不妨把设备配置放在工艺参数之前。利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
