

操作工照着橡胶炼胶机视频教程一步步调机,排出的胶料却时软时硬,硫化后尺寸波动明显。这类情况在橡胶密封件车间并不少见。视频里没有讲清楚的是:设备容积、转子转速、温控精度不一样,同一套操作逻辑落地的结果也会不同。本文锁定批次时间、温控精度、填充系数三个维度,帮助您从视频教程中提取有效信息,转化为适合自己机台的参数调整方法。
拍摄条件良好的炼胶机视频,通常会完整展示投料顺序、压砣升降时机、排胶观察方式。这些内容对刚入行的操作人员来说,是建立整体认知最直观的路径。
但问题在于,视频里的设备规格、胶料配方、车间温度未必与您现场一致。橡胶密封件常用胶种牌号杂、硬度范围宽,不同配方对混炼剪切热和均化程度的要求差异很大。一段面向通用工况拍摄的教程,无法覆盖所有配方需求。
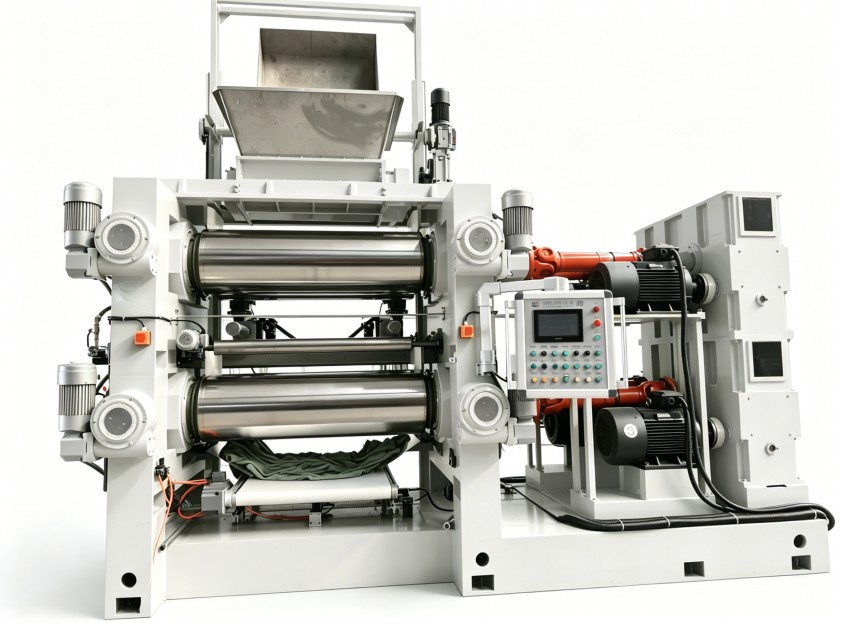
所以,观看橡胶炼胶机视频教程时,重点应当放在“为什么要在这个节点做这个动作”,而不是记住“第几分钟该干什么”。操作逻辑背后对应的是密炼机的工作原理——转子剪切、捏炼、分散。理解原理后,您才能判断自己机台上哪些步骤需要微调。利拿实业在设计密炼机时,也遵循同样的工程逻辑:设备结构要配合工艺动作,才能让操作人员的经验真正发挥价值。
密封件胶料混炼不均,常见问题表现在硬度波动、收缩率不稳定、气泡残留。排查顺序中,批次时间排在第一位。
视频教程里演示的混炼时间,基于当时的胶料配方、填充系数和转子构型。换成您的机台,如果密炼室容积不同,混炼总时间自然不能直接套用。填料量大的配方,需要更长时间让配合剂分散均匀;含油量高的生胶,混炼时间过短容易造成局部塑化不充分。
判断时间是否到位的可靠方法,是观察电流曲线的变化趋势和排胶口胶料的断面状态。当电流不再明显下降、断面看不到白色粉点或胶疙瘩,说明混炼趋于均匀。这个判断标准,比任何一个固定时间数值都更贴近您现场的真实工况。
建议操作人员对照视频教程中的操作顺序,先记录自己机台在当前配方下的电流曲线特征,再逐步调整时间节点。每一次调整只变动一个变量,方便追溯效果。
批次时间之外,还有两个容易被视频教程一笔带过的参数值得关注。
橡胶密封件对焦烧程度敏感,胶料温度控制不准,轻则门尼黏度波动,重则产生早期硫化颗粒。密炼机视频教程中,冷却水阀门开合和温度显示值常常一闪而过,但实际生产时,测温元件的位置与响应速度会直接影响调温效果。
转子摩擦热、胶料与密炼室壁面的剪切热,都会推高胶料温度。若温控系统反应滞后,操作人员看到超温后再调阀门,胶料实际已经经历了过高温度历史。因此,恒温控制能力比单纯看显示数值更重要。面对温度波动频繁的机台,优先测试空运转状态下的温度稳定性,再评估混炼过程中的实际控温表现。
填充系数过低,胶料在密炼室内翻滚空间过大,吃粉效果差;填充系数过高,胶料无法充分翻转,容易产生过热和局部交联。视频教程中胶料在密炼室内的运动形态,会受到拍摄时填充量的影响,直接套用不可取。
确定自己的填充系数,需要结合设备的填充体积和胶料密度的差异。工程上,一般以混炼过程中电流是否平稳、排胶温度是否处于合理区间作为判断依据。适合的填充量,会让胶料在转子作用下形成连续翻滚的料团,电流曲线平滑,排胶温度可控。
与其遍地寻找更详细的橡胶炼胶机视频教程,不如把已有内容转化为帮助车间稳定质量的工具。这里给出一个可操作的流程,供密封件生产班组参考。
第一步,先核对设备条件。确认密炼机容积、转子型式和温控方式,找出与视频演示设备的差异点。第二步,记录当前配方的实际运行参数,包括批次周期、电流峰值、排胶温度。第三步,以单批次为样本,微调混炼时间、温度设定或填充量,观察胶料状态和硫化物性变化。第四步,固化有效参数组合,形成本机台的标准作业记录。
这套流程不需要额外设备投入,关键在于坚持记录和对比。视频教程解决的是“学会操作”的问题,而要解决“稳定生产”的问题,还得依靠贴合自身工况的参数优化。密封件胶料牌号多、批次切换频繁,一套清晰可复用的校准方法,能减少调机时间,降低试料浪费。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
