

新能源材料研发阶段的小试混炼,直接决定配方验证的准确性与放大生产的可行性。不少研发团队采购小型混炼设备时,只关注价格或基础容积,忽略了设备配置与实验需求的适配性,导致批次数据波动大、试料浪费严重,甚至延误研发周期。本文从核心配置、场景适配、直供渠道价值三个层面展开,帮研发端理清选型思路。
新能源材料的配方研发,相较于传统橡塑材料有更严苛的混炼条件要求。比如锂电正负极材料改性、高分子隔膜基材研发、导电复合材料调配等场景,普遍存在投料量小、配方调整频繁、对剪切力和温度敏感度高的特点。
实验室阶段的混炼数据,是后续中试、量产参数调整的核心依据,如果设备本身稳定性不足、混炼均匀度不够,会导致实验数据参考价值大幅降低,后续放大生产时需要重新摸索参数,拉长研发周期。
很多研发团队会选择实验室啮合机作为小试混炼的核心设备,核心原因是啮合式结构的混炼作用更柔和均匀,剪切速率分布更窄,不容易破坏材料的分子结构或填料形态,更适合对性能要求精准的新材料研发场景。
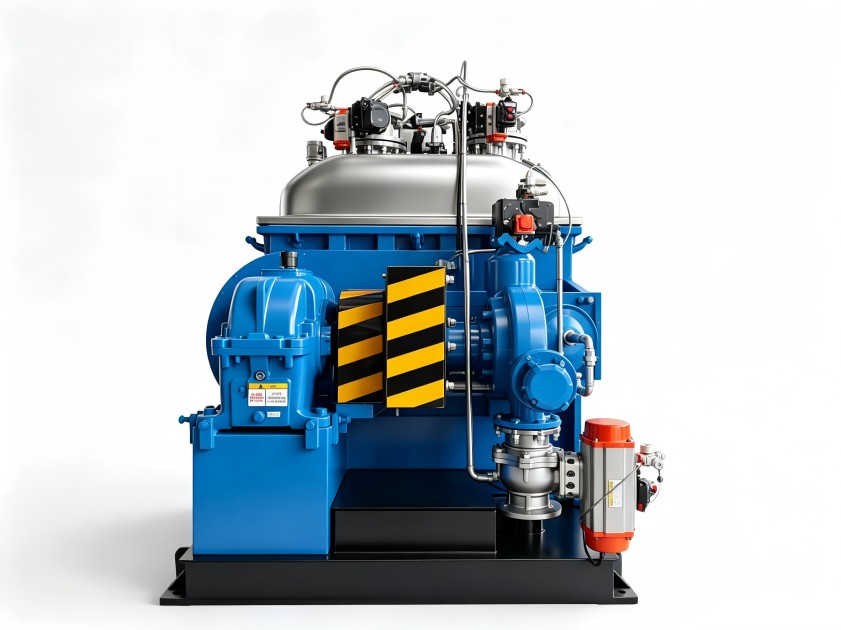
容积是实验室啮合机选型的基础参数,直接决定单次实验的投料范围。很多研发团队选设备时,会直接按最大投料量选大容积设备,觉得能兼顾更多场景,实际反而容易出问题。
混炼设备的填充系数有合理范围,容积过大、投料量不足时,物料在密炼室里受力不均匀,会导致混炼分散效果差,数据重复性低。如果容积选得太小,又没法满足部分放大验证的实验需求,后续还要再添置设备,增加投入。
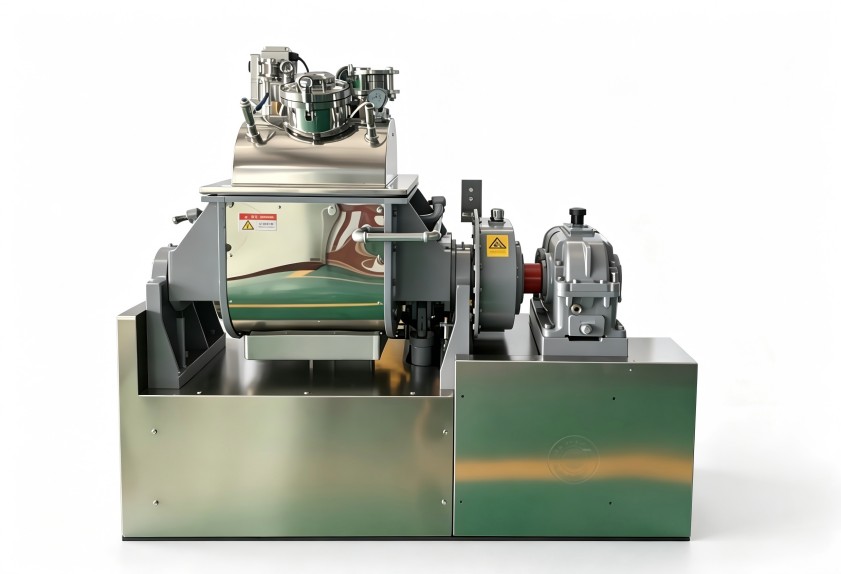
找实验室啮合机直销渠道时,可以先梳理清楚日常实验的投料上下限、常用配方体系,再由技术团队推荐合适的容积范围,部分支持定制的渠道还能调整密炼室结构,适配特殊投料需求。
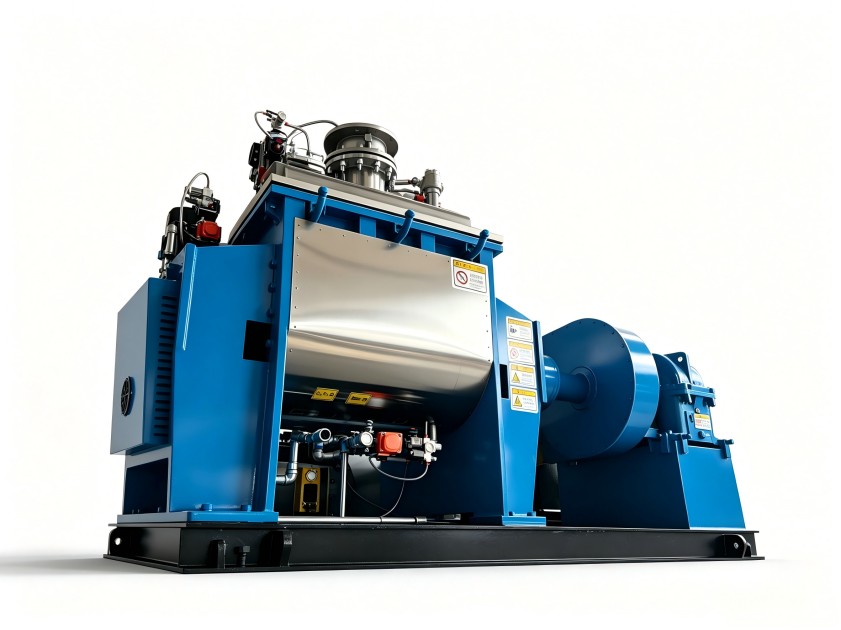
转子是啮合机的核心混炼部件,不同的构型、间隙、表面处理方式,适配的材料体系完全不同。新能源材料配方中常含有纳米填料、纤维增强相或者热敏性成分,对转子的剪切特性有特殊要求。
啮合型转子的间隙控制精度更高,运转时剪切速率更均匀,不会出现局部剪切过强导致的材料降解或填料破碎问题,适合对性能一致性要求高的研发场景。如果是高填充的改性材料,还可以调整转子的棱数和螺旋角,提升分散混合的效果。
选型时要提前和供应商确认转子的材质、表面处理工艺,以及是否支持针对特定配方的转子构型调整,避免后续实验出现材料腐蚀、污染或者混炼效果不达标的问题。
温控精度是影响新能源材料混炼实验数据稳定性的关键因素之一。很多新能源高分子材料的玻璃化转变温度、分解温度区间很窄,混炼过程中温度波动过大,会直接改变材料性能,导致实验数据失去参考价值。
常规的实验室啮合机多采用标准温控回路,对于普通橡塑材料足够用,但如果是对温度敏感的新能源材料,可能需要增加测温点数量、调整加热冷却介质的流量,提升温控的响应速度和精度。
通过实验室啮合机直销渠道采购时,可以直接提出具体的温控精度要求、温度控制范围,由技术团队评估是否需要调整温控系统的设计,确保设备适配实验的温度控制需求。
越来越多的研发团队倾向于直接找生产企业采购实验室混炼设备,而非通过中间渠道,核心原因有三点。
第一是配置定制的灵活度更高。直销模式下,研发端的需求可以直接传递到生产企业的技术部门,不用经过中间渠道的信息转述,避免需求偏差。比如特殊的投料口设计、数据采集接口、安全防护结构等,都可以直接沟通调整,适配特殊实验需求。
第二是售后响应更直接。实验室设备的故障会直接打断研发节奏,影响项目进度。直销渠道的技术支持团队全程参与设备设计生产,对设备结构更熟悉,能快速定位问题、给出解决方案。尤其是布局了{fenzhan}本地化服务网点的供应商,能快速响应设备调试、故障排查等需求,尽可能降低对研发进度的影响。
第三是后续放大生产对接更顺畅。如果实验室和量产设备来自同一生产企业,工艺参数的迁移性更强,能减少中试和量产阶段的试错成本。对于{fenzhan}及周边的新能源材料研发团队而言,选择有本地服务能力的直销品牌,能大幅减少跨区域沟通成本,对接效率更高。如果是{fenzhan}区域的客户,还可以预约到厂实地查看设备的加工装配流程,更直观地判断设备品质。
找实验室啮合机直销渠道询价前,建议先整理好自身的需求清单,避免后续出现配置不符或者预算超支的问题。
首先要明确核心实验需求:比如日常投料的重量范围、常用材料类型、对混炼均匀度和温控精度的要求、是否需要配置数据采集系统或者特殊上下料结构。需求越清晰,供应商给出的配置方案越精准。
其次要确认报价包含的范围:比如是否包含安装调试、操作培训、售后保修的时长和内容、易损件的供应周期等,不要只对比设备本身的价格,要综合评估整体使用成本和服务价值。
最后要关注供应商的技术服务能力,尤其是是否有新材料领域的设备适配经验,能否提供工艺方面的参考建议,这对研发团队来说往往比设备价格更有价值。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
