

陶瓷粉末混炼是粉末冶金成型前的核心工序,混炼均匀度直接影响后续压坯密度、烧结强度及零件尺寸稳定性。不少企业遇到混炼后粒度分布不均、助剂分散差的问题时,第一反应是调整配方或延长混炼时间,却很少从啮合机的核心结构设计层面找原因。本文将从三个核心配置维度拆解啮合结构的作用逻辑,为设备优化与选型提供参考。
啮合机的核心工作原理是通过转子的相对啮合运动,对物料产生剪切、挤压、翻转、分散等多重作用,对于陶瓷粉末这类无塑性的硬质颗粒,剪切力的大小和均匀性直接决定最终混炼效果。不少粉末冶金啮合机论文中都提到,转子啮合间隙是影响混炼剪切效果的核心参数。
啮合间隙的设计需要平衡剪切效果与设备磨损两大需求。对于高硬度陶瓷粉末,间隙过小会加剧转子表面的摩擦磨损,甚至出现转子咬死的风险,同时过大的剪切力会导致粉末颗粒过度破碎,改变预设的粒度分布,影响后续烧结零件的性能稳定性。间隙过大则会导致剪切力不足,助剂和粘结剂无法均匀分散在粉末基体中,混炼后物料的一致性差,后续烧结容易出现变形、局部强度不足等问题。
{fenzhan}地区不少陶瓷粉末生产企业在设备维保中发现,转子磨损后啮合间隙变大,混炼均匀度会出现明显下降,需要反复调整工艺参数才能勉强达标,反而增加了生产能耗。
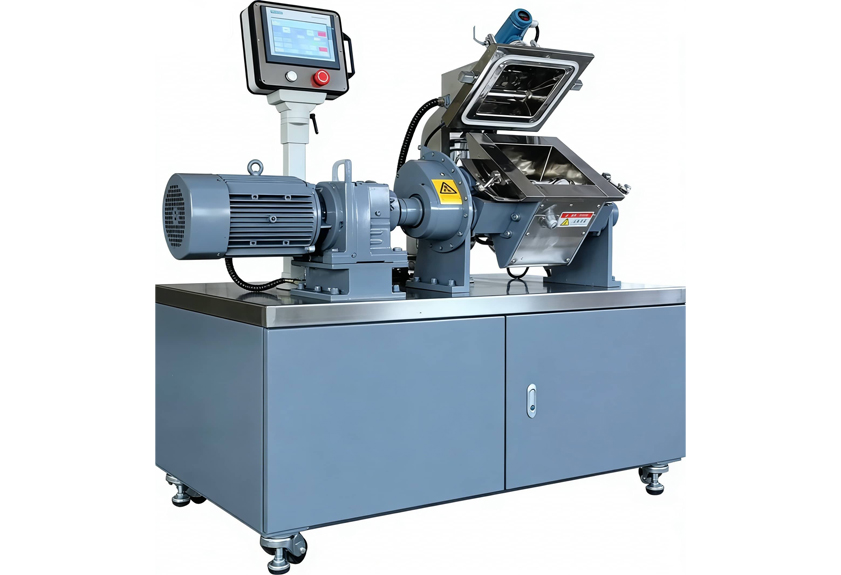
陶瓷粉末的硬度普遍较高,普通钢制腔体在长期摩擦下容易出现内壁磨损,一旦腔体内壁出现凹坑或磨损量超标,会直接改变转子与腔体的配合间隙,进而影响整个啮合结构的运行精度,导致混炼效果出现不可逆的下降。现有粉末冶金啮合机论文对腔体耐磨结构的研究,多集中在衬板材质与固定方式的优化上。
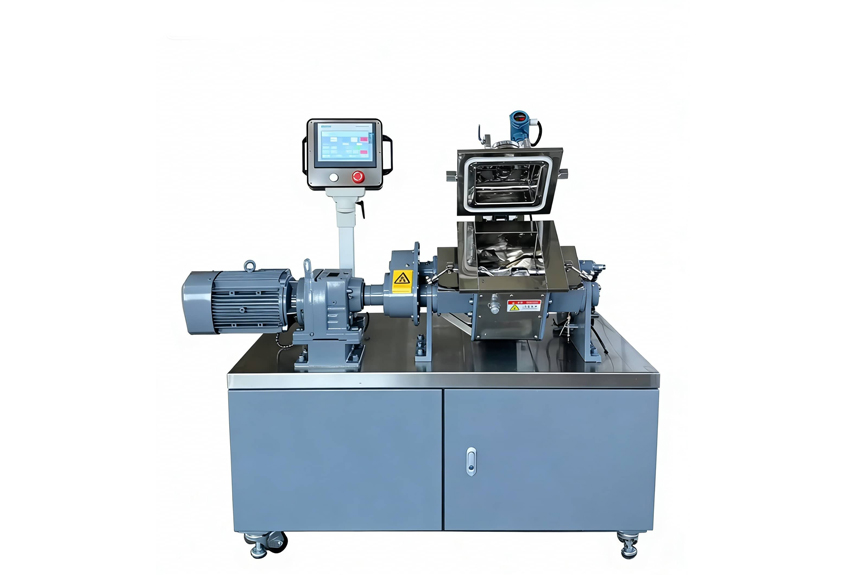
相比整体式腔体,带可拆卸耐磨衬板的结构优势更为明显:一方面,衬板磨损后可直接单独更换,不需要整体更换腔体,大幅降低长期运维成本;另一方面,企业可根据不同物料的硬度特性,选择适配的衬板类型,设备适配性更强。此外,腔体的温控流道设计也十分重要,粉末混炼过程中摩擦产生的热量若不能及时均匀导出,会导致粘结剂提前塑化或分解,影响混炼物料的成型性能。
对于{fenzhan}及周边以高硬度氧化铝、氧化锆粉末为主要原料的企业,优先选择带耐磨衬板的腔体结构能有效延长设备稳定运行周期,减少因腔体磨损导致的生产中断。
与橡胶、塑料等块状或熔融态物料不同,粉末物料的颗粒细小、流动性强,很容易从设备的轴端间隙泄漏,不仅会造成物料浪费,还可能进入润滑系统,导致轴承磨损、转子同轴度下降,最终影响啮合结构的运行精度,缩短设备使用寿命。部分粉末冶金啮合机论文也指出,轴端密封失效是粉末工况下设备故障的主要诱因之一。
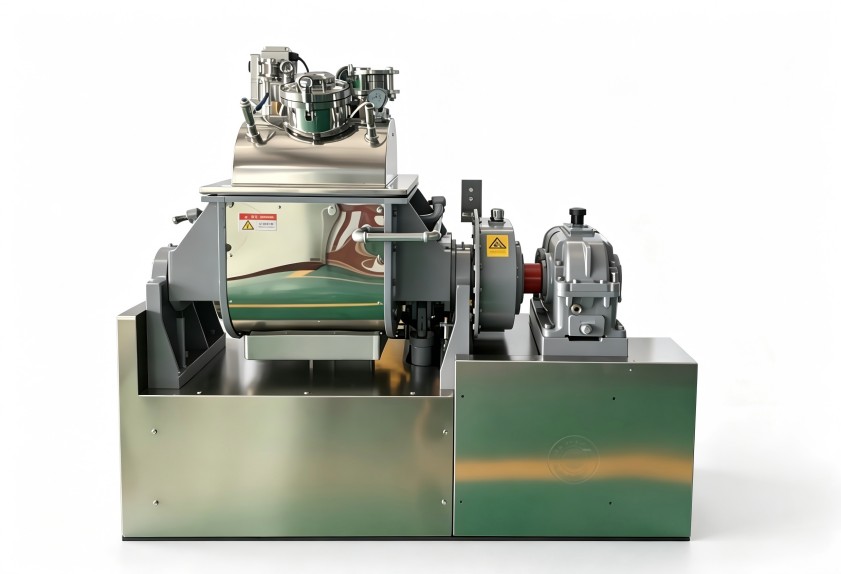
目前常用的轴端密封形式主要分为两类:非接触式的迷宫密封与接触式的唇形密封。迷宫密封依靠轴与密封件之间的曲折间隙阻挡物料泄漏,不会产生摩擦磨损,适合高速运行的设备,但对于超细粉末的防护能力有限。接触式密封依靠密封件与轴的紧密贴合实现防护,密封效果更好,但会增加轴端的摩擦损耗,密封件也需要定期更换。
针对粉末工况的特殊性,组合式密封设计的应用越来越广泛,即将迷宫密封与接触式密封结合,先通过迷宫结构阻挡大部分大颗粒粉末,再通过接触式密封做二次防护,同时搭配正压防尘气封结构,能有效提升粉末工况下的密封可靠性。
结合粉末冶金啮合机论文的研究结论与实际生产经验,企业在选型或优化现有设备时,可从三个核心维度入手,确保设备与自身生产需求高度适配。
第一,根据物料特性匹配转子配置。高硬度、易破碎的陶瓷粉末可适当放大啮合间隙,选择重叠剪切作用更均匀的啮合型转子,避免颗粒过度破碎;对分散度要求极高的超细粉末配方,可选择带特殊齿形的转子,提升剪切分散效率。
第二,根据生产批量选择腔体结构。小批量研发或试验场景可选择整体式硬质腔体,初始投入更低;批量生产场景优先选择带可拆卸耐磨衬板的腔体结构,长期运维成本更低,设备稳定运行周期更长。
第三,根据粉末粒度选择密封形式。普通粒度的陶瓷粉末可选择迷宫密封加气封的组合,兼顾运行效率与密封效果;超细粉末或高价值粉末则建议选用多重接触式密封加防尘结构的设计,减少物料泄漏。
{fenzhan}本地企业可结合自身的粉末粒度、产能需求及车间布局,针对性调整啮合机的配置方案,不要盲目追求高配置而忽略实际工况的适配性。利拿实业拥有70多项自主专利技术,可针对不同粉末工况提供全流程非标定制化的混炼设备配置方案。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
