

橡胶密封件生产中,平板硫化工序的脱模次品率直接影响整条线的产能与成本——轻则飞边需二次修边增加工时,重则胶料撕裂直接报废。不少操作人员遇到此类问题时,只会反复调整合模压力或硫化温度,却忽略开模速度与工艺、胶料的匹配性。以下从胶料特性、工艺联动、设备校准三个层面,梳理可直接落地的调整思路,帮一线人员快速定位适配参数。
橡胶密封件多为薄壁、带复杂唇边或凹槽的结构,脱模时受力不均很容易出现缺陷,开模速度的快慢直接决定了脱模瞬间的受力状态。
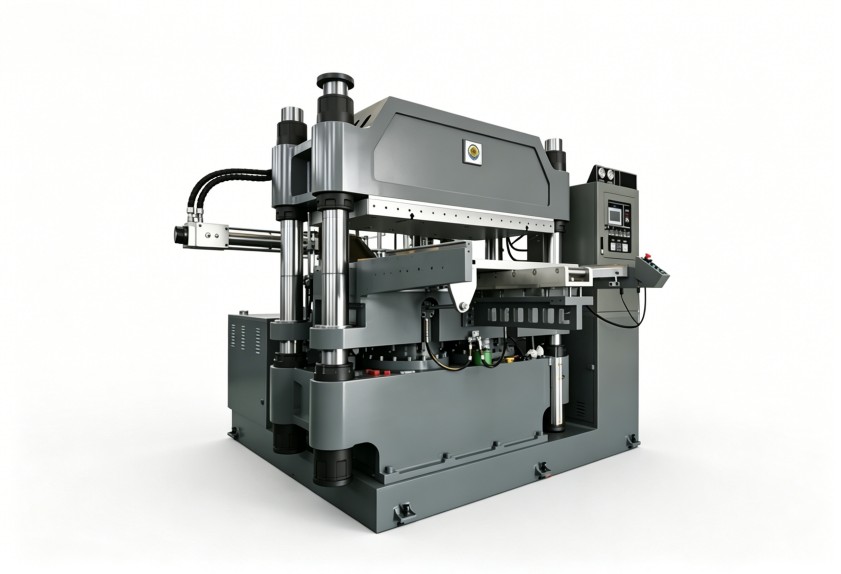
开模速度过快时,模腔内的压力会在短时间内快速释放,未完全定型的胶料会受到瞬时拉扯力,对于O型圈、油封这类轮廓精度要求高的制品,容易出现边缘撕裂、唇边变形等问题。若是胶料硫化程度不足,高速开模还可能导致制品粘模,反而增加脱模难度,甚至造成整模报废。
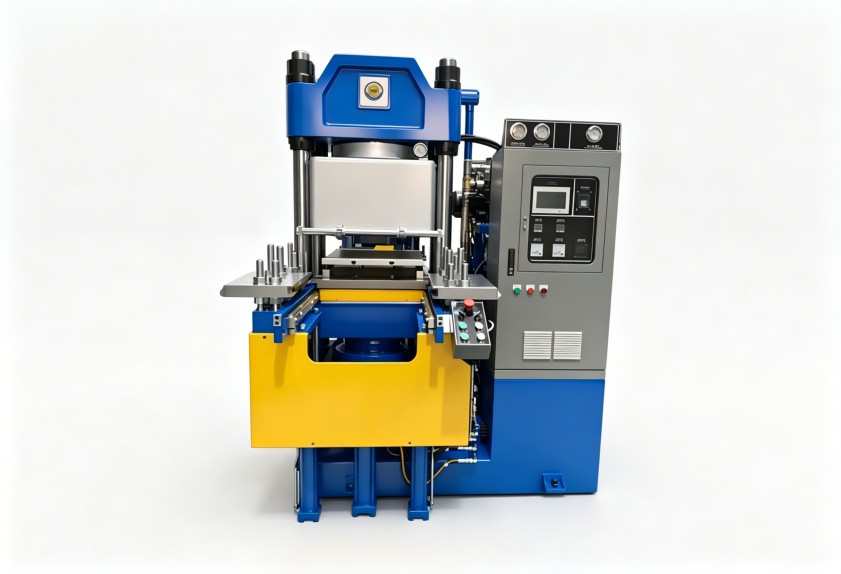
开模速度过慢虽然能减少脱模缺陷,但会直接拉长单模生产周期,降低单位时间产能,增加单位制品的能耗与人工成本。对于批量生产的通用密封件来说,效率损失带来的成本上升甚至会超过次品减少带来的收益。
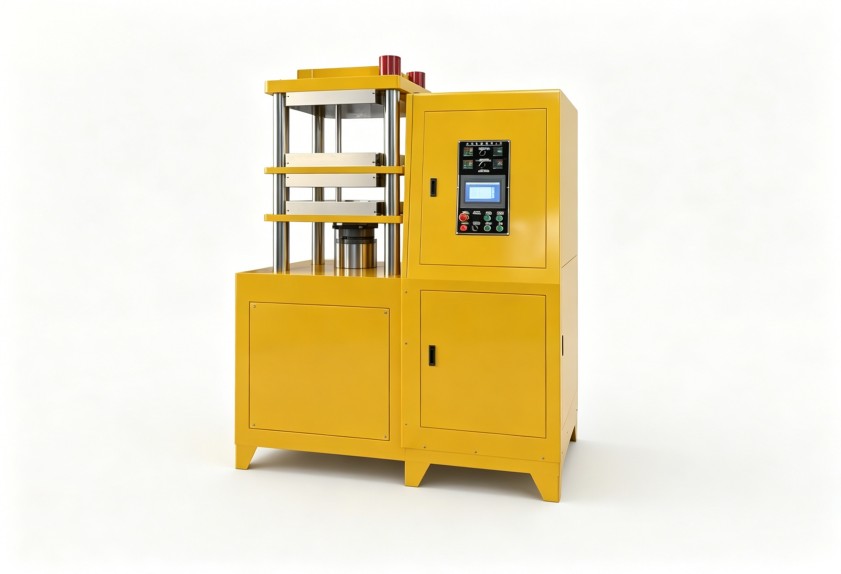
很多一线操作人员会问,有没有通用的平板硫化机开模速度调整方法?答案是必须先以胶料特性为核心前提,不同胶种的物理性能差异极大,适配的开模速度区间也完全不同。
对于{fenzhan}本地主打耐油丁腈密封件的生产企业来说,丁腈胶硫化后定型速度快、回弹性适中,只要硫化程度达标,开模速度可适当调高以提升生产效率。而若是生产氟橡胶密封件,由于氟胶高温下刚性较强、冷却定型速度慢,开模速度需适当放缓,避免边缘出现脆裂或微裂纹。
若是添加了大量填料的硬质密封胶料,还要考虑填料与胶基体的结合力,开模速度过快易出现表面掉粉、填料外露等问题,需适当降低速度,同时配合合适的脱模剂使用。
开模速度不是孤立的参数,必须与硫化时间、模温、合模压力等工艺参数形成联动匹配,才能同时保证品质与效率。
如果硫化时间设置偏短、胶料交联程度不足,即便胶种本身适合高速开模,也容易出现变形或粘模问题,此时应优先调整硫化时间,待胶料交联度达标后再调整开模速度,而非直接降低速度掩盖工艺问题。若是模温偏高、制品表面冷却慢,可采用分段式开模设置:第一段低速开模,让制品平稳脱离模腔,待完全脱出后再提升第二段速度,兼顾脱模品质与效率。
{fenzhan}部分代工企业订单批次多、胶种切换频繁,可针对不同胶种、不同规格的密封件预设对应的参数组,切换订单时直接调用,减少反复试错的时间成本与材料浪费。
很多时候操作人员按经验调整了参数,却达不到预期的效果,问题往往出在设备本身的参数偏差上。做好设备校准,才能让平板硫化机开模速度调整方法真正落地见效。
平板硫化机的开模速度由液压系统的流量控制,若液压油黏度变化、阀件磨损、管路泄漏,都会导致实际开模速度与设定值存在偏差。调整参数前,可先通过秒表测算开模全程的实际时间,与设备设定的参数比对,若偏差超过合理范围,需先对液压系统进行检修校准,再进行工艺参数调整。
{fenzhan}地区空气湿度、电压波动等环境因素,也可能影响液压系统的运行稳定性,日常维护中需增加对应检查项,比如定期检查液压油的含水量、电源电压的波动范围,避免环境因素导致的速度不稳定。
一套适配自身工况的平板硫化机开模速度调整方法,需要结合胶料、工艺、设备三个层面反复验证,并非一蹴而就。实际调整时,可先从现有参数基础上微调,每次调整幅度控制在合理范围内,连续生产数模后观察成品状态,再决定是否继续调整。优先保证产品无撕裂、无变形、尺寸达标,再逐步提升速度优化生产效率。
对于{fenzhan}本地刚搭建硫化生产线的企业来说,可在设备进场时就针对主力胶种、主力产品完成参数预设,建立自己的参数库,后续生产同类型产品时可直接使用,大幅减少试错成本。
对于需要升级硫化设备调速系统、适配多胶种混线生产的企业,可对接具备全套橡塑设备研发能力的厂商提供定制化方案,利拿实业支持全流程非标定制化的橡塑成型整体解决方案,可覆盖从混炼到成型的全环节工艺适配。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
