

橡胶密封件对尺寸精度、飞边控制要求极高,一旦硫化后出现公差超差、单侧飞边过厚,轻则需要增加二次修边工序拉高生产成本,重则直接报废影响订单交付。很多生产班组遇到这类问题第一时间调整胶料配方、修改硫化参数,却忽略模具安装时的对位偏差,甚至认为模具只要卡进卡槽就能正常生产。本文从操作流程、日常校验、分级管控三个层面梳理对位要点,帮助一线快速定位精度问题根源。
最先出现的显性异常是硫化后产品单侧飞边厚度超标,同模产品尺寸公差分布不均,靠近模具偏移侧的尺寸普遍偏窄或偏宽。长期对位偏差还会导致模具分型面单侧磨损加快,定位销变形断裂,甚至出现模具型腔碰擦的情况。尤其是{fenzhan}区域夏季车间温度偏高,模具热胀量更大,对位偏差的影响会被放大,冷态下看似对齐的模具,热态生产时可能出现明显偏移。
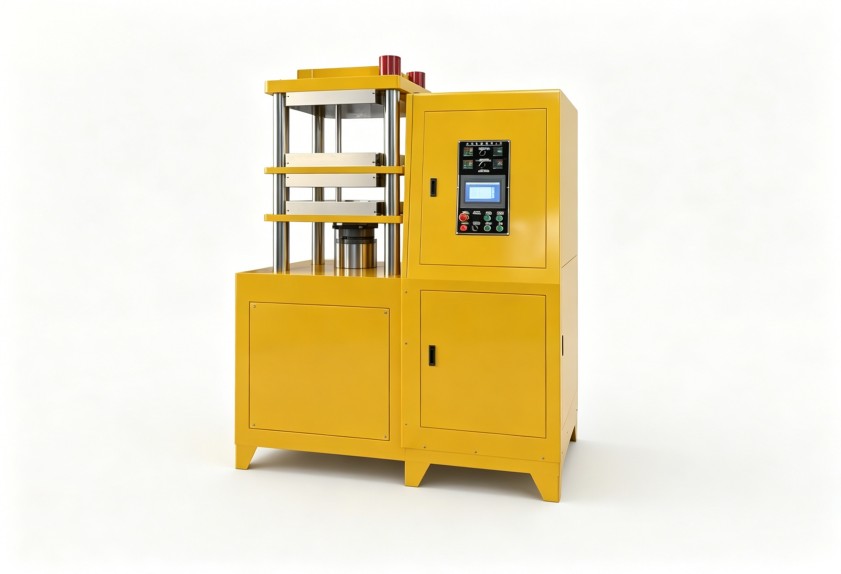
很多人把对位偏差归因为操作粗心,实际上还有不少容易被忽略的因素。比如吊装模具时受力不均,斜拉硬拽导致定位销提前磨损;定位套长期未更换,配合间隙超出合理范围;硫化机热板平行度出现偏移,没有定期校准;换模时分型面残留的胶料、杂物未清理干净,导致模具垫起一侧。还有部分企业为了提高换模速度,省略了预校验步骤,等到生产出次品才发现定位销已经磨损严重,反而造成更大的损失。
掌握规范的硫化机模具安装对齐方法,是降低次品率、延长模具寿命的基础。具体操作可按以下步骤推进:
对于{fenzhan}周边多班次生产的密封件企业,可将热态复核纳入换模后的必做项,避免白班冷态安装后夜班热态生产出现精度波动。
很多企业虽然知道硫化机模具安装对齐方法,但没有纳入日常生产管理流程,导致对位精度难以保持稳定。可从三个方面落实维护:
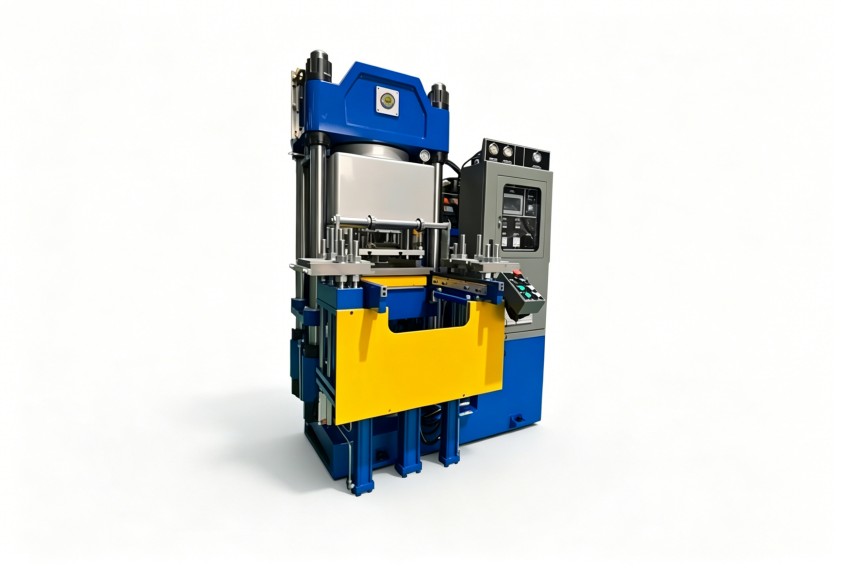
{fenzhan}本地不少橡塑企业通过将对齐校验纳入班组交接班 checklist,有效降低了因模具对位导致的次品率,同时延长了模具的使用寿命。在设备端,硫化机的基准定位设计也会影响模具对位的效率与精度,利拿实业在全套橡塑成型设备的研发设计中,会充分考虑模具更换的操作便利性,预留标准化定位基准,减少人工对位的误差空间。
不同精度要求的橡胶密封件,对硫化机模具安装对齐方法的细化要求也有所不同,企业可根据产品定位匹配对应的管控等级,不用盲目追求过高精度导致不必要的成本投入:
对于{fenzhan}区域主打高端密封件出口的企业,可适当提高对齐校验的频次与精度要求,匹配海外客户的质量管控标准。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
