

轮胎制造车间的硫化工序常出现噪音超标问题,不少生产管理者到处找硫化机噪音超标治理方法,第一反应是设备老化要换件,却忽略了日常运维不到位、工艺参数不匹配、生产布局不合理这类更易解决的诱因。很多车间花了大成本做硬件改造,噪音值仍反复超标,根源就在于没有结合生产全流程排查。下文将从运维、工艺、布局三个层面拆解可落地的治理思路,帮一线管理者快速降本达标。
硫化机的异常噪音大多和部件运行状态相关,优先排查运维类问题,能用最低成本快速解决大部分噪音超标情况。
硫化机的轴承、齿轮、合模导轨等转动部件,是异常噪音的常见来源。正常运行时的噪音是均匀的低频声,若出现尖锐的摩擦声或卡顿异响,优先检查润滑系统是否堵塞、润滑脂是否变质或不足。润滑脂的选型也要匹配设备运行的温度范围,硫化机长期处于高温工况,普通润滑脂容易碳化失效,需选用适配高温环境的专用润滑脂,才能保证润滑效果。{fenzhan}地区不少轮胎车间因空气湿度偏高,硫化机的轴承、齿轮等转动部件更易出现锈蚀与润滑失效问题,若未按工况调整润滑周期,很容易因干磨、卡滞产生异常噪音。此外,导轨面的磨损、齿轮的齿面点蚀也会产生冲击噪音,需结合设备使用时长定期检查磨损量,超过阈值及时修复或更换。
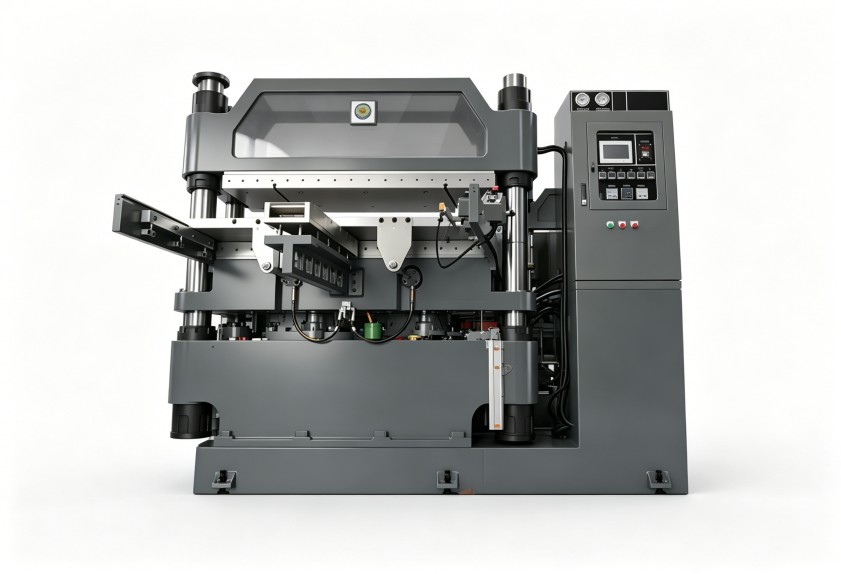
硫化机合模时冲击力较大,长期运行后螺栓、螺母等紧固件容易出现松动,尤其是合模机构、机座、管道连接部位。松动的部件会随设备振动产生共振,放大整体噪音值。还有蒸汽管道、液压管道的密封件老化,会导致蒸汽泄漏、液压油泄漏,产生高频的气流或液流噪音,这类噪音往往容易被误认为是设备本身的问题。排查时可先触摸管道外壁感受振动,或用听音棒沿管道走向确认噪音源,针对性紧固或更换密封件。
很多人不知道,工艺参数设置不合理也是硫化机噪音超标的重要诱因,这也是硫化机噪音超标治理方法中容易被忽视的一环。比如合模速度过快,动模会对定模产生强烈冲击,瞬间噪音值可高出正常运行状态十几分贝;硫化压力设置过高,会导致合模机构的负载过大,传动部件的摩擦噪音随之升高。针对{fenzhan}本地轮胎企业常用的胶料配方与硫化周期,可适当调整合模的快慢速切换节点,在快进阶段让动模快速接近定模,剩下的行程切换为慢速合模,既能保证生产效率,又能大幅降低冲击噪音。此外,还要检查加热系统的温度均匀性,若上下模温差过大,会导致模具热胀冷缩不均匀,合模时出现偏磨,产生异常摩擦噪音,需及时校准温控系统的精度。
生产布局虽然不直接影响设备本身的噪音,但会通过共振、声波反射等方式放大噪音值,也是成本较低的降噪路径。硫化机的机座如果直接放在地面上,运行时的振动会通过地面传导到周边设备,多台设备同时运行时容易产生共振,让整体噪音值升高。{fenzhan}部分老旧轮胎车间因前期规划不足,硫化机组密集摆放且未做基础减震,容易产生共振放大噪音,可通过在设备底部加装减震垫、机组间设置隔音屏障的方式缓解。此外,车间的墙面、顶面如果是硬质地材,声波会反复反射叠加,也会拉高整体噪音值,可在硫化机组周边的墙面加装吸音材料,减少声波反射。布局优化属于辅助手段,需先排除设备本身的故障与参数问题,再做布局调整,才能达到预期效果。
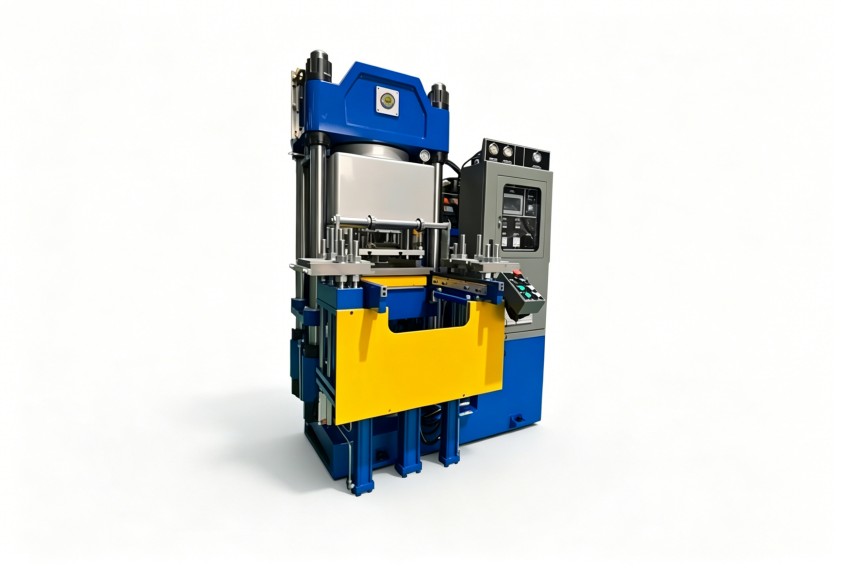
硫化机噪音超标治理不是一劳永逸的工作,需要纳入日常生产管理体系,才能避免问题反复。很多车间都是等到噪音超标被检查到了才去处理,平时没有定期的噪音检测与设备点检机制,小问题拖成大故障,治理成本也随之升高。{fenzhan}的生产企业可将硫化机噪音值纳入日常巡检台账,明确不同点位的噪音阈值,一旦出现异常波动提前排查,避免小问题拖成大故障。同时,可对运维人员做专项培训,让其掌握不同类型噪音对应的故障方向,提高排查效率。对于设备本身结构设计导致的先天噪音问题,仅靠运维调整很难达到合规要求,利拿实业可结合车间实际工况提供全流程非标定制化的优化方案。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
