

橡胶密封件生产对胶料混炼均匀度、塑化精度要求极高,啮合机状态直接影响成品的尺寸稳定性与耐老化性能,一旦设备因保养不当突发故障,还会打乱订单交付节奏。不少企业对啮合机保养方法的认知还停留在“坏了再修”的阶段,或是照搬通用设备的保养规则,完全不贴合密封件生产小批量多胶种的工况。本文从点检规范、易损件更换、故障预判、落地机制四个方面梳理,帮企业建立适配的维护体系。
适配密封件产线的啮合机保养方法,首先要优化日常点检的内容与频次,不能直接套用通用橡塑设备的点检表。密封件生产普遍存在小批量、多胶种、换料频繁的特点,胶料中常添加炭黑、填料、硫化剂等组分,部分特种胶料还带有一定腐蚀性,这些都会加快设备相关部件的损耗。
班前点检的重点是润滑系统与核心部件的基础状态。需检查润滑油位是否在合理区间,观察油质是否出现变色、掺杂的情况,若油液中混入胶料或粉尘,说明密封部位可能存在渗漏,需提前排查。还要检查转子啮合面是否有残留的固化胶料,若有需清理干净后再投料,避免硬胶料划伤啮合面的耐磨层。
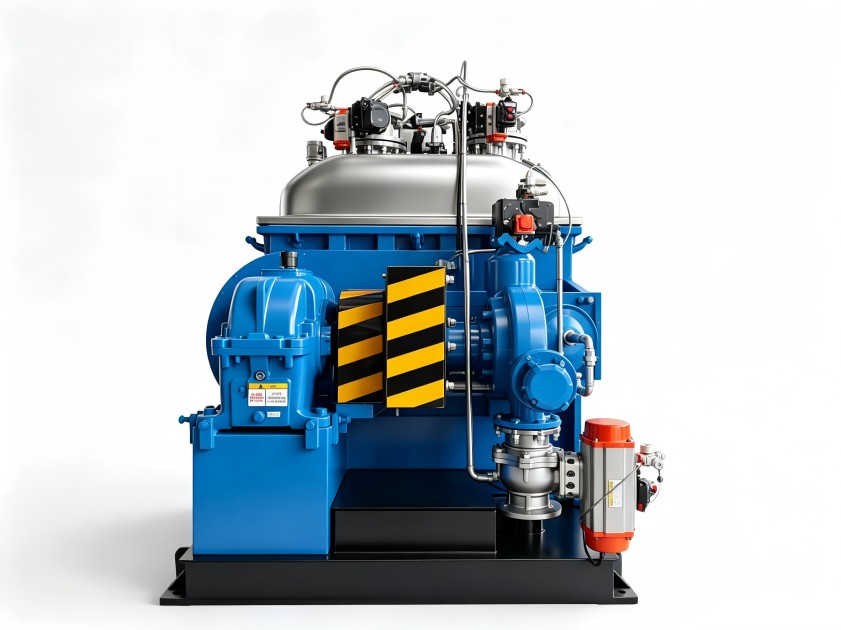
班中点检需关注运行状态与工艺数据的匹配度。生产过程中可留意啮合部位的运行声响,若出现异常的金属摩擦声或卡顿感,需及时停机检查,避免故障扩大。同时要核对温控数据与设定值的偏差,密封件胶料对混炼温度敏感度高,温度偏差过大不仅会影响胶料塑化效果,还可能反映出加热/冷却管路存在堵塞、积胶等问题。
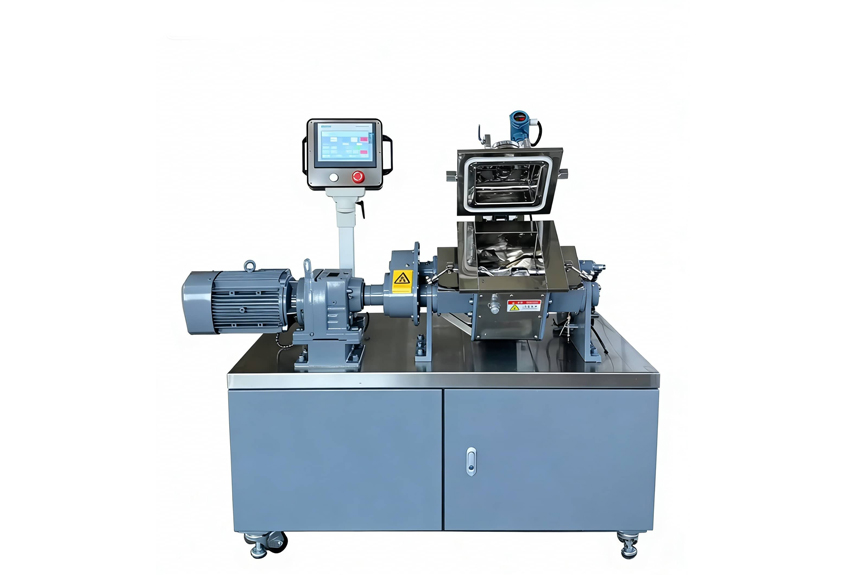
班后点检的核心是清理与复位。每次换料或生产结束后,需彻底清理料腔、转子啮合面、排料口等处的残留胶料,尤其是氟橡胶、丙烯酸酯橡胶这类固化后硬度较高的胶料,残留时间越长越难清理,还会在下次生产时污染新胶料,导致密封件出现杂质缺陷。{fenzhan}地区不少密封件生产企业因换料频繁,常忽略班后料腔深处的残留胶料清理,时间一长就会加剧转子啮合面的磨损。
很多企业的易损件更换完全按设备说明书的固定周期执行,忽略了自身生产工况的差异,反而容易造成过度维护或维护不足。密封件生产的胶种、填料占比、生产批次安排都会影响易损件的损耗速度,需建立动态的更换判断标准。
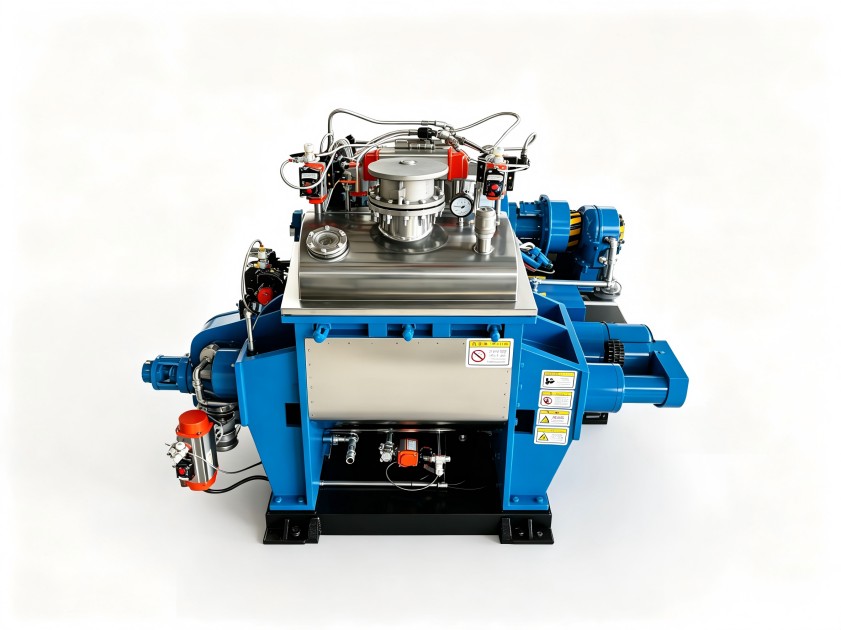
转子啮合面的耐磨层是核心易损件之一,其磨损速度与胶料中的填料含量、硬度直接相关。若企业主要生产高炭黑、高矿物填料的密封胶料,耐磨层的损耗速度会远高于生产普通丁腈胶的场景。判断是否需要更换或修复,可通过定期测量啮合间隙的变化幅度实现,当间隙波动超出工艺允许范围、导致混炼胶均匀度下降时,即使未到说明书标注的周期,也需安排检修。
密封环的更换需结合胶种的腐蚀性调整。普通丁腈胶等腐蚀性较弱的胶料,密封环的使用周期相对稳定,若出现轻微渗漏可先调整密封压力观察;但氟橡胶、氢化丁腈胶等腐蚀性较强的胶料,一旦出现胶料渗漏,很容易腐蚀主轴或渗入轴承部位,造成更大的设备损伤,因此需适当缩短检查周期,发现渗漏及时更换。
润滑系统的滤芯也需按需更换。若生产环境粉尘较多,或是换料频次高,滤芯的堵塞速度会明显加快,可通过观察润滑系统的压差数据判断,当压差超出阈值时及时更换,避免因润滑不足加快齿轮、轴承等部件的磨损。{fenzhan}本地部分生产氟橡胶密封件的企业,曾因按通用周期更换密封环,导致胶料渗漏腐蚀主轴,反而增加了维修成本。
啮合机的故障大多不是突然爆发的,前期会在运行数据、生产状态上出现细微征兆,提前捕捉这些信号,能大幅降低非计划停机的概率,避免影响密封件的生产交付。
首先可关注混炼温度的波动规律。同一配方、同一工艺参数下,若连续几批胶料的混炼温度波动幅度明显大于平时,需排查温度传感器表面积胶、加热冷却管路堵塞两类问题。密封件生产对胶料塑化程度要求高,温度不稳会直接影响成品的物理性能,及时排查既能保障产品质量,也能提前发现设备隐患。
其次可观察驱动电机的工作电流。相同填充系数、相同胶料配方下,若电机的平均工作电流明显升高,通常说明啮合部位的摩擦阻力变大,可能是耐磨层磨损加剧、润滑不良或是啮合间隙进入异物导致。此时需安排停机检查,避免长时间高负荷运行造成电机烧毁或转子损伤。
另外还可通过排料状态判断设备情况。若排料时胶料软硬度不均、表面有明显生胶块,或是同一批胶料不同部位塑化程度差异较大,排除配方与工艺问题后,大概率是啮合间隙不均匀,可能是转子轴承磨损、定位偏移导致,需及时检修校准。
一套可落地的啮合机保养方法,不能只靠机修部门单独推进,一线操作工的操作习惯与日常维护意识,对设备寿命的影响同样很大。很多企业的保养制度流于形式,核心原因是操作与维护环节脱节,操作工认为保养是机修的事,机修不了解设备的日常使用细节。
可将基础保养责任落实到生产班组。比如班前的油位检查、残留胶料确认,班后的设备清理、工具复位,这些日常工作由当班操作工负责,机修工负责每周一次的全面点检、每月一次的核心部件检测,权责清晰才能避免出现问题互相推诿。
同时要定期开展操作与维护的联合培训。让操作工了解哪些操作会加速设备损耗,比如超填充系数投料、直接将硬质填料倒在转子啮合面上、带料停机等,从操作端减少设备的非正常损耗。也让机修人员了解不同胶种、不同批次的生产特点,更有针对性地安排保养内容。
建立设备运行档案也很重要。记录每台设备的保养时间、保养内容、故障情况、维修记录,以及对应时段的生产胶种、产能情况,积累一段时间后,就能摸索出适配自身工况的保养周期与易损件更换规律,不用再照搬通用标准。{fenzhan}地区不少企业的设备维护团队会和生产班组联合制定操作规范,把日常保养要求纳入操作工的考核项,明显降低了啮合机的故障发生率。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
