

橡胶密封件对胶料均匀性的要求近乎苛刻——某一处的硬度偏差、一个微小气孔,都可能导致产品在使用中发生泄漏或过早失效。不少厂家遇到这类质量波动时,第一反应是调整配方或硫化工艺,却忽略了问题可能出在混炼环节。混炼工艺中的参数设定不合理,往往才是密封件缺陷反复出现的真正源头。
常见的误区是:只要延长混炼时间、让设备多转几圈,胶料就能混匀。实际上,密炼机混炼工艺是一个多参数耦合的过程,单纯延长某一环节的时间,可能适得其反。以下从三个直接影响混炼质量的工艺参数入手,逐一分析排查思路。
填充系数指密炼室有效容积内胶料的实际投入比例。这个参数直接关系到胶料在密炼室内承受的剪切和挤压效果,也决定了混炼效率与质量能否兼顾。
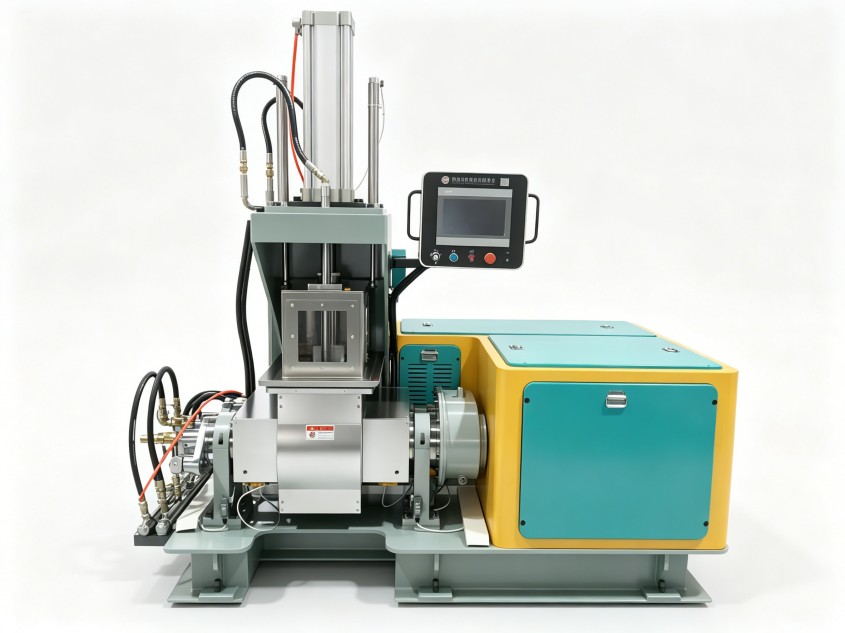
排查建议:结合具体胶种的生胶门尼黏度和配方中粉体填料的比例,重新核算当前填充系数是否处于合理区间。对于橡胶密封件常见的高硬度丁腈胶、三元乙丙胶配方,填料的分散难度不同,填充系数也应有所区别。若设备长期固定一个装胶量,遇到新配方时出现分散不良,优先检查这一项。
混炼时间不是简单的经验值。在密炼机混炼工艺中,胶料温度曲线和功率曲线会出现一个明显的转折点——达到该点后,胶料的黏度趋于稳定,配合剂基本分散均匀,继续混炼反而可能导致过炼,使胶料变稀、物理性能下降。
密封件生产中出现硬度偏低、拉断伸长率异常,有时并非硫化体系的问题,而是混炼时间过长导致胶料降解。反之,时间不足则表现为配合剂团块未散开、颜色不均。
排查建议:观察每批胶料混炼时的功率曲线和温度曲线,找出转折点出现的时间范围。不同批次之间若因投料量波动导致混炼时间漂移,应及时修正,而不是让设备按固定时间自动卸料。对添加了高填充炭黑或白炭黑的密封件配方,尤其需要通过曲线判断分散终点。

橡胶密封件配方中常含有过氧化物或硫黄硫化体系,对温度高度敏感。混炼过程中若温控精度不足,局部温度超过安全阈值,轻则引起胶料早期硫化(焦烧),重则直接报废整批胶料。
温度控制的难点在于:密炼室内胶料在剪切作用下自身发热,冷却水的流量、水温、管路结垢程度都会影响实际控温效果。很多设备显示温度正常,但实际胶料内部已经出现局部高温点。
排查建议:检查密炼机转子内部和室壁的冷却通道是否存在水垢或堵塞,确认温度传感器的安装位置能否真实反映胶料温度。对于密封件生产,混炼排胶温度的控制窗口通常较窄,温控精度不足时,应优先考虑设备冷却系统的换热效率,而不是单纯调低冷却水温度。
需要特别指出的是,这三个参数并非独立存在。调整填充系数会改变胶料在密炼室内的摩擦生热速率,进而影响温升曲线;温控能力决定了允许采用的转子转速和混炼强度;混炼时间的确定又依赖于前两者的配合效果。因此,排查时应以“填充系数—温控精度—混炼时间”的顺序逐项确认,避免只调一个参数而忽略其余变量的联动影响。
一套稳定的密炼机混炼工艺,应当让设备、配方与工艺参数形成匹配。不同的密封件胶种,对剪切速率、温度峰值和分散程度的要求各异,只有针对具体配方进行参数优化,才能减少批次波动。
利拿实业在橡塑混炼设备领域积累了多年研发与应用经验,其密炼机在转子构型、温控系统及卸料控制方面均支持根据工艺需求进行适配调整,帮助用户建立更规范的混炼作业体系。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
